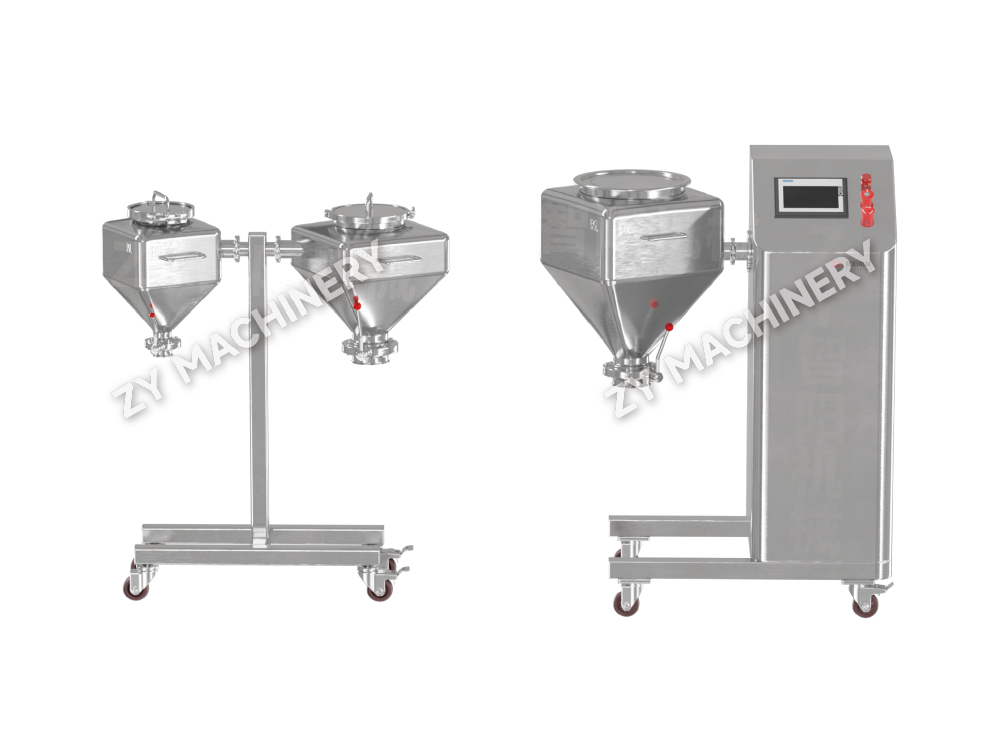
مخلوط کن اندازه سطل آزمایشگاه تحقیق و توسعه HSD
مخلوط کن سطل اندازه آزمایشگاه تحقیق و توسعه HSD از طریق چرخش سطل های جدا.....

قابلیت واقعی تجهیزات اختلاط با سرعت بالا نه تنها توسط اسب بخار موتور بلکه توسط اسب بخار تعریف می شود سرعت نوک و نرخ برش در سر اختلاط ایجاد می شود. یک پراکنده با سرعت بالا که با سرعت نوک کار می کند 4000-6000 فوت در دقیقه می تواند آگلومراهای ذرات را در پراکندگی رنگدانه از 50 میکرومتر به کمتر از 10 میکرومتر در کمتر از 15 دقیقه کاهش دهد - وظیفه ای که انجام یک مخلوط کن معمولی با سرعت پایین ساعت ها طول می کشد. این کاهش چشمگیر در زمان پردازش، همراه با کیفیت پراکندگی برتر، دلیل اصلی تسلط این سیستم ها بر صنایع از پوشش تا داروسازی است.
تجهیزات اختلاط با سرعت بالا شامل یک خانواده از ماشینهایی است که برای انتقال انرژی مکانیکی شدید به یک مایع یا پودر طراحی شدهاند. برخلاف اختلاط ملایم، این ابزارها به پروانهها، روتورها یا تیغههای با سرعت بالا برای ایجاد برش، آشفتگی و کاویتاسیون قوی متکی هستند. نتیجه خیس شدن سریع پودرها، دگلومره شدن ذرات، امولسیون شدن مایعات غیرقابل اختلاط و تعلیق یکنواخت جامدات است. نتیجه گیری مستقیم واضح است: انتخاب یک میکسر با سرعت بالا مستلزم تطبیق شدت برش و الگوی جریان مورد نیاز با هدف پردازش خاص است، نه صرفاً انتخاب سریعترین موتور.
سرعت نوک - سرعت خطی در لبه بیرونی تیغه اختلاط - بحرانی ترین متغیر است. برای تیغه پراکنده دندان اره، هر 1000 فوت در دقیقه سرعت نوک تقریبا افزایش می یابد. تنش برشی را دو برابر می کند عمل بر روی آگلومراها آزمایشات میدانی در تولید جوهر نشان می دهد که افزایش سرعت نوک از 3200 فوت در دقیقه به 5000 فوت در دقیقه زمان آسیاب سه رول را از سه پاس به یک پاس کاهش می دهد، زیرا کیفیت پیش پراکندگی در حال حاضر نزدیک به هدف است. نرخ برشی که در ثانیه معکوس (s-1) اندازهگیری میشود، گرادیان سرعت درون سیال را کمیت میدهد. یک پراکنده استاندارد با سرعت بالا تولید می کند 10000-50000 s-1 ، در حالی که میکسر روتور/استاتور با برش بالا می تواند از آن فراتر رود 100000 s⁻1 . این پرش باعث کاهش اندازه قطرات از 10 میکرومتر به 0.5 میکرومتر در امولسیون ها می شود که به طور مستقیم پایداری و ماندگاری محصول را بهبود می بخشد.
| نوع میکسر | محدوده سرعت نوک (ft/min) | نرخ برش معمولی (s⁻1) | عملکرد اولیه |
|---|---|---|---|
| پخش کننده دندان اره | 3500 – 5500 | 10000 – 50000 | پراکندگی رنگدانه/آگلومره |
| روتور/استاتور (بچ) | 3000 – 10000 | 40000 – 120000 | امولسیون، دگلومراسیون زیر میکرونی |
| میکسر درون خطی با برش بالا | 4500 – 11000 | 60000 – 200000 | امولسیون ریز پیوسته، آسیاب مرطوب |
| همزن با سرعت بالا | 1500 – 3000 | 2000 – 10000 | ترکیب مایع، انتقال حرارت |
در حالی که سرعت نوک برش را دیکته می کند، توان در واحد حجم (P/V) تعیین می کند که چگونه آن برش یکنواخت تحویل داده شود. داده های آزمایشگاهی نشان می دهد که برای پراکندگی کربن سیاه در آب، دستیابی به خوانش هگمن سنج 7 به P/V حداقل نیاز دارد. 0.3 اسب بخار/گال هنگام استفاده از تیغه دندانه اره؛ زیر 0.15 اسب بخار/گال، آگلومراهای پراکنده نشده بدون توجه به زمان اختلاط طولانی باقی می مانند. تجهیزات با سرعت بالا با تمرکز انرژی مکانیکی در یک منطقه کوچک با برش بالا و سپس تکیه بر جریان حجیم برای چرخش مجدد کل دسته از طریق آن منطقه به این امر دست مییابند.
الگوی جریان به همان اندازه مهم است. یک پخش کننده جریان شعاعی مواد را به سمت بیرون به دیواره رگ هل می دهد و چرخش قوی از بالا به پایین ایجاد می کند. زمانی که نسبت قطر دسته به قطر تیغه بین آنها حفظ شود 2.8:1 و 3.5:1 یک گرداب منفرد تشکیل می شود که پودر را بدون حباب هوای بیش از حد از سطح بیرون می کشد. در مقابل، یک پروانه با سرعت بالا با جریان محوری برای مواد حساس به حرارت مناسبتر است، زیرا سیال را به صورت عمودی در امتداد محور کشتی با برش موضعی کمتر حرکت میدهد و افزایش دما را کاهش میدهد و در عین حال همگنی سریع را فراهم میکند. در یک برنامه تخمیر آبگوشت، تغییر از یک میکسر شعاعی به یک میکسر با سرعت بالا محوری افزایش متوسط دما را کاهش داد. 4 درجه سانتی گراد در توان ورودی یکسان، فعالیت آنزیم را حفظ می کند.
هنگامی که یک پراکنده معمولی نمی تواند کاهش اندازه ذرات مورد نیاز را ارائه دهد، یک مجموعه روتور/استاتور ضروری می شود. این دستگاهها معمولاً محصول را از یک شکاف دقیق عبور میدهند 0.1 میلی متر تا 0.5 میلی متر - بین روتور پرسرعت و استاتور ثابت. در 3600 دور در دقیقه، یک شکاف 0.3 میلی متری نرخ برش بالاتر را ایجاد می کند 180000 s⁻1 ، قادر به شکستن قطرات روغن در یک کرم آرایشی به D90 1 میکرومتر در یک دفعه است. طرحهای روتور/استاتور چند مرحلهای که دو یا سه حلقه متحدالمرکز را با شکافهای به تدریج ظریفتر روی هم قرار میدهند، میتوانند مقادیر D50 زیر 0.2 میکرومتر در امولسیون های سیلیکونی بدون استفاده از هموژنایزرهای فشار بالا.
انتخاب بین پیکربندی دسته ای و درون خطی به حجم و ویسکوزیته بستگی دارد. واحدهای درون خطی زمانی که حجم پردازش از 500 گالن فراتر می رود برتری دارند زیرا تضمین می کنند هر عنصر سیال همان سابقه برشی بالا را تجربه می کند ، از بین بردن مناطق مرده. یک مثال عینی: یک میکسر روتور/استاتور خطی پیوسته که 80 گال در دقیقه از یک افزودنی سیال حفاری را پردازش میکند، به دلیل حذف دور زدن در مخزن، نقطه تسلیم را در مقایسه با یک پراکنده دستهای با توان یکسان، 22 درصد افزایش داد.
یک فرآیند انتخاب عملی با نیاز پراکندگی نهایی شروع می شود، نه با میکسر. سلسله مراتب سوالات زیر که برگرفته از تجربیات مهندسی میدانی است، مانع از بزرگی و کم کاری می شود.
دادههای حاصل از مقیاس پراکندگی رنگدانه چارچوب را نشان میدهد: یک پراکنده آزمایشگاهی 50 گالن با سرعت 5000 فوت در دقیقه یک آسیاب هگمن 7.5 را در 20 دقیقه تولید کرد. مهندسان برای تکرار این کیفیت در یک کشتی تولیدی 500 گالن، همان سرعت نوک و یکسانی را حفظ کردند. نسبت قطر تیغه به مخزن 0.33 ، در حالی که اسب بخار را برای ثابت نگه داشتن P/V در 0.35 اسب بخار/گال تنظیم می کند. اولین دسته تولید در 18 دقیقه مشخصات را برآورده کرد و تأیید کرد که شباهت هندسی و توان ثابت در هر حجم قابل اطمینان ترین پارامترهای افزایش مقیاس هستند.
این یک تصور غلط رایج است که اجرای یک میکسر با سرعت بالا در حداکثر RPM همیشه بهترین نتیجه را به همراه دارد. در تولید چسب، سرعت نوک بیش از حد می تواند محلول پلیمری را تا حدی نازک کند که اختلاط پراکنده متوقف می شود و مخلوط بیش از حد گرم می شود . اپراتورها میتوانند از یک منحنی توان-زمان ساده برای شناسایی نقطه پایانی بهینه استفاده کنند: وقتی سطح انرژی به مدت 2 تا 3 دقیقه کاهش مییابد، پراکندگی به توزیع اندازه ذرات تعادلی خود رسیده است و اختلاط اضافی هیچ مزیت دیگری ندارد. در یک سیستم پیش اختلاط اپوکسی، توقف در این فلات به جای دویدن 15 دقیقه اضافی صرفه جویی می شود 18 درصد در انرژی الکتریکی و نیاز به خنک کننده فعال را از بین برد.
هندسه تیغه نیز مستقیماً بر کارایی تأثیر می گذارد. یک تیغه پراکندگی با دندانه های شعاعی و زاویه دار متناوب ایجاد می کند جیب های ماکرو کاویتاسیون که به شدت فرو می ریزند و بدون نیاز به سرعت موتور بالاتر، برش موضعی شدید ایجاد می کنند. کارآزماییهایی که یک تیغه دندان اره استاندارد را با طراحی تقویتشده با کاویتاسیون در RPM یکسان مقایسه کردند، نشان داد کاهش 30 درصدی زمان اختلاط برای رسیدن به قرائت گیج هگمن 7 برای پراکندگی دی اکسید تیتانیوم. علاوه بر این، نصب تیغه خارج از مرکز در مخزن - معمولاً در فاصله 1/3 شعاع مخزن از دیوار - چرخش را مختل می کند و دفعات برخورد شدید بین آگلومراها و نوک تیغه را افزایش می دهد.
انرژی مکانیکی شدیدی که اختلاط با سرعت بالا را مؤثر میکند، سایش را نیز تسریع میکند. ساییدگی تیغه دندان اره 1 تا 2 میلی متری روی لبه دندان می تواند سرعت نوک دندان را کاهش دهد. تا 8 درصد و برای جبران نیاز به افزایش RPM دارند که به نوبه خود مصرف برق را افزایش می دهد. یک برنامه پیشگیرانه که بعد از هر 800 تا 1200 ساعت کار یا زمانی که عرض دندان 15 درصد کاهش می یابد، تیغه های پراکندگی را جایگزین می کند، کیفیت دسته به دسته ثابت را حفظ می کند. واحدهای روتور/استاتور به بازرسی شکاف هر 300 ساعت برای فرمولاسیون ساینده نیاز دارند. افزایش شکاف از 0.3 میلی متر به 0.5 میلی متر می تواند قطره امولسیون D50 را از 0.8 میکرومتر به 1.5 میکرومتر تغییر دهد.
افزایش مقیاس از آزمایشی تا تولید به طور مداوم از قانون پیروی می کند سرعت نوک برابر و تعداد عبور مساوی از ناحیه برش زیاد . برای یک روتور/استاتور خطی، این به معنای حفظ همان نسبت قطر روتور به عرض شیار و زمان ماند یکسان است که اغلب به حلقههای چرخش جریان نیاز دارد. موفقیت مستند در انتقال کرم آرایشی نشان داد که تطبیق سرعت نوک در 8000 فوت در دقیقه و چرخش مجدد دسته شش بار از طریق واحد خطی در مقیاس 2000 لیتری، توزیع اندازه قطرات یک دسته آزمایشی 50 لیتری را تکرار کرد. ± 5٪ در D90 این رویکرد فرآیند محور که بر اساس پارامترهای برش و جریان قابل اندازهگیری استوار است، چیزی است که تجهیزات اختلاط پرسرعت را از یک ابزار brute-force به یک دارایی ساخت دقیق تبدیل میکند.
می خواهید به روز بمانید؟
از طریق آدرس ایمیل زیر با ما تماس بگیرید.
نگران هرزنامه نباشید. ما هم از آن متنفریم!
مشتری موبایل
حساب ویدیویی
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ایمیل:zy@zy-drying.com
شناسه وی چت
واتس اپ
حق چاپ 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. تمامی حقوق محفوظ است  تولید کننده تجهیزات دوز جامد خوراکی