پراکندگی خشک اسپری آمورف (ASDD) چیست؟
بیش از 70 درصد از داروهای کاندید جدید در BCS کلاس II یا IV قرار می گیرند - نفوذپذیری بالا اما حلالیت آبی کم. پیامد آن جذب خوراکی ضعیف و تأخیرهای مکرر برنامه است. پراکندگی خشک شده با اسپری آمورف (ASDD) با تبدیل یک API کریستالی به شکل آمورف با انرژی بالا که درون یک حامل پلیمری تعبیه شده است، این مشکل را برطرف می کند. نتیجه یک پودر با جریان آزاد است که می تواند حلالیت را 10 تا 50 برابر در مقایسه با داروی کریستالی تمیز ارائه دهد.
فرآیند به طرز فریبنده ای ساده است. یک API و پلیمر به طور همزمان در یک حلال آلی یا آبی فرار حل می شوند، به یک جریان گاز داغ اتمیزه می شوند و در میلی ثانیه خشک می شوند. انجماد سریع به صورت جنبشی دارو را در حالت آمورف به دام می اندازد و از تبلور مجدد جلوگیری می کند. این پلیمر یک هدف دوگانه را دنبال می کند: از هسته سازی در طول ذخیره سازی جلوگیری می کند و خیس شدن را در طول انحلال افزایش می دهد. بدون پلیمر و شرایط فرآیند مناسب، فرم آمورف ناپایدار به حالت کریستالی کم انرژی باز می گردد. ، تمام دستاوردهای حلالیت را پاک می کند.
ASDD با سایر پراکندگیهای جامد آمورف (ASDs) که توسط اکستروژن مذاب داغ تهیه میشوند، دقیقاً به دلیل مکانیزم خشک کردن مبتنی بر حلال متفاوت است. خشک کردن اسپری در تنش حرارتی کمتری عمل میکند و آن را به روشی مطلوب برای ترکیبات حساس به حرارت تبدیل میکند. همچنین ذرات با سطح بالایی را ایجاد می کند - معمولاً 5 تا 50 میکرون قطر - با سینتیک انحلال استثنایی. این ویژگیها، ASDD را به یک فناوری سنگ بنای توسعه دوز جامد خوراکی، بهویژه برای قرصهایی که به سرعت تجزیه میشوند و خطوط لوله با چالش فراهمی زیستی تبدیل میکند.
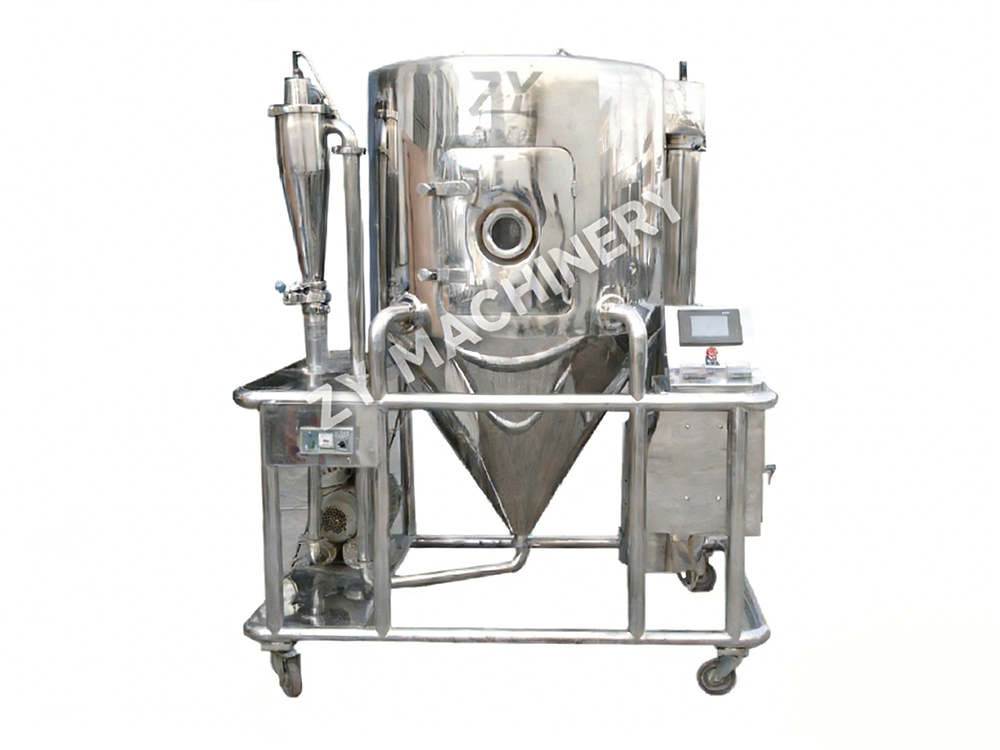
تجهیزات کلیدی برای ASDD: خشک کن اسپری
اسپری خشک کن یک کالا نیست. طراحی آن به طور مستقیم بر توزیع اندازه ذرات، سطوح حلال باقیمانده، عملکرد و پایداری فیزیکی پراکندگی آمورف نظارت می کند. سه مقیاس بر چشم انداز تجهیزات تسلط دارند: واحدهای آزمایشگاهی برای امکان سنجی (دسته ای 1-5 کیلوگرم)، خشک کن های آزمایشی برای بهینه سازی فرآیند (20-50 کیلوگرم)، و ماشین آلات در مقیاس تولید با قابلیت 200 کیلوگرم یا بیشتر در هر دسته.
در مرحله آزمایشگاهی، یک دستگاه اسپری خشک کن رومیزی با یک اتمایزر نازل دو مایع و نرخ تبخیر متوسط - معمولاً 1 تا 5 کیلوگرم آب در ساعت - کافی است. این سیستم ها حجم حلال های کوچکی را اجرا می کنند و امکان غربالگری سریع نسبت های پلیمر به دارو را فراهم می کنند. با این حال، هنگام حرکت به سمت تولید آزمایشی و تجاری، گلوگاه تغییر می کند. اتمایزرهای چرخشی یا سیستم های نازل فشار بالا برای کنترل نرخ تغذیه بالاتر و در عین حال کنترل دقیق اندازه قطرات ضروری هستند. حلقه های بازیافت حلال، اغلب بر اساس تراکم یا گردش مجدد گاز بی اثر، به دلایل اقتصادی و زیست محیطی اجباری می شوند. جدول زیر روند انتخاب برای یک سری معمولی خشک کن های اسپری LPG را نشان می دهد.
| مدل خشک کن | نرخ تبخیر اسمی (کیلوگرم در ساعت) | اندازه دسته معمولی | نوع اتمایزر | مرحله مناسب |
|---|---|---|---|---|
| LPG-5 | 1-5 | 0.5-5 کیلوگرم | نازل دو سیال | Feasibility / R&D |
| LPG-25 | 10-25 | 10-30 کیلوگرم | دو سیال یا چرخشی | پایلوت / بالینی در مقیاس کوچک |
| LPG-100 | 50-100 | 50-150 کیلوگرم | نازل چرخشی یا فشاری | مرحله آخر بالینی / راه اندازی |
| LPG-200 | 150-250 | 200-400 کیلوگرم | نازل فشار | تولید تجاری |
انتخاب اسپری خشک کن مناسب فراتر از توان است. پارامترهایی مانند محدوده کنترل دمای هوای ورودی (معمولاً 120-250 درجه سانتیگراد)، کارایی سیستم جداسازی سیکلون، و در دسترس بودن فیلتر کیسه ای یا اسکرابر مرطوب پایین دست، عملکرد کلی و کیفیت محصول را تعیین می کند. برای تجهیزات طراحی شده برای رسیدگی به حلال های آلی کلاس I یا II، ساخت و ساز ضد انفجار و عملیات حلقه بی اثر غیرقابل مذاکره است. یک خشک کن اسپری گریز از مرکز به خوبی مهندسی شده با بازیافت حلال یکپارچه می تواند بیش از 95 درصد از حلال را بازیابی کند و هزینه عملیاتی را 30 تا 40 درصد در مقایسه با سیستم های یکبار مصرف کاهش دهد.
تأسیساتی که برای یک خط تولید اختصاصی ASD برنامه ریزی می کنند، اغلب خشک کن اسپری را با یک محفظه جابجایی مواد بدون رطوبت پایین دست جفت می کنند. این از جذب رطوبت در حین تخلیه جلوگیری می کند - یک مرحله حیاتی زیرا بسیاری از پودرهای ASDD رطوبت سنجی هستند و حتی قرار گرفتن در معرض رطوبت ملایم می تواند دمای انتقال شیشه را به اندازه ای کاهش دهد که باعث کریستالیزاسیون شود.
پارامترهای فرآیند بحرانی (CPPs) برای ASDD
حالت آمورف به دست آمده در طول خشک کردن اسپری به شرایط پردازش بسیار حساس است. چهار پارامتر بر فضای طراحی تسلط دارند: دمای ورودی، دمای خروجی، فشار اتمیزه شدن و نرخ تغذیه. اثر متقابل آنها حلال باقیمانده، مورفولوژی ذرات و پایداری فیزیکی را تعیین می کند.
- دمای ورودی نیروی محرکه برای تبخیر را تعیین می کند. محدوده های معمولی برای حلال های آلی 120-180 درجه سانتی گراد و برای خوراک های آبی 180-250 درجه سانتی گراد است. دمای ورودی بیش از حد بالا میتواند API را از نظر حرارتی تخریب کند، در حالی که گرمای ناکافی پودر حلال چسبنده و با باقیمانده بالا ایجاد میکند.
- دمای خروجی به طور مستقیم محتوای رطوبت ذرات را منعکس می کند. دمای خروجی هدف 60 تا 90 درجه سانتی گراد برای بسیاری از فرمول های ASDD معمول است. دمای خروجی تابعی از دمای ورودی، نرخ تغذیه و بار حلال است. به طور مداوم به عنوان یک شاخص کیفیت در زمان واقعی نظارت می شود.
- فشار اتمیزاسیون اندازه قطرات و در نتیجه توزیع اندازه ذرات را کنترل می کند. در یک نازل دو سیال، فشارهای 0.5-3.0 بار میانه قطر ذرات (D50) بین 10 تا 40 میکرومتر را ایجاد می کند. فشار بیشتر باعث تولید قطرات ریزتر، خشک شدن سریعتر، اما همچنین کسر بیشتری از ذرات زیر میکرون میشود که میتوانند از سیکلون فرار کنند و بازده را کاهش دهند.
- نرخ خوراک باید ظرفیت حرارتی خشک کن را متعادل کند. عملکرد در انتهای بالای محدوده خوراک خطر خشک شدن ناقص و افزایش حلال باقیمانده را به همراه دارد. یک DoE سیستماتیک (طراحی آزمایشها) در دو یا سه سطح برای هر پارامتر یک روش استاندارد در طول توسعه است.
سطح حلال باقیمانده بالاتر از حد ICH برای حلال های کلاس II یا III یک حالت شکست معمول است. تنظیم کننده ها کمتر از 5000 ppm برای حلال های کلاس III و به مراتب کمتر برای کلاس II انتظار دارند. یک مطالعه بر روی ASDD مبتنی بر HPMCAS نشان داد که کاهش دمای خروجی به میزان 10 درجه سانتیگراد، استون باقیمانده را از 800 پیپیام به 3200 پیپیام افزایش میدهد - یک افزایش چهار برابری. بنابراین، استراتژی کنترل فرآیند باید هم محدوده دمای خروجی هدف و هم حداکثر حد مجاز حلال باقیمانده را تعریف کند.
پایداری فیزیکی یکی دیگر از هزینه های پنهان پارامترهای غیربهینه است. پودرهایی با سطح داخلی بالا و حلال باقیمانده تحرک مولکولی تسریع شده را نشان می دهند. شروع تبلور را می توان با DSC مدوله شده یا پراش اشعه ایکس طی چند روز به جای چند ماه تشخیص داد. پارامترهای فرآیندی که ذرات متراکم و با سطح کم با حلال باقیمانده کمتر از 0.5 درصد وزنی بر وزن تولید می کنند، به طور مداوم پایداری آمورف بیش از 12 ماه را تحت شرایط ذخیره سازی توصیه شده توسط ICH ارائه می دهند.
انتخاب پلیمر برای ASDD: یک چارچوب تصمیم
حامل پلیمری یک ماده جانبی بی اثر نیست. ظرفیت بارگیری دارو، نگهداری فوق اشباع و پایداری فیزیکی طولانی مدت را دیکته می کند. سه خانواده بر فرمولهای تجاری ASDD غالب هستند: هیپروملوز استات سوکسینات (HPMCAS)، کوپوویدون (PVPVA) و کوپلیمر اسید متاکریلیک (Eudragit L100-55). انتخاب با یونیزاسیون و آب گریزی دارو شروع می شود.
HPMCAS، با جایگزینی سوکسینیل و استیل، آمفیفیلیک است. این مهار قوی برای ترکیبات آبگریز خنثی ایجاد می کند و فوق اشباع را در محدوده وسیعی از pH حفظ می کند. PVPVA، یک کوپلیمر وینیل پیرولیدون-وینیل استات، Tg بالا (حدود 105 درجه سانتیگراد) و ظرفیت پذیرنده پیوند هیدروژنی قوی را ارائه می دهد و آن را برای داروهایی با پروتون های اسیدی ضعیف که می توانند پیوندهای بین مولکولی ایجاد کنند، ایده آل می کند. Eudragit L100-55، یک کوپلیمر متاکریلیک اسید-اتیل آکریلات، در pH بالاتر از 5.5 حل می شود و باعث آزادسازی هدفمند در روده کوچک می شود - یک مزیت برای API های حساس به اسید یا زمانی که باید از رسوب معده اجتناب شود.
| پلیمر | Tg (درجه سانتیگراد) | پارامتر حلالیت (MPa½) | هیگروسکوپی | بهترین نمایه API |
|---|---|---|---|---|
| HPMCAS (درجه L) | 120 | 23-24 | متوسط | خنثی، LogP > 3 |
| PVPVA (کوپوویدون) | 105 | 21-22 | بالا | اهداکنندگان باند H با اسید ضعیف |
| Eudragit L100-55 | 150 | 19-20 | پایین | هدف روده ای حساس به اسید |
یک چارچوب عملی با تخمین پارامتر تعامل Flory-Huggins (χ) از پارامترهای حلالیت شروع می شود. یک χ منفی یا نزدیک به صفر امتزاج پذیری را در سطح مولکولی پیش بینی می کند. فراتر از ترمودینامیک، ارزیابیهای دینامیکی - آزمایشهای فوق اشباع - رسوب در محیطهای مرتبط زیستی - نشان میدهد که آیا پلیمر میتواند غلظت داروی آمورف را بالاتر از حلالیت تعادل خود برای مدت کافی برای جذب حفظ کند یا خیر. پراکندگی های مبتنی بر HPMCAS به طور معمول یک فوق اشباع 20 تا 40 برابری را برای 3 تا 4 ساعت در محیط FaSSIF حفظ می کنند و از سیستم های مبتنی بر PVPVA برای ترکیبات بسیار آبگریز بهتر عمل می کنند. در جاهایی که حساسیت به رطوبت نگران کننده است، رطوبت پایین Eudragit L100-55 اغلب باعث پایداری کمتری نسبت به PVPVA می شود.
ادغام ASDD در پردازش پایین دست
پراکندگی خشک شده با اسپری یک شکل دارویی نیست. پودر ریز و با چگالی کم جریان ضعیفی از خود نشان می دهد - مقادیر شاخص Carr بالای 25٪ و نسبت هاوسنر بیش از 1.35 معمول هستند - و تراکم پذیری حاشیه ای. برای تبدیل این پودر به یک قرص یا کپسول پرکننده قوی نیاز به عملیات واحد پایین دستی طراحی شده برای هدف دارد. دو مسیر ادغام غالب عبارتند از فشرده سازی مستقیم (DC) و دانه بندی خشک.
فشرده سازی مستقیم نیاز به جریان ترکیب و تراکم عالی دارد. از آنجا که پودرهای ASDD به تنهایی به ندرت مشخصات جریان را برآورده می کنند، معمولاً یک دانه بندی بستر سیال یا یک مرحله اختلاط با برش بالا با فشرده سازی غلتکی وارد می شود. یک فرمول استاندارد ممکن است ترکیبی از ASDD، سلولز میکروکریستالی، تجزیه کننده کروسپوویدون و گلایدان دی اکسید سیلیکون کلوئیدی باشد. حتی با مواد جانبی بهینه شده، چسبیدن و چیدن در حین فشردهسازی به دلیل Tg پایین بسیاری از سیستمهای ASDD مکرر است - ماده آمورف میتواند تحت حرارت فشردهسازی نرم شود. سرعت پرس تبلت، نیروی پیش فشرده سازی و پوشش پانچ باید به دقت کنترل شود.
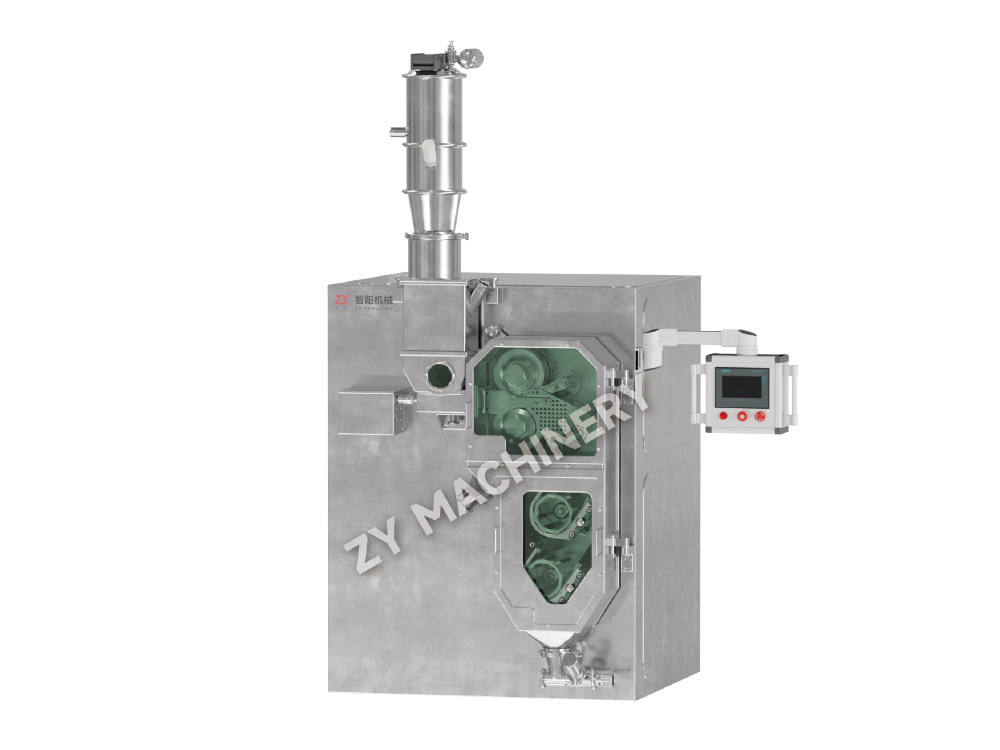
دانه بندی خشک از طریق تراکم غلتکی مانند فشرده ساز غلتکی به مسائل جریان و جداسازی می پردازد در حالی که از تنش حرارتی دانه بندی مرطوب جلوگیری می کند. روبان ها به صورت گرانول با بسته بندی و جریان بهتر آسیاب می شوند. تخلخل بالاتر گرانول اغلب به تجزیه سریع تر ترجمه می شود، یک ویژگی مهم برای محصولات با انتشار فوری. در یک مطالعه مقایسهای، گرانولهای ASDD فشرده شده با غلتک به زمان تجزیه قرص 4.5 دقیقه در مقابل 8 دقیقه برای ترکیب فشردهسازی مستقیم، با سختی قابل مقایسه، دست یافتند.
زمانی که هدف رهاسازی فوری نباشد، پودرهای ASDD را میتوان روی دانههای غیرپاریل در بستر سیال قرار داد و متعاقباً برای رهاسازی کنترلشده پوشش داد. این رویکرد سرعت انحلال را از ماتریس قرص جدا می کند و مدولاسیون دقیق سینتیک انتشار را ارائه می دهد. اگر API قوی باشد، کل قطار - اسپری خشک کن، مخلوطکن، غلتک فشرده، پرس تبلت، و پوششدهنده - باید برای مهار طراحی شود، موضوعی که پل ارتباطی با استراتژی با محدودیت بالا دارد.
ASDD با محدودیت بالا: تجهیزات و انطباق
بسیاری از کاندیدهای انکولوژی در مراحل اولیه در باند مواجهه شغلی (OEB) 4 یا 5 قرار می گیرند، با محدودیت های مواجهه اپراتور کمتر از 1 میکروگرم بر متر مکعب. تولید ASDD برای چنین ترکیباتی در خشک کن اسپری جلوی باز غیرقابل قبول است. در عوض، کل زنجیره فرآیند - از آماده سازی محلول تا خشک کردن، تخلیه، و جابجایی پایین دست - باید تحت فشار منفی با عملکرد مهار معتبر محصور شود.
سیستمهای خشککن اسپری با محتویات بالا دارای چندین اصلاح طراحی هستند. دریچههای تخلیه کیسهای با شیر تقسیم یا پیوسته از تماس اپراتور با پودر خشک جلوگیری میکنند. سیستم های CIP (تمیز در محل) با کنترل خودکار توالی، مداخله دستی را کاهش می دهد. یک چرخه معمولی CIP برای خشک کن حاوی تولید از 30 دقیقه برای تمیز کردن معمول تا 2 ساعت برای تغییر کامل دسته به دسته متغیر است. حلقه کنترل گاز خشک کن تحت خلاء جزئی کار می کند و اگزوز فیلتر شده با HEPA تضمین می کند که هر گونه نشتی هوا را به داخل هل می دهد.
حق بیمه هزینه سرمایه قابل توجه است. یک سیستم محدود 30 تا 50 درصد به قیمت تجهیزات در مقایسه با یک خشک کن اسپری معمولی با توان یکسان می افزاید. هزینه های عملیاتی نیز به دلیل طولانی شدن زمان تعویض، مصرف انرژی بیشتر ناشی از جابجایی هوای اضافی و نیاز به دستکش و واشر جداکننده قابل تعمیر افزایش می یابد. با این حال، این هزینه ها با کاهش ریسک نظارتی جبران می شود. یک مرکز نگهداری شده که به درستی طراحی شده باشد، از نیاز به تجهیزات حفاظت فردی محدود کننده جلوگیری می کند و دفعات نظارت بر سلامت شغلی را کاهش می دهد.
انطباق به اسناد گسترش می یابد. یکپارچگی دادهها برای نظارت بر CPP - دمای ورودی/خروجی، اختلاف فشار در موانع مهار، و پارامترهای CIP - باید در تاریخنگار منطبق با 21 CFR قسمت 11 ثبت شود. سوابق دسته ای باید نشان دهد که تمام اینترلاک های محفظه در طول پردازش عملکردی داشتند. سرمایهگذاری در زیرساختهای با محدودیت بالا در مقیاس آزمایشی، با تولید دادههای نماینده که مستقیماً به استراتژی کنترل مقیاس تولید ترجمه میشود، مسیر عرضه تجاری را کوتاه میکند.
افزایش مقیاس ASDD: از آزمایشگاه تا تولید تجاری
خرابی های افزایش مقیاس در ASDD اغلب به دو دلیل ریشه می دهند: تغییر در مسیر خشک شدن قطرات و کنترل ناکافی رطوبت در پایین دست. اندازه قطره و زمان ماندن در مقیاس محفظه خشک کن غیرخطی با ابعاد خشک کن. خشک کن آزمایشگاهی با قطر محفظه 0.5 متر در محدوده میلی ثانیه کار می کند. یک خشک کن تولیدی با قطر 3 متر ممکن است زمان ماند را تا چند ثانیه افزایش دهد و ذرات تشکیلدهنده را برای مدت طولانیتری در معرض تنش دمایی بالا قرار دهد.
پیامد آن تغییر در مورفولوژی ذرات، حلال باقیمانده و گاهی اوقات جداسازی فاز است که در مقیاس آزمایشگاهی مشاهده نشد. یک طرح مقیاس سازی ساختاریافته با سه نقطه عطف به این موضوع می پردازد:
- دسته امکان سنجی (1-5 کیلوگرم): تبدیل آمورف را با XRPD تأیید کنید، Tg را اندازه گیری کنید، و یک پروفایل حذف حلال با حداقل سه نمونه در فرآیند ایجاد کنید. خروجی: یک فضای طراحی اولیه.
- تأیید مقیاس خلبان (20 تا 50 کیلوگرم): مجموعه پارامترهای اصلاح شده DoE را روی خشک کن آزمایشی اجرا کنید که هندسه تولید را تقلید می کند. جریان پودر آزمایش، یکنواختی محتوا و پایداری تسریع شده در 40 درجه سانتیگراد / 75٪ RH. خروجی: یک محدوده عملیاتی عادی معتبر و یک پاکت PAR (محدوده قابل قبول اثبات شده).
- نمایش در مقیاس تجاری (200 کیلوگرم): سه دسته متوالی را در مقیاس هدف اجرا کنید. بازده، مشخصات ناخالصی و حلال باقیمانده را در برابر آستانه های ICH اندازه گیری کنید. یک بخش موفق CMC دادههایی را ارائه میکند که نشان میدهد انحراف استاندارد دمای خروجی در سه دسته در 2± درجه سانتیگراد بوده و اندازه ذرات D50 کمتر از 15٪ متفاوت است.
در طول این سفر، سازگاری تجهیزات بین ترازوها بسیار مهم است. تسهیلاتی که در یک خط در مقیاس کامل سرمایه گذاری می کنند - از a اسپری خشک کن با اصل اتمیزه کردن یکسان با آسیاب پایین دست و مخلوط کن - از دام رایج توسعه مجدد فرآیند در هر مرحله اجتناب کنید. بازپرداخت با اعتماد نظارتی و زمان ذخیره شده در طول چرخه بررسی NDA اندازه گیری می شود.