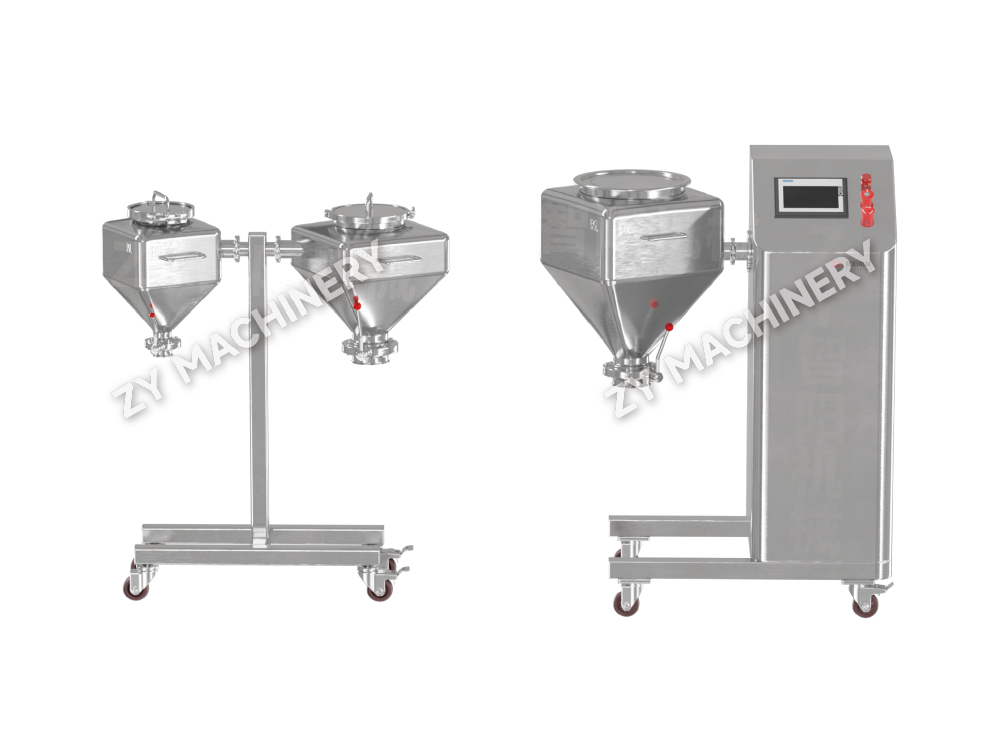
مخلوط کن اندازه سطل آزمایشگاه تحقیق و توسعه HSD
مخلوط کن سطل اندازه آزمایشگاه تحقیق و توسعه HSD از طریق چرخش سطل های جدا.....

در اکثر خطوط دوز جامد خوراکی، بزرگترین منبع قرار گرفتن در معرض پودر و تنوع دسته به دسته، گرانولاتور، خشک کن یا پرس قرص نیست. همه چیز بین آنهاست: نوک درام، باز کردن اسکوپ و بلند کردن دستی که مواد را از یک مرحله فرآیند به مرحله بعدی منتقل می کند. به همین دلیل است که سیستمهای انتقال برای صنعت داروسازی باید با دقتی مشابه ماشینهای فرآیند اصلی مشخص شوند. یک زنجیره انتقال به خوبی مهندسی شده پودر را بسته نگه می دارد، از اپراتورها محافظت می کند و یکنواختی ترکیب را حفظ می کند که کار اعتبارسنجی شما به آن بستگی دارد. یک انتخاب ضعیف هر سه را به یکباره فرسایش می دهد.
در یک کارخانه داروسازی، انتقال دو شغل را توصیف میکند که شبیه به هم هستند اما به شکلی بسیار متفاوت شکست میخورند. در بالادست تراکم، چالش جابهجایی پودرها، گرانولها و مخلوطهای میانی بین عملیات واحد است: شارژ مواد خام در آسیابها، تغذیه گرانولکنندهها، انتقال گرانول مرطوب به خشککنهای بستر سیال، و تحویل مخلوطهای نهایی به پرس قرص یا پرکننده کپسول. در پایین دست، چالش به حمل قرص، کپسول و محصولات بسته بندی شده از طریق بازرسی، مرتب سازی و بسته بندی تغییر می کند. سمت بالادست خطر مهار بالاتری را به همراه دارد، زیرا جایی است که محصول به سمت اتاق باز است و اپراتورها نزدیکترین مکان به آن کار میکنند.
به دلیل این تقسیم، بسیاری از تامین کنندگان تجهیزات دوز جامد، ماشین های خود را به جای یک کاتالوگ شل، حول نقشه فرآیند سازماندهی می کنند. هماهنگ شده سری تجهیزات انتقال و انتقال که فیدرهای خلاء، بالابرهای سطل زباله، ایستگاههای شارژ و سیستمهای دوز را تحت یک منطق مهندسی پوشش میدهد، اعتبارسنجی، تمیز کردن و نگهداری آن بسیار آسانتر از مجموعهای از ماشینهای مونتاژ شده از منابع نامرتبط است. جدول زیر چهار فناوری را که اغلب با آنها روبرو میشوید به وظایف آنها و نگرانیهای اصلی طراحی آنها نشان میدهد.
| سیستم | چیزی که حرکت می کند | موقعیت معمولی در فرآیند | نگرانی طراحی اولیه |
|---|---|---|---|
| انتقال خلاء | پودر و گرانول | تغذیه گرانولاتور، آسیاب، پرس قرص و پرکننده کپسول از درام یا ظروف فله | مهار و جلوگیری از جداسازی مخلوط در حین انتقال |
| سیستم های بالابر سطل و قیف | سطل های میانی و IBC | پیوند دانه بندی، خشک کردن، آسیاب، اختلاط و فشرده سازی | بلند کردن ایمن بارهای سنگین و رابط های تمیز و قابل تکرار |
| ایستگاه های شارژ بدون گرد و غبار | پودرهای خام از گونی و طبل | توزیع و شارژ اولیه در شروع فرآیند | قرار گرفتن در معرض گرد و غبار اپراتور و کنترل آلودگی متقابل |
| نوار نقاله | قرص، کپسول، کالاهای بسته بندی شده | خطوط بازرسی، مرتب سازی و بسته بندی | سطوح بهداشتی و برخورد ملایم با فرمهای دارویی نهایی |
انتقال خلاء به پاسخ پیش فرض برای انتقال پودر بسته تبدیل شده است و استدلال آن ساده است. یک فیدر خلاء مواد را از طریق لوله های مهر و موم شده از یک درام، ظرف یا کیسه فله مستقیماً به دستگاه گیرنده می کشد، بنابراین پودر هرگز با هوای اتاق برخورد نمی کند. فواید عملی به سرعت جمع میشوند: اپراتورها بلند کردن درامهای سنگین را به ورودیهای دستگاه متوقف میکنند، مواد قوی یا تحریککننده مهار میشوند، خطر آلودگی متقاطع موجود در هوا بین دستهها به شدت کاهش مییابد، و مخلوطها بدون جدایی که باعث ریختن باز میشود به پرس قرص میرسند.
هنگامی که یک فیدر خلاء را ارزیابی می کنید، جزئیاتی که اهمیت کمتری در مورد قدرت مکش دارند و بیشتر در مورد تناسب دارویی هستند: محیط فیلتر مناسب برای توزیع اندازه ذرات شما، گیره های آزاد کننده سریع برای جداسازی قطعات، سطوح تماس بدون شکاف، لوله های ضد الکتریسیته ساکن برای پودرهای ریز یا با رطوبت کم، و توان عملیاتی مطابق با آنچه ماشین پایین دست واقعا مصرف می کند. تغذیه یک گرانولاتور با برش بالا، پر کردن مجدد قیف پرس تبلت در اواسط دسته، و شارژ یک آسیاب، هر کدام چرخههای کاری متفاوتی را بر یک دستگاه تحمیل میکنند، بنابراین اندازه سیستم را در برابر سختترین کیس خود و نه معمولیتان قرار دهید.
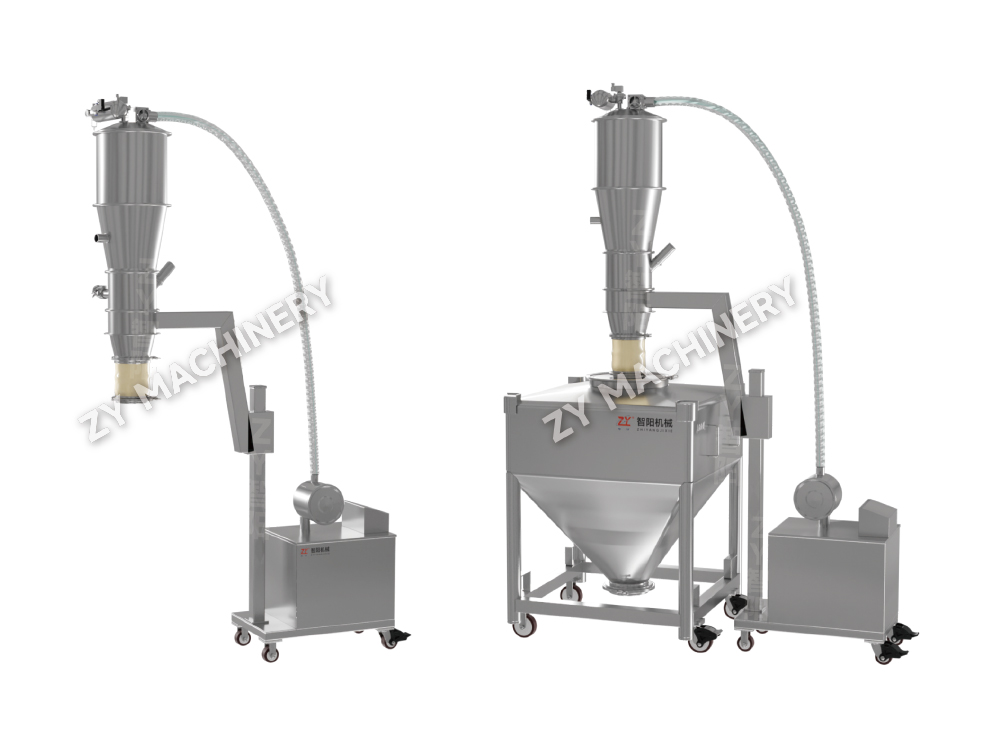 دستگاه تغذیه خلاء ZKS برای انتقال پودر این نوار نقاله خلاء پودرها و گرانول ها را از طریق خطوط مهر و موم شده به قیف ها، پرس ها و میکسرها با کنترل سطح خودکار حرکت می دهد. این برای بحث در مورد چرخه های وظیفه تغذیه و اندازه در برابر پرتقاضاترین مورد پایین دستی مناسب است. مشاهده محصول →
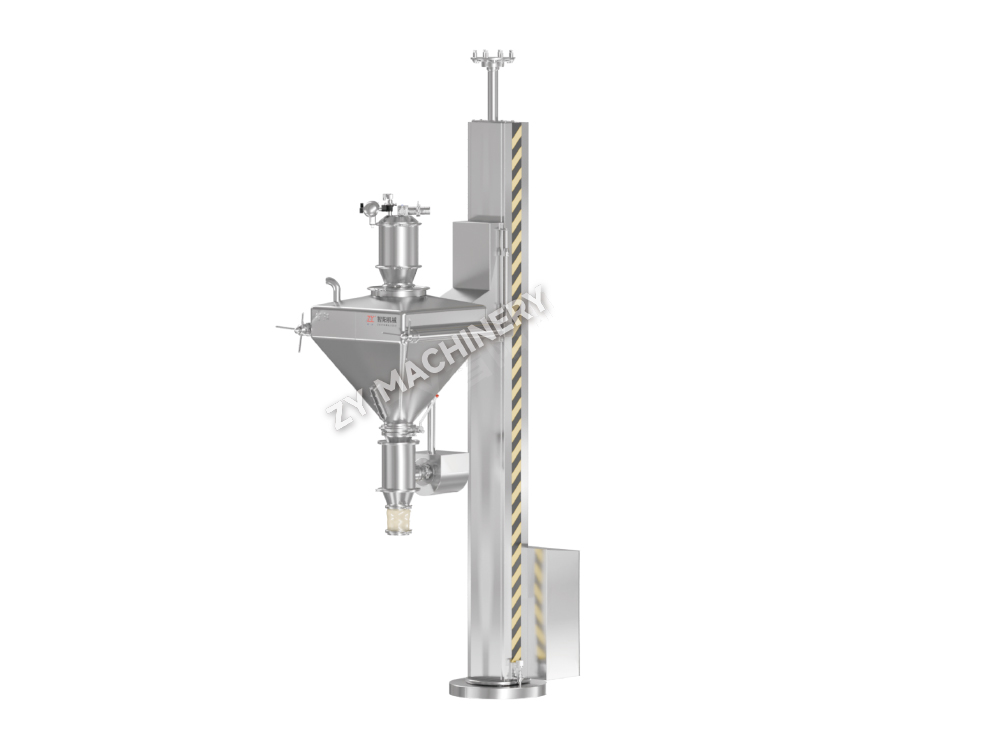
دومین کار بالادستی جابجایی واسطه ها، گرانول مرطوب، گرانول خشک شده و مخلوط های نهایی بین عملیات واحد است و اینجاست که تولید مبتنی بر بن جایگزین بیل می شود. در جریان کار سطل زباله، مواد در همان ظرف مهر و موم شده از گرانولاتور با برش بالا تا خشک کن بستر سیال تا آسیاب اندازه میمانند، که به معنی تماس کمتر محصول به سطح برای تمیز کردن و تلفات انتقال بسیار کمتر است. ماشینهای بالابر و تغذیه زنجیره را تکمیل میکنند: یک دستگاه تغذیه بالابر ثابت یک سطل را به ورودی پرس تبلت بالا میبرد، یک نسخه تلسکوپی متحرک به چندین ماشین در یک طبقه خدمات میدهد، و بالابرهای بینطبی، گیاهانی را که دانهبندی و فشردهسازی در سطوح مختلف قرار دارند، اداره میکند.
جزئیاتی که تصمیم میگیرد که آیا این در عمل کار میکند یا خیر، جذاب نیستند. اندازه سطل باید در هر دستگاهی که سطل را بازدید می کند، یکسان باشد، قاب بالابر باید به ارتفاع اتصال سطل و ورودی گیرنده برسد، و رابط جفت گیری باید هر بار بدون آداپتور یا بداهه به طور تمیز بسته شود. این رابط ها را به عنوان یک خانواده در سراسر خط مشخص کنید، نه ماشین به ماشین، و زنجیره انتقال به جای مجموعه ای از استثناها مانند یک سیستم واحد عمل می کند.
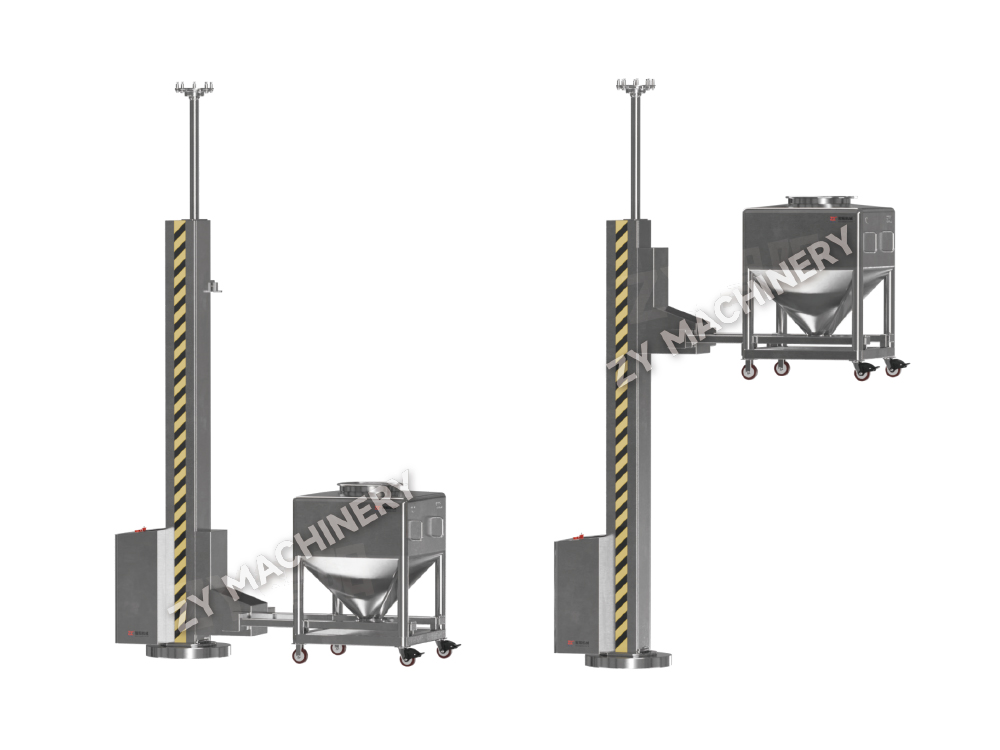 دستگاه بالابر و تغذیه سطل NTD این بالابر سطلها را بالا میبرد و آنها را روی میکسرها، پرسهای تبلت و پرکنندههای کپسول برای انتقال محصور میبندد. این با نکته در مورد رابط های سطل سازگار و اتصالات جفت گیری تمیز در سراسر زنجیره انتقال مطابقت دارد. مشاهده محصول →
کنترل آلودگی متقابل معمولاً در اولین لحظه باز فرآیند، یعنی لحظه ورود مواد خام به آن، با شکست مواجه می شود. خالی کردن گونی ها و طبل ها در آسیاب یا گرانولاتور با دست، ابر گرد و غباری را آزاد می کند که هیچ کنترلی نمی تواند آن را از بین ببرد و اپراتور را در تماس مستقیم با مواد قرار می دهد. ایستگاههای تغذیه بدون گرد و غبار به این موضوع توجه میکنند: مواد از طریق یک دیافراگم کنترلشده شارژ میشوند که در آن گرد و غبار تولید میشود، بنابراین اپراتور ظرف را بدون اینکه اتاق با گرد و غبار رسیدگی کند، کنترل میکند. جفت کردن نقطه شارژ با چین های توزین یکپارچه دقت توزیع و مهار را در یک مرحله واحد، که مسیر توزیع را کوتاه می کند و یک انتقال میانی را به طور کامل حذف می کند.
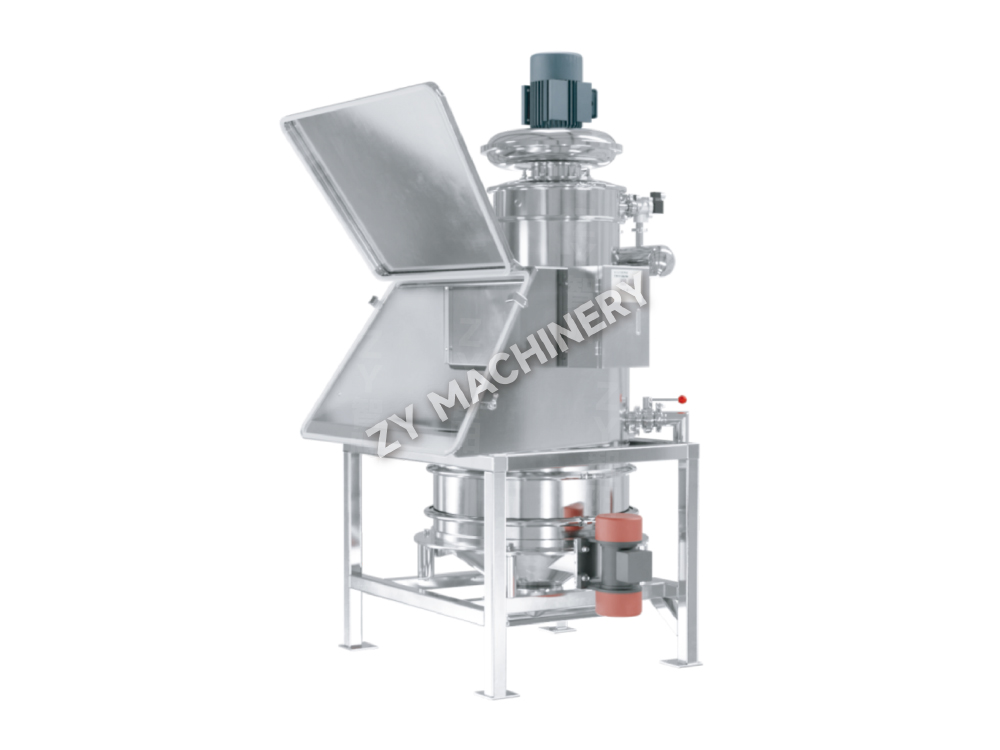 ایستگاه تغذیه بدون گرد و غبار TLZ برای شارژ مواد خام این ایستگاه شارژ با جریان هوای یک طرفه، فیلترهای تمیز شده با پالس، و عملکردهای اختیاری مرتبط با توزین، گرد و غبار را در نقطه باز میگیرد و به محتوی سطح منبع و دقت توزیع که در متن اطراف بحث شده است، میپردازد. مشاهده محصول →
هر فناوری را که ترکیب کنید، تعداد انگشت شماری از معیارها تجهیزاتی را که به راحتی صلاحیت را پشت سر می گذارند از تجهیزاتی که تبدیل به یک مبارزه روزانه می شوند جدا می کند. قبل از خرید از طریق آنها کار کنید:
بیشتر ناامیدیها به چند تصمیم قابل پیشبینی بازمیگردد. متداول ترین انتخاب سیستم انتقال آخرین بار، پس از قفل شدن دستگاه های فرآیند است، که انتقال را مجبور می کند تا هر ورودی و ارتفاعی را که باقی می ماند، جا دهد. موارد دیگر عبارتند از اختلاط اندازههای سطل بین ماشینها، فراموش کردن این نکته که هر نقطه انتقال زمان تمیز کردن را به تغییر دسته اضافه میکند، و پذیرش تجهیزاتی که بدون مستنداتی به تیم کیفیت شما برای نصب و صلاحیت عملیاتی نیاز دارد. هیچ کدام از اینها مشکلات فنی نیستند. آنها مشکلات توالی، ارزان برای جلوگیری در مرحله برنامه ریزی و گران است برای اصلاح پس از نصب.
انتقال به عنوان یک مسیر فرآیند به جای خط خرید، تبدیل به یکی از بالاترین اهرمهای ارتقاء موجود برای یک کارخانه دوز جامد میشود: زمان تعویض را فشرده میکند، غبارآلودترین وظایف را از روز اپراتور حذف میکند و از یکنواختی ترکیبی که قبلاً برای دستیابی به آن پرداخت کردهاید محافظت میکند. از ویژگی های مواد و نقشه جریان مواد خود شروع کنید، انتقال بسته را در هر جایی که محصول با هوای اتاق برخورد می کند انتخاب کنید و اصرار کنید که هر رابط در زنجیره برای تمیز کردن طراحی شده باشد. این سه تصمیم بیشتر ریسک را قبل از اینکه اولین نقل قول نوشته شود برطرف می کند.
می خواهید به روز بمانید؟
از طریق آدرس ایمیل زیر با ما تماس بگیرید.
نگران هرزنامه نباشید. ما هم از آن متنفریم!
مشتری موبایل
حساب ویدیویی
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ایمیل:zy@zy-drying.com
شناسه وی چت
واتس اپ
حق چاپ 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. تمامی حقوق محفوظ است  تولید کننده تجهیزات دوز جامد خوراکی