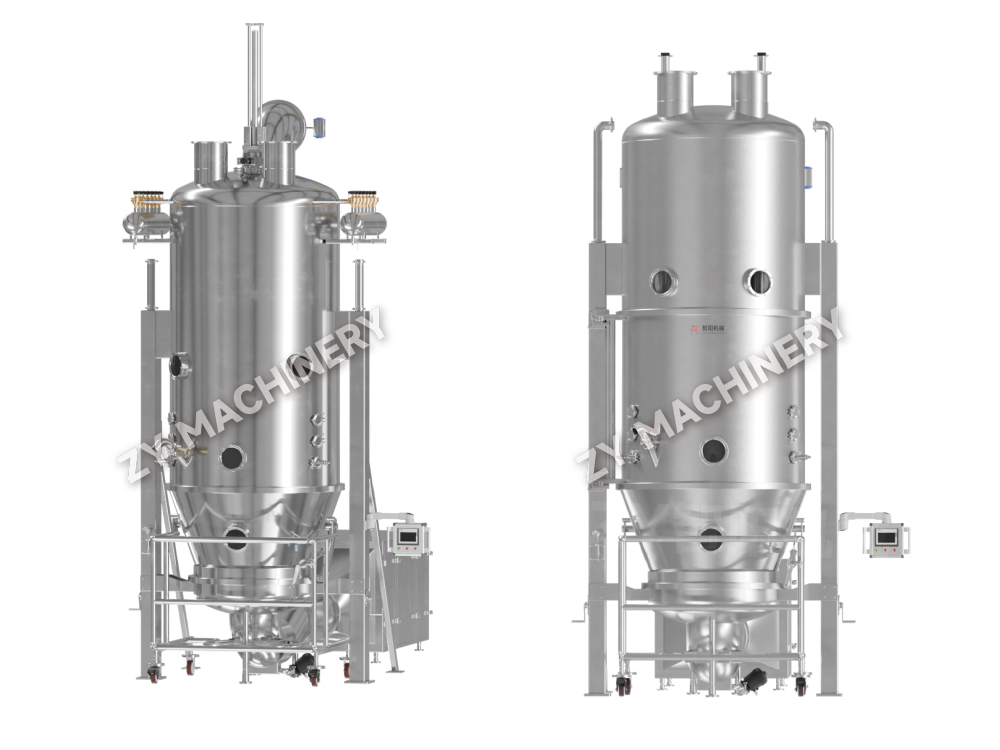
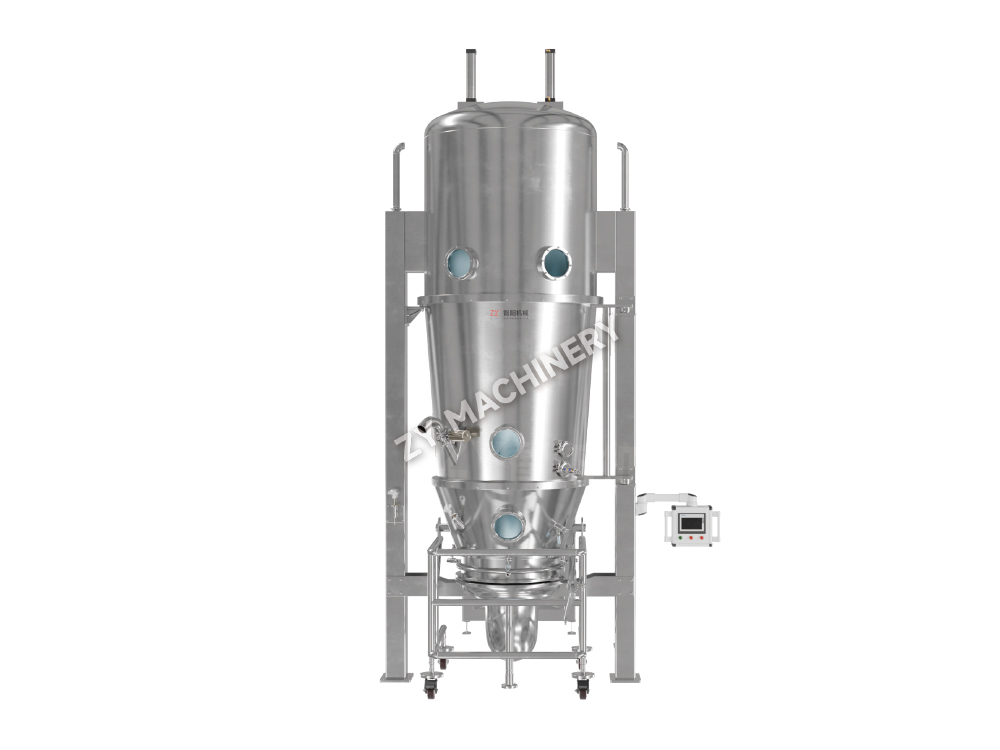
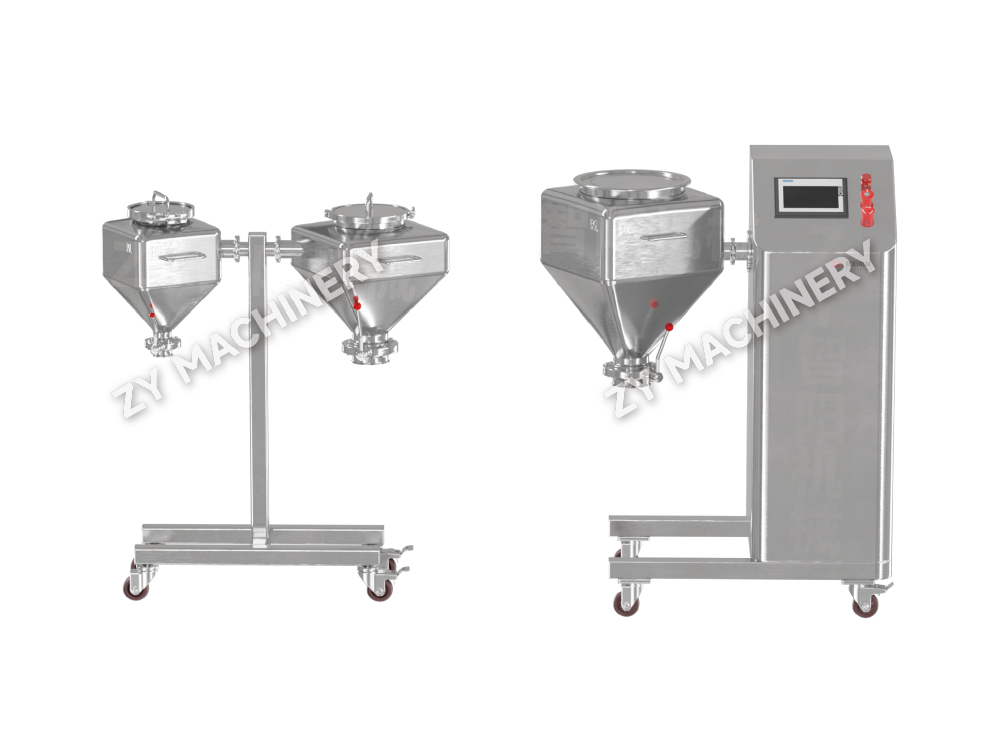
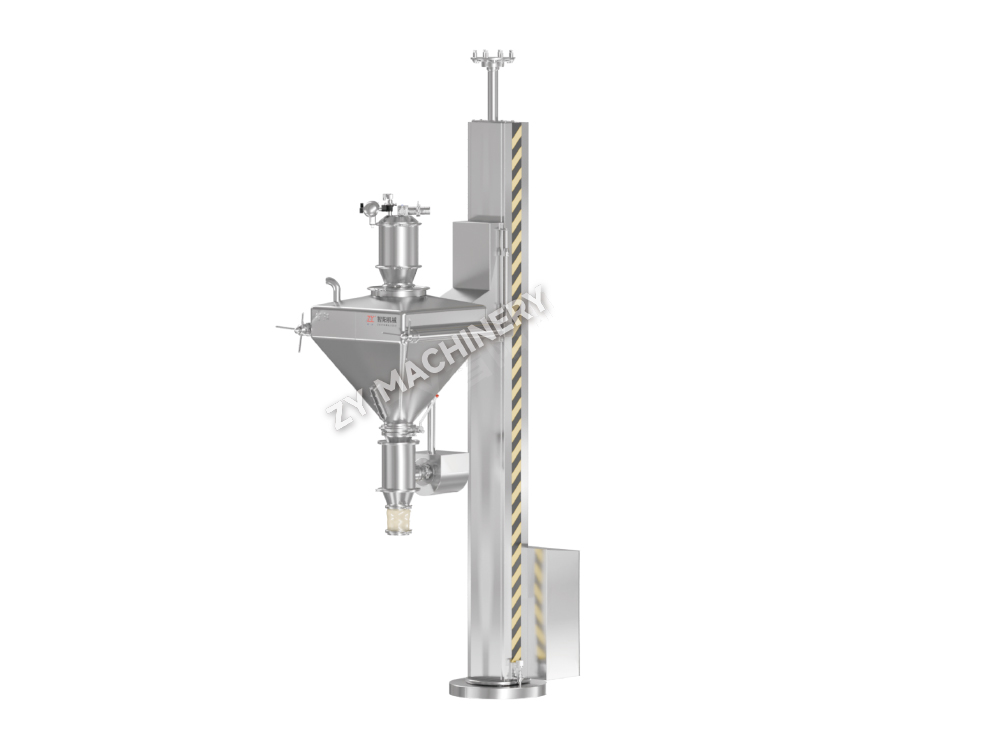
مخلوط کن اندازه سطل آزمایشگاه تحقیق و توسعه HSD
مخلوط کن سطل اندازه آزمایشگاه تحقیق و توسعه HSD از طریق چرخش سطل های جدا.....

یک دسته پودر می تواند در کمتر از 90 دقیقه از مخلوط کردن به دانه های خشک شده حرکت کند - بدون نیاز به اختلاط جداگانه، انباشته شدن مرطوب یا مراحل خشک کردن سینی. این وعده اصلی دانه بندی بستر سیال است: یک روش دانه بندی مرطوب که مخلوط کردن، اسپری کردن و خشک کردن را در یک محفظه محصور ادغام می کند.
این فرآیند پودرهای ریز و منسجم را با معلق کردن آنها در جریان هوای گرم شده و پاشیدن محلول چسبنده روی ذرات سیال شده به گرانولهایی با جریان آزاد تبدیل میکند. با برخورد ذرات و خیس شدن، پل های مایع تشکیل می شوند. تبخیر حلال پس از آن پل های جامد را پشت سر می گذارد که ذرات اولیه را به آگلومره تبدیل می کند. نتیجه یک گرانول با تراکم پذیری بهبود یافته، گرد و غبار کاهش یافته، و چگالی ظاهری بالاتر است - همه برای فشرده سازی قرص و پر کردن کپسول یکنواخت ضروری است.
بر خلاف دانهبندی مرطوب با برش بالا، که در آن یک پروانه مکانیکی تجمع را به حرکت در میآورد، دانهبندی بستر سیال به هم زدن پنوماتیک متکی است. این گرانولهای متخلخلتر و متلاشیتر را تولید میکند و اجازه میدهد کل عملیات در یک ظرف انجام شود. برای فعالهای حساس به گرما، اثر خنککننده تبخیری همجریان دمای محصول را بسیار کمتر از دمای هوای ورودی نگه میدارد، معمولاً در محدوده ۲۵ تا ۴۵ درجه سانتیگراد.
هر دسته از سه مرحله مجزا عبور می کند. درک تغییرات در هر فاز به شما نقاط کنترلی را می دهد تا اندازه گرانول، رطوبت و چگالی را به طور قابل پیش بینی شماره گیری کنید.
ویژگی های گرانول به طور تصادفی تغییر نمی کنند - آنها از منطق فیزیکی رطوبت، گرما و تکانه پیروی می کنند. جدول زیر متغیرهای فرآیند مستقل را با اثرات پایین دستی آنها ترسیم می کند.
| پارامتر | محدوده معمولی | اندازه گرانول | چگالی حجیم | محتوای رطوبت | جریمه |
|---|---|---|---|---|---|
| دمای هوای ورودی | 40-80 درجه سانتیگراد | کاهش دهد | کاهش دهد | کاهش دهد | افزایش دهید |
| میزان اسپری | 10-50 گرم در دقیقه / کیلوگرم | افزایش دهید | افزایش دهید | افزایش دهید | کاهش دهد |
| فشار اتمیزاسیون | 1.5-3.0 بار | کاهش دهد | تغییر قابل توجهی وجود ندارد | تغییر قابل توجهی وجود ندارد | افزایش دهید |
| حجم هوای سیال شدن | 0.8-2.0 متر بر ثانیه | کاهش دهد | کاهش دهد | کاهش دهد | افزایش دهید |
| دمای محصول | 25-45 درجه سانتی گراد | کاهش دهد (if high) | کاهش دهد | کاهش دهد | افزایش دهید |
رطوبت هوای ورودی شایسته ذکر ویژه است. نقطه شبنم بالای 10 درجه سانتی گراد می تواند با کاهش نیروی محرکه برای تبخیر، راندمان خشک کردن را خراب کند. برای فرمولاسیون های حساس به رطوبت، حفظ نقطه شبنم هوای ورودی زیر 5 درجه سانتیگراد اختیاری نیست - این یک پیش نیاز برای تکرارپذیری دسته به دسته است. مدرن گرانول های بستر سیال FLB با واحدهای هواساز یکپارچه کنترل دقیقی بر دما، رطوبت و جریان هوا به شما می دهد و این وابستگی های متقابل مهم را در مقیاس تولید قابل کنترل می کند.
پیکربندی اسپری یک انتخاب طراحی محیطی نیست - مکانیسم رشد گرانول و دامنه کاربردهایی که یک دستگاه میتواند انجام دهد را مشخص میکند. این سه پیکربندی در موقعیت نازل، مسیر ذرات و الگوی تماس مایع و جامد متفاوت است.
| ویژگی | اسپری بالا | اسپری پایین (ورستر) | اسپری مماس (روتور) |
|---|---|---|---|
| موقعیت نازل | بالای تخت | داخل تخت، به سمت بالا | سمت، به یک دیسک چرخان |
| حرکت ذرات | سیال شدن تصادفی | شار بالا را از طریق یک لوله پارتیشن سفارش داد | سیال شدن گریز از مرکز |
| مکانیسم رشد | تراکم تصادفی | رسوب لایه لایه | کروی شدن و تراکم |
| بهترین برای | دانه بندی معمولی | پوشش و دانه بندی لایه ای | گلوله های با چگالی بالا |
| تراکم گرانول | کم تا متوسط | متوسط به بالا | بالا |
Top-spray برای اشکال استاندارد دوز جامد - سریع، ساده، و بخشنده کار می کند. هنگامی که نیاز به اعمال یک پوشش عملکردی یکنواخت یا ایجاد ذرات لایهای از هسته بذر دارید، سیستمهای Wurster با اسپری پایین غالب میشوند. پردازندههای اسپری مماسی یا روتور متراکمترین و کرویترین گلولهها را تولید میکنند که اغلب برای سیستمهای دارورسانی چندذرهای استفاده میشوند. اگر برنامه شما به جای تراکم ساده نیاز به پوشش دارد، یک پوشش اختصاصی است روکش بستر مایع LDPB با درج Wurster، توزیع ضخامت لایه محکمتری را نسبت به یک دستگاه اسپری هیبریدی که در حال اجرای آزمایشهای پوشش است، به شما میدهد.
حتی یک فرمول که به خوبی طراحی شده باشد، ممکن است اگر یک پارامتر به خارج از پوشش فرآیند خود منحرف شود، رفتار نادرست داشته باشد. در اینجا چهار حالت رایج خرابی و تنظیماتی که آنها را تصحیح می کند، آورده شده است.
افزایش مقیاس ضرب خطی حجم هوا و سرعت پاشش نیست. حفظ سرعت اسپری یکسان به ازای هر کیلوگرم پودر در یک دسته 100 کیلوگرمی که در یک آزمایش 5 کیلوگرمی کار میکرد، اغلب بستر بزرگتر را سیل میکند زیرا انتقال گرما و جرم مستقیماً با جرم پودر مقیاس نمیشود. قاعده کلی حفظ اندازه قطرات ثابت، رطوبت نسبی ثابت هوای خروجی و دمای محصول ثابت است.
جدول زیر محدوده پارامترهای معمولی در مقیاسها را هنگام مقیاسبندی یک فرمول استاندارد مبتنی بر نشاسته نشان میدهد. توجه داشته باشید که سرعت سیال شدن کمی افزایش مییابد تا ارتفاع بستر عمیقتر را جبران کند، در حالی که میزان اسپری در هر کیلوگرم کاهش مییابد تا از خیس شدن بیش از حد جلوگیری شود.
| پارامتر | آزمایشگاه (3 کیلوگرم) | خلبان (30 کیلوگرم) | تولید (150 کیلوگرم) |
|---|---|---|---|
| دمای هوای ورودی (°C) | 60 | 65 | 65 |
| میزان اسپری (g/min) | 60 | 350 | 1200 |
| فشار اتمیزاسیون (bar) | 1.8 | 2.2 | 2.5 |
| سرعت هوا (m/s) | 0.9 | 1.2 | 1.5 |
| دمای محصول (°C) | 32 | 34 | 34 |
اجرای این آزمایشها ابتدا روی یک گرانولاتور چند منظوره تحقیق و توسعه DLP به شما این امکان را میدهد تا قبل از اجرای API گرانقیمت برای دستههای آزمایشی، فضای طراحی را با حداقل متریال ترسیم کنید. قابلیت جابهجایی بین دانهبندی بالا اسپری و پوشش Wurster در یک دستگاه آزمایشگاهی، جدول زمانی توسعه فرمول را فشرده میکند.
انتخاب بین بستر سیال و دانهبندی با برش بالا به این نیست که کدام فناوری «بهتر» است، بلکه به این بستگی دارد که پرس تبلت شما کدام پروفایل گرانول و تقاضای هدف انحلال را تعیین میکند. جدول زیر مبادلات را در هفت معیاری که در تولید مهم هستند، نشان می دهد.
| معیار | گرانوله بستر مایع | بالا Shear Granulation |
|---|---|---|
| ساختار گرانول | متخلخل، چگالی کم | متراکم، استحکام بالا |
| زمان تجزیه | سریعتر | کندتر |
| زمان پردازش در هر دسته | 60-90 دقیقه | 20-40 دقیقه (به علاوه خشک کردن جداگانه) |
| رد پا | تک واحدی؛ ارتفاع بزرگتر | خشک کن بستر مایع آسیاب مرطوب میکسر; ردپای گسترده تر |
| تلاش برای پاکسازی | ساده تر، یک ظرف | رگ های متعدد، اغلب با حمل توده مرطوب |
| حساسیت به دانه بندی بیش از حد | پایین | بالا; requires precise endpoint control |
| بهترین برای heat‑sensitive APIs | بله، خنک کننده تبخیری | خطر ایجاد نقاط داغ در توده متراکم |
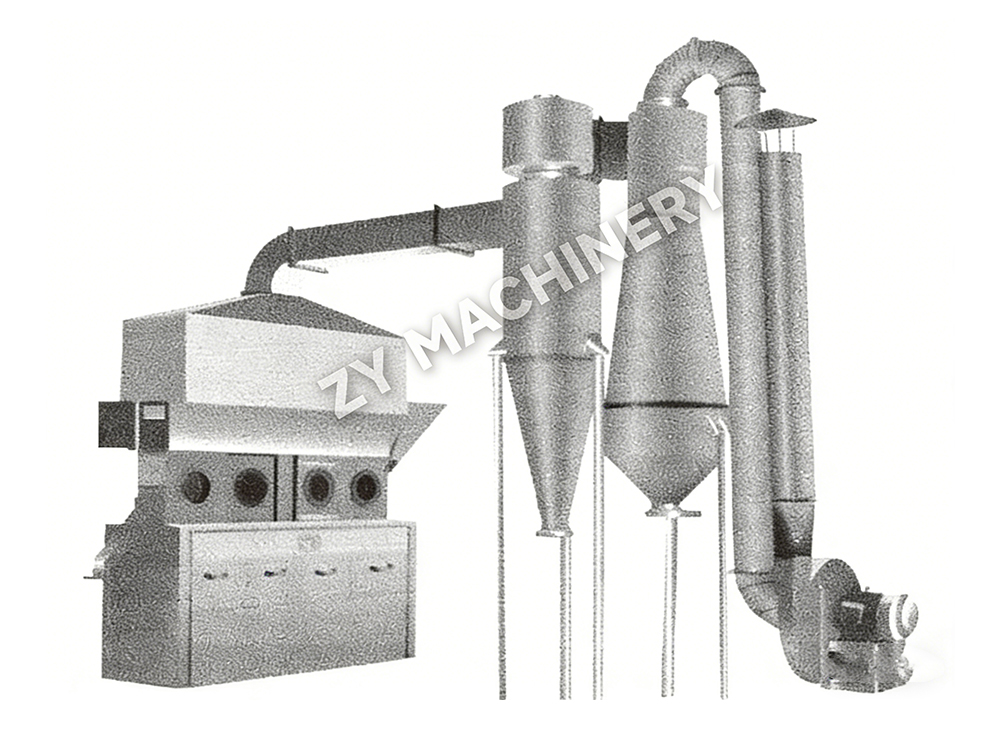
اگر قرص مورد نظر شما نیاز به تجزیه سریع دارد و با فرمولاسیونی کار می کنید که جریان ضعیفی دارد، دانه بندی بستر سیال مسیر مستقیم است. هنگامی که برای قرص کردن با سرعت بالا از یک داروی سخت و تغییر شکل پلاستیکی به گرانول های سخت و قوی نیاز دارید، برش زیاد اغلب برنده می شود - اما به مرحله خشک کردن جداگانه نیاز خواهید داشت. تأسیساتی که هر دو فناوری را اجرا می کنند اغلب از یک دانه ریز برشی بالا برای مرحله جرم گیری مرطوب استفاده می کنند و سپس مواد را به خشک کن بستر سیال منتقل می کنند و ساختار گرانول متراکم برش بالا را با خشک کردن ملایم بستر سیال ترکیب می کند.
هنگامی که تخلخل و انحلال سریع در اولویت هستند، دانه بندی بستر سیال مستقیم ترین مسیر از مخلوط پودر تا گرانول تراکم پذیر باقی می ماند. این فرآیند چندین مرحله مدیریت را حذف میکند و به مهندسان کنترل دقیقی بر ویژگیهای گرانول از طریق تعداد انگشت شماری از پارامترهای قابل تنظیم میدهد.
برای قفل کردن در دسته های قوی و قابل انتقال، این روش ها را دنبال کنید:
می خواهید به روز بمانید؟
از طریق آدرس ایمیل زیر با ما تماس بگیرید.
نگران هرزنامه نباشید. ما هم از آن متنفریم!
مشتری موبایل
حساب ویدیویی
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ایمیل:zy@zy-drying.com
شناسه وی چت
واتس اپ
حق چاپ 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. تمامی حقوق محفوظ است  تولید کننده تجهیزات دوز جامد خوراکی