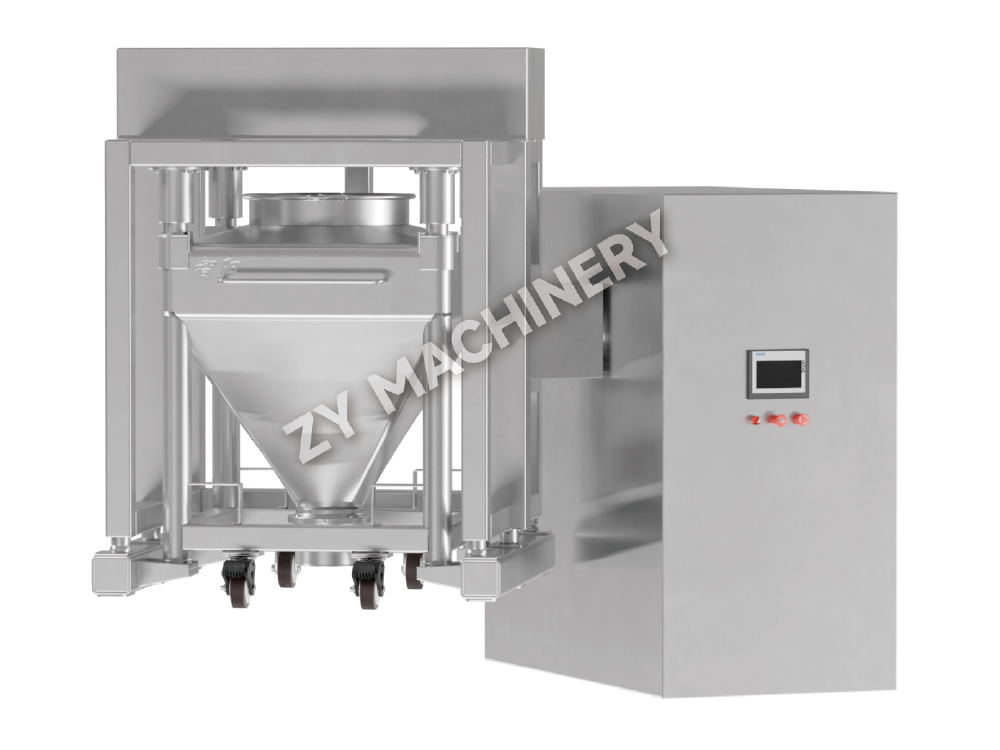
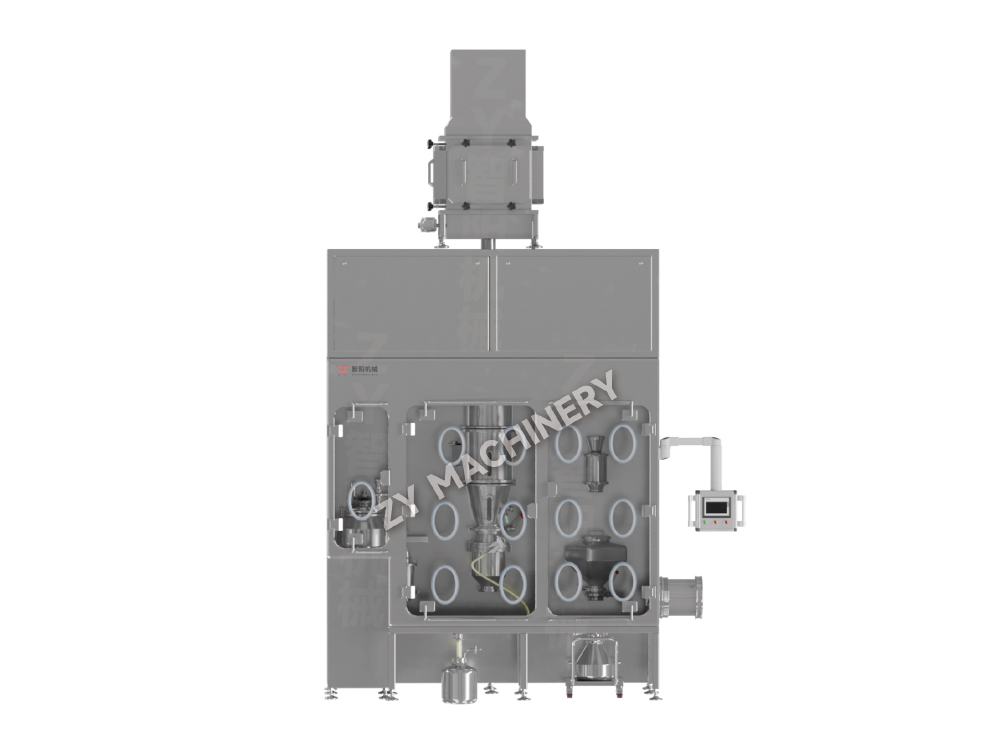
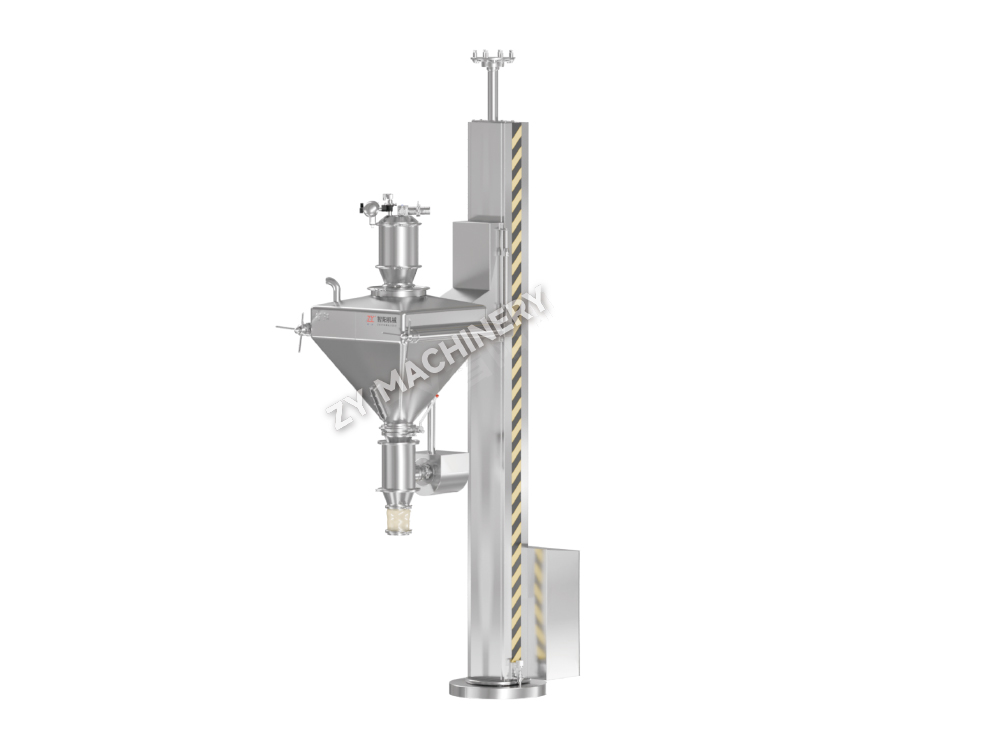
مخلوط کن اندازه سطل آزمایشگاه تحقیق و توسعه HSD
مخلوط کن سطل اندازه آزمایشگاه تحقیق و توسعه HSD از طریق چرخش سطل های جدا.....

یک بار تأیید اعتبار پاکسازی ناموفق می تواند کل خط دوز جامد خوراکی را برای هفته ها منجمد کند. بررسی به ندرت با روش تمیز کردن به پایان می رسد. بیشتر اوقات، علت اصلی به شکافهای صلاحیت تجهیزات بازمیگردد - توپ اسپری که هرگز در طول IQ نقشهبرداری نشده است، یا مقدار زبری درز جوش که از معیارهای پذیرش OQ فراتر رفته است. اعتبار سنجی تمیز کردن و صلاحیت تجهیزات مسیرهای موازی نیستند. آنها عمیقاً به یکدیگر وابسته هستند. اگر نمی توانید ثابت کنید که میکسر، گرانولاتور یا پوشش دهنده شما نصب شده و به طور مداوم کار می کند، هر حد باقیمانده ای که تعیین می کنید روی یک پایه غیر قابل اعتماد قرار می گیرد.
نسخه 2026 WHO TRS 1019 ضمیمه 3 این موضوع را با بیان اینکه پروتکل های اعتبار سنجی تمیز کردن باید به طراحی، نصب و مدارک صلاحیت عملیاتی تجهیزات اشاره داشته باشد، تقویت می کند. در عمل، این بدان معناست که هر گزارش DQ، IQ، OQ و PQ پیش نیازی برای طرح اصلی اعتبار سنجی تمیز کردن شما می شود. بخشهای زیر دقیقاً محل تلاقی این دو دامنه را با استفاده از انواع تجهیزات واقعی و پارامترهای اعتبارسنجی که تنظیمکنندهها انتظار دارند مشاهده کنند، راهنمایی میکند.
بدون یک قطعه تجهیزات واجد شرایط، هرگونه داده باقیمانده ای که جمع آوری می کنید از نظر علمی مبهم است. یک تست OQ را برای یک گرانولاتور با برش بالا در نظر بگیرید که سرعت جریان آب را از طریق پورت های تمیز در محل اندازه گیری نمی کند. اگر نمونههای سواب بعدی در داخل کاسه، اوج باقی ماندهها را در نزدیکی نازل نشان دهند، شما هیچ خط پایهای برای تعیین اینکه آیا توالی تمیز کردن عملکرد ضعیفی داشته است یا سیستم تحویل تجهیزات از همان ابتدا ناقص بوده است، ندارید. صلاحیت چارچوب را می سازد. اعتبار سنجی تمیز کردن تصویر را پر می کند.
DQ مواد ساخت و ساز، پرداخت سطح و قابلیت تخلیه را ثبت می کند - همه عواملی که مستقیماً بر انتقال باقی مانده تأثیر می گذارند. IQ تأیید میکند که دستگاههای اسپری به درستی قرار گرفتهاند، هیچ پای مردهای وجود ندارد، و شیب حداقل 1:100 توصیهشده در راهنمای عملکرد خوب ISPE را برآورده میکند. OQ باید الگوهای پوشش اسپری، رمپ های دما و افت فشار را در بدترین مکان ها ثبت کند. PQ، که اغلب با دارونما یا خاک جایگزین انجام می شود، تأیید می کند که چرخه تمیز کردن باعث حذف مداوم بقایای تحت بار می شود. از دست دادن یک پارامتر واحد در هر یک از این مراحل، بعداً میتواند بهعنوان یک سنبله غیرقابل توضیح در نمونه شستشوی TOC ظاهر شود.
برای یک رویکرد ساختاریافته، هر مرحله صلاحیت را به داده های مخصوص تمیز کردن که باید جمع آوری کنید، ترسیم کنید:
این تراز، صلاحیت تجهیزات را از یک تمرین چک باکس به ابزار کاهش ریسک تبدیل می کند. هنگامی که یک حسابرس می پرسد که چرا یک مکان سواب خاص انتخاب شده است، می توانید به نقشه پوشش OQ اشاره کنید که یک منطقه سایه را در پشت تیغه خردکن شناسایی می کند.
همه تجهیزات خوراکی با دوز جامد خطر تمیز کردن یکسانی ندارند. هندسه، پیچیدگی سطح و حرکت قطعات داخلی تعیین می کند که در کجا باقی مانده ها جمع می شوند و چگونه نمونه برداری باید طراحی شود. یک پروتکل تمیز کردن عمومی که یک میکسر و یک روکش بستر مایع را به طور یکسان درمان می کند، به ناچار نقاط مهم آلودگی را از دست می دهد.
سه دسته تجهیزات بر تولید OSD مسلط هستند و هر کدام چالشهای اعتبارسنجی متمایز را معرفی میکنند:
| نوع تجهیزات | مناطق مرده مشترک | نقاط نمونه برداری توصیه شده | سختی تمیز کردن |
|---|---|---|---|
| سطل / میکسر | نشیمن سوپاپ تخلیه، مهر و موم شفت، فلنج شیشه ای دید | داخلی شیر، لبه مهر و موم، گنبد ظرف | متوسط |
| گرانولاتورهای برش بالا | توپی تیغه خردکن، واشر کاسه به درب، برش های پروانه | قسمت زیر توپی، شکاف واشر، ریشه پروانه | بالا |
| خشک کن های بستر مایع / روکش | سوراخ های صفحه توزیع، پلنوم اگزوز، محفظه کیسه فیلتر محصول | صفحه سوراخ دار زیرین، درزهای جوش پلنوم، حلقه کیسه | بالا |
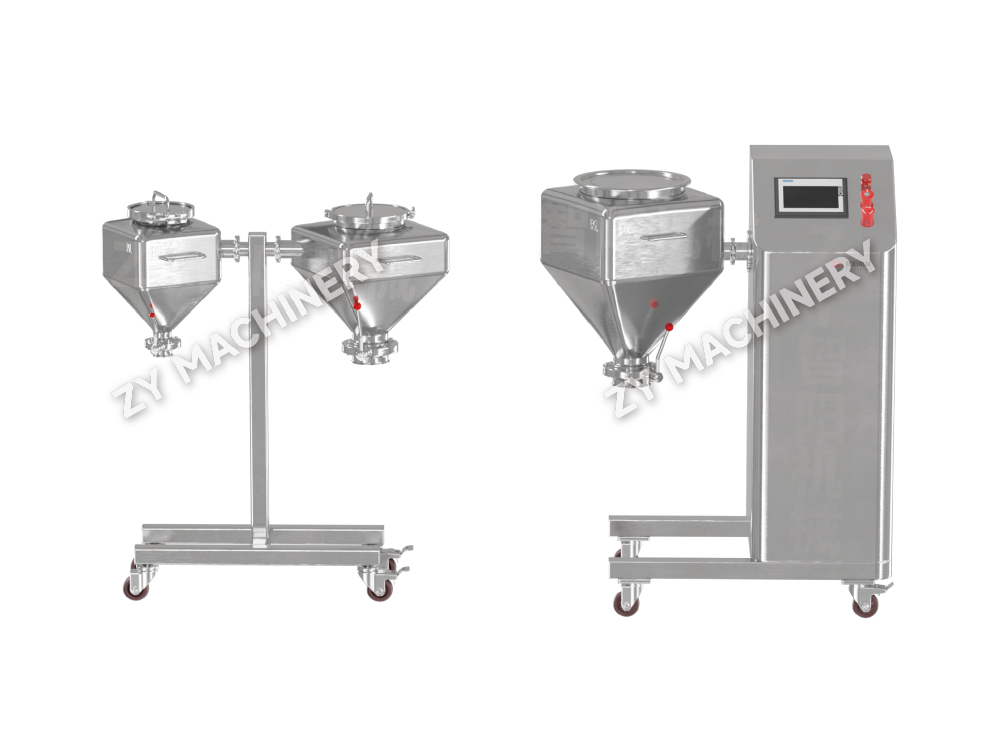
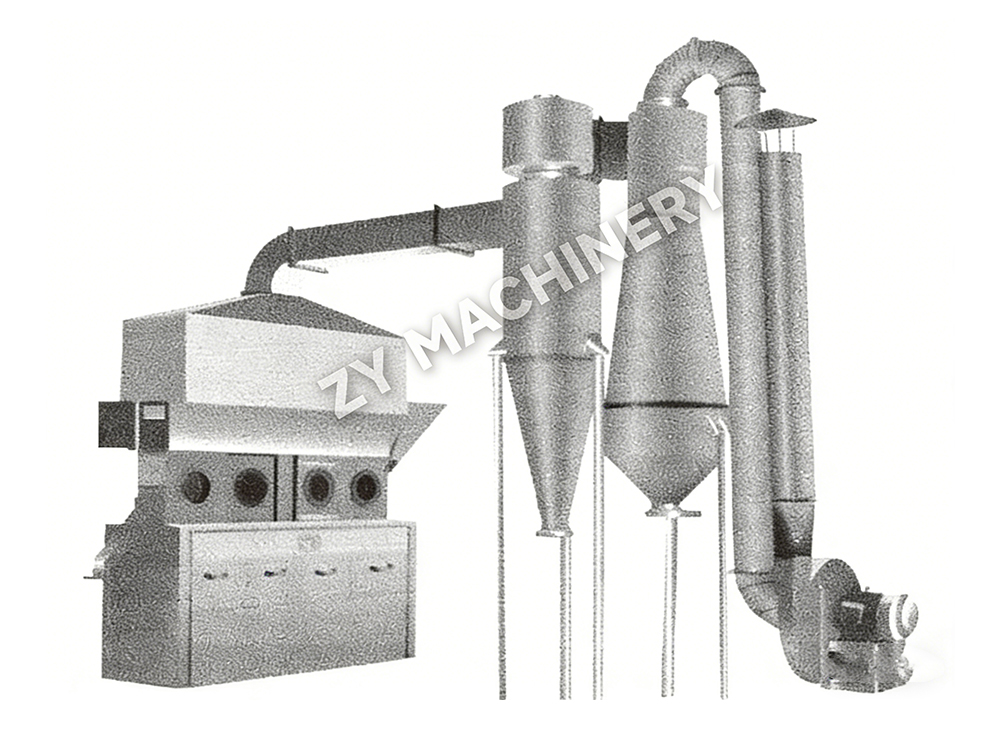
برای سطل مخلوط کن ، خطر اصلی دریچه تخلیه است. حتی با باز شدن کامل، باقی مانده های ساکن می توانند به صندلی فلز به فلز بچسبند و بعداً در دسته بعدی بیفتند. بنابراین IQ باید تأیید کند که سوپاپ را می توان به طور کامل برای تمیز کردن جدا کرد و ناهمواری سطح صندلی مطابق با مشخصات DQ است. برای گرانولاتورهای با برش بالا، توپی تیغه خردکن یک ناحیه محافظ ایجاد می کند. نمونه برداری سواب در قسمت زیرین توپی غیر قابل مذاکره است. در سیستمهای بستر سیال، صفحه توزیع اغلب بهعنوان یک تله پسماند عمل میکند و نمونهبرداری از شستشو به تنهایی کافی نیست زیرا سطح بالای صفحه میتواند ذرات را حفظ کند که فقط تا حدی در طی یک آبشوی کوتاه آب حل میشوند.
هنگام انتخاب تجهیزات، اولویت دادن به تجهیزاتی که دارای سطوح الکتروپلیشده، سطوح افقی کم، و طراحی کاملاً تخلیهپذیر هستند، بار اعتبار تمیز کردن را به میزان قابل توجهی کاهش میدهد. ویژگی هایی مانند عینک دید قابل جابجایی و نازل های اسپری گیره دار به طور مستقیم تعداد مناطقی را که به سختی تمیز می شوند کاهش می دهد. سرمایهگذاری در قابلیت تمیز کردن در مرحله DQ تعداد مکانهای سواب را در مقایسه با تجهیزات قدیمیتر مجهز شده تا 40 درصد کاهش میدهد.
بحث برانگیزترین بخش هر پروتکل اعتبار سنجی تمیز کردن، تنظیم معیارهای پذیرش است. این منطق به شدت بسته به اینکه آیا تجهیزات به یک محصول اختصاص داده شده است یا در چندین فرمول به اشتراک گذاشته شده است، متفاوت است.
تجهیزات اختصاصی امکان رویکرد هدفمندتری را فراهم می کند. شما می توانید از مقدار قرار گرفتن در معرض مجاز روزانه (PDE) یا میزان قرار گرفتن در معرض روزانه قابل قبول (ADE) بر اساس مشخصات سم شناسی آن ماده فعال استفاده کنید. محاسبه حد معمولاً از کسر "حداقل دوز درمانی" یا معیار دوز 1/1000 پیروی می کند، هر کدام کمتر باشد. به عنوان مثال، اگر PDE 10 میکروگرم در روز باشد و حداکثر دوز روزانه محصول بعدی 500 میلی گرم باشد، حد سطح 2 میکروگرم بر سانتی متر مربع با فرض سطح سواب 100 سانتی متر مربع می شود. این رویکرد به جای یک بدترین حالت عمومی، خطر واقعی بیمار را منعکس می کند.
تجهیزات غیر اختصاصی نیاز به محاسبه محافظهکارانهتری دارند زیرا باقیمانده ممکن است از چندین کمپین قبلی باشد. در اینجا، شما باید بدترین محصول را شناسایی کنید - محصولی که دارای کمترین PDE، بالاترین قدرت یا دشوارترین مشخصات حلالیت است - و محدودیت های پایه برای آن ترکیب. علاوه بر این، باید اندازه دسته محصول بعدی را در نظر بگیرید و فرض کنید که تمام API های باقیمانده به طور کامل منتقل می شوند. تسهیلات چند محصولی معمولاً حد تمیزی بصری 4 میکروگرم بر سانتیمتر مربع را به عنوان نقطه شروع هدف قرار میدهند، اما تأیید از طریق مطالعات بازیابی باید تأیید کند که این حد قابل دستیابی است و از نظر تحلیلی قابل تشخیص است.
| رویکرد | سناریوی قابل اجرا | منبع داده | معیار پذیرش معمولی |
|---|---|---|---|
| مبتنی بر PDE / ADE | تجهیزات اختصاصی، سم شناسی شناخته شده | تک نگاری های سم شناسی، دستورالعمل EMA | ≤ 2 میکروگرم بر سانتی متر مربع یا 1/1000 دوز |
| بدترین محصول | چند محصولی، تجهیزات مشترک | طرح جامع اعتبار سنجی تمیز کردن، ماتریس PDE | ≤ 4 µg/cm² یا تمیز بصری، هر کدام کمتر باشد |
| حد پیش فرض TOC | امکان سنجی اولیه، توسعه اولیه | داده های تاریخی کیفیت آب | ≤ 5-10 ppm TOC در شستشوی نهایی |
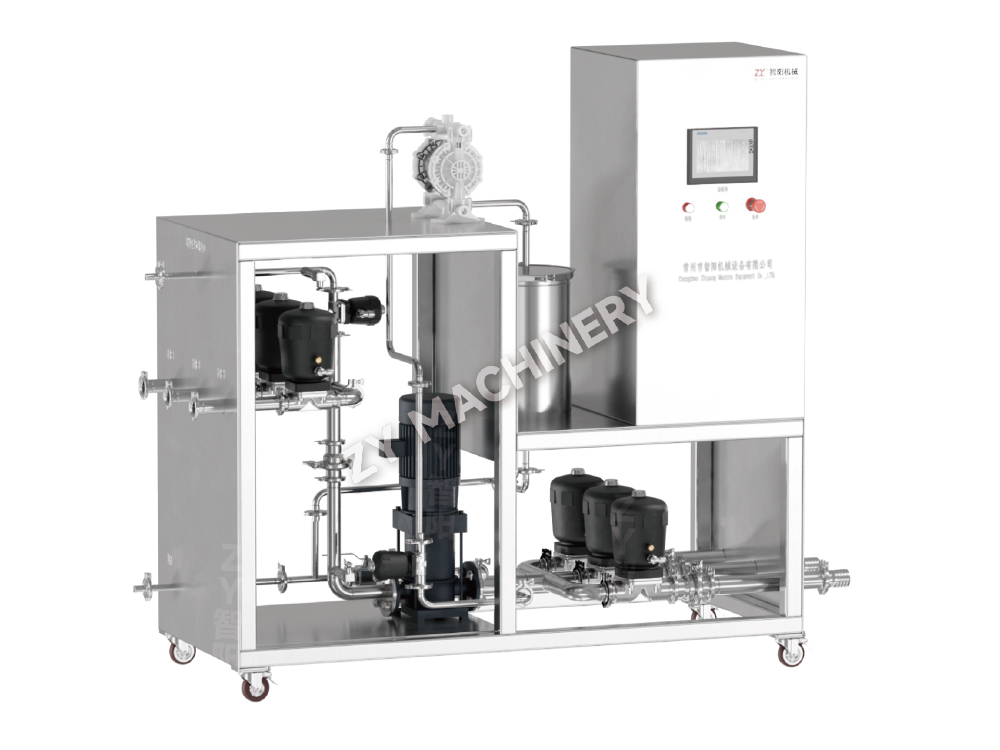
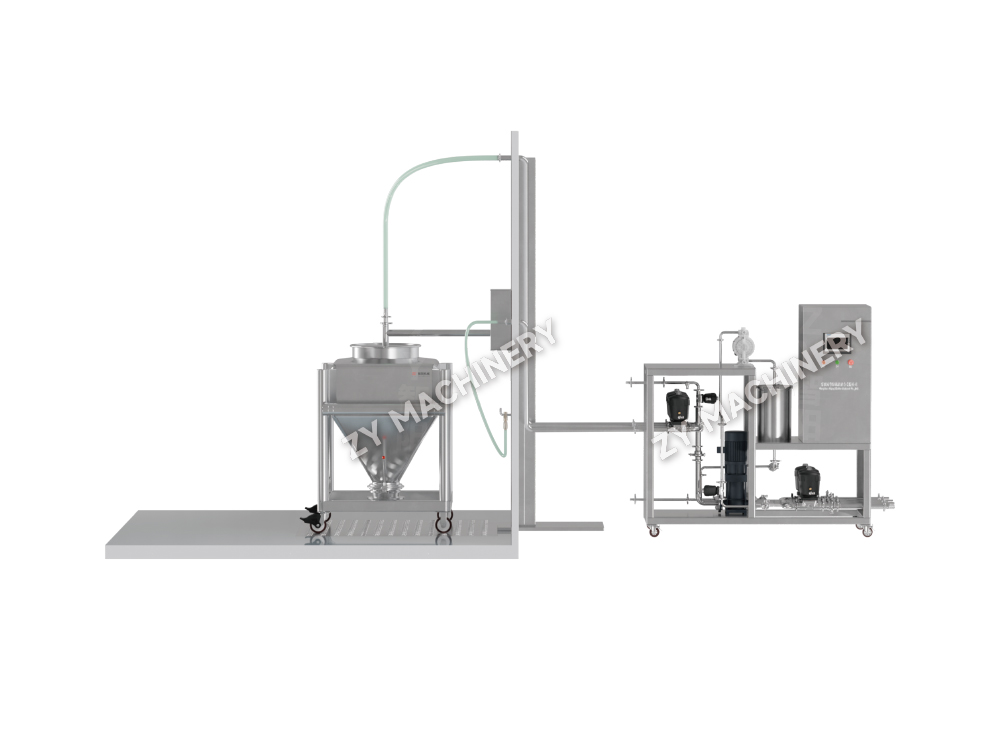
صرف نظر از روش، محدودیت باید با سیستم تمیز کننده نصب شده قابل دستیابی باشد. اگر یک ایستگاه CIP سیار مانند ایستگاه تمیز کردن CIP سیار QWQY با یک مخلوط کن 500 لیتری جفت می شود، داده های پوشش اسپری از OQ باید نشان دهد که نازل می تواند به هر سطحی در باند 2 میکروگرم بر سانتی متر مربع برسد. در غیر این صورت حد در حین حسابرسی تئوری و غیرقابل دفاع می شود.
انتخاب روش نمونه گیری اشتباه حتی دقیق ترین داده های صلاحیت را تضعیف می کند. هر تکنیک دارای راندمان بازیابی خاص، محدودیت تشخیص و سازگاری مواد است که باید با نوع باقیمانده و سطح تجهیزات هماهنگ باشد.
نمونه برداری سواب استاندارد طلایی برای اندازه گیری مستقیم باقیمانده سطح، به ویژه در تجهیزات فولاد ضد زنگ است. با سوابهای از پیش خیسشده مناسب و فاکتورهای بازیابی معتبر (معمولاً ۷۰ تا ۹۰ درصد برای APIهای مولکولی کوچک)، میتوانید نقاط داغ نزدیک واشرها یا شفتها را مشخص کنید. از سوی دیگر، نمونهبرداری شستشو، حجمهای داخلی بزرگی را پوشش میدهد - مانند کاسه گرانول یا خشککن - اما فقط بقایای محلول در حلال شستشو و قابل دسترسی از طریق مسیر مایع را تشخیص میدهد. صفحات تماس عمدتاً برای نظارت میکروبیولوژیکی پس از تمیز کردن محفوظ هستند، اگرچه می توانند به عنوان یک روش تکمیلی برای تشخیص باقیمانده ناخالص در هنگام جفت شدن با بیولومینسانس ATP عمل کنند.
| روش | محدوده بازیابی معمولی | حد تشخیص | بهترین استفاده در | محدودیت کلیدی |
|---|---|---|---|---|
| سواب | 70-90٪ | 0.1-1 میکروگرم بر سانتی متر مربع | SS صاف، مهر و موم الاستومری | استانداردسازی سطح |
| آبکشی کنید | 50-85٪ | 1-5 ppm در محلول | لوله ها، فضای داخلی کشتی | باقی مانده های نامحلول بدون شناسایی عبور می کنند |
| صفحه تماس | N/A (میکروبی) | 1 CFU/25 سانتی متر مربع | سطوح صاف و غیر آنتی بیوتیکی | برای باقی مانده های شیمیایی به تنهایی مناسب نیست |
ضریب بازیابی برای آزمایش سواب باید به طور تجربی برای هر ماده سطحی و هر ترکیب تعیین شود. برای مثال، یک سطح ریختهگری خشنتر در خشککنهای قدیمیتر، میتواند بازیابی را تا زیر 50 درصد کاهش دهد و شما را مجبور به تنظیم حد پذیرش بر اساس آن کند. به صورت خودکار تجهیزات تمیز کردن سیستمها، تکمیل دادههای شستشو با یک کاوشگر آنلاین هدایت یا TOC، دادههای روند پیوسته را فراهم میکند که مکمل بررسی سواب نقطهای است.
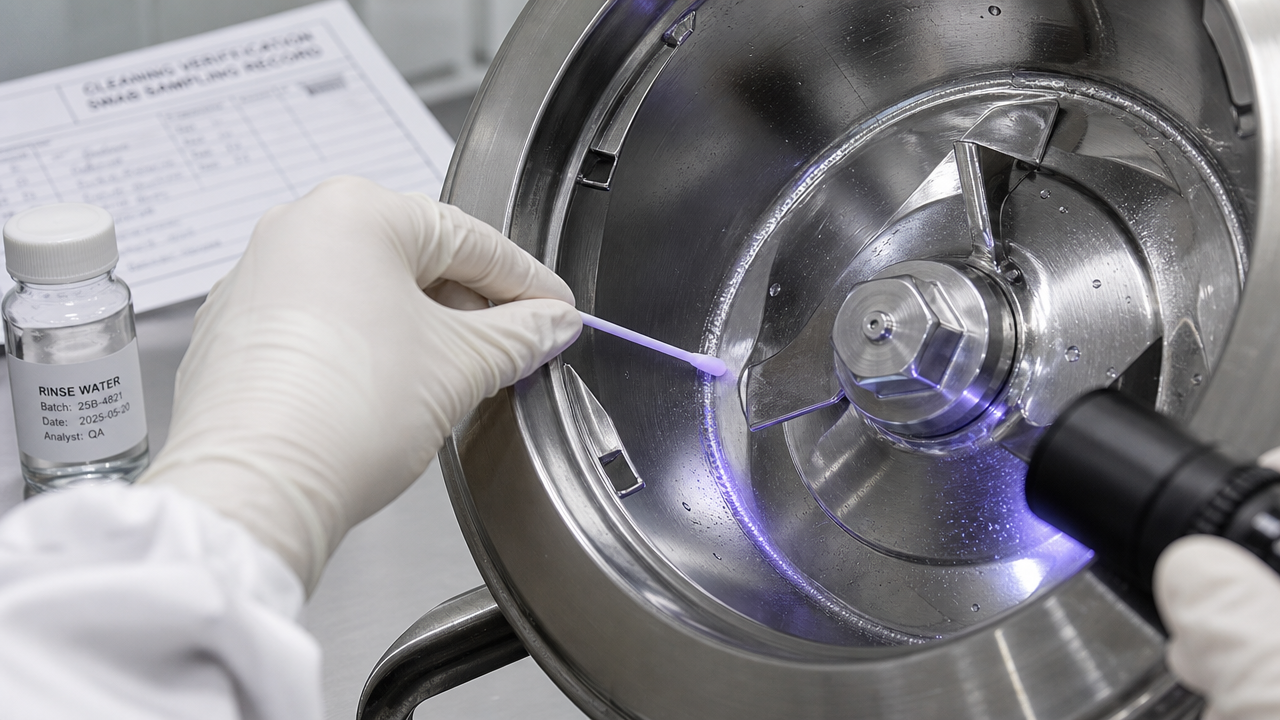
سیستمهای خودکار تمیز در محل، چه ثابت و چه متحرک، نیازمند یک رویکرد اعتبارسنجی هستند که بسیار فراتر از یک دستورالعمل ساده زمان و دما است. برهمکنش بین هندسه دستگاه اسپری، قطر لوله و ظرفیت پمپ تعیین میکند که آیا مایع تمیزکننده واقعاً با نیروی مکانیکی کافی به هر سطح تماس با محصول برخورد میکند تا باقیماندهها را از جای خود خارج کند یا خیر.
چهار پارامتر حیاتی CIP که باید برای اعتبار سنجی تمیز کردن واجد شرایط و مستند باشند عبارتند از:
مستندات اجرای اعتبارسنجی CIP باید شامل نمودارهای روند دما، فشار و رسانایی از تاریخدان PLC، و همچنین عکسهای بازرسی بصری قبل و بعد از بدترین مکانها باشد. تست روبان - که در آن یک نوار حساس به حرارت روی سطح داخلی رگ اعمال می شود و پس از چرخه CIP مورد بررسی قرار می گیرد - اثبات انکارناپذیری از دسترسی مکانیکی ارائه می دهد. برای سطل شوی های خودکار مانند ماشین لباسشویی سطل اتوماتیک QD سرعت چرخش بازوی اسپری و یکپارچگی نازل باید به بخشی از برنامه نگهداری پیشگیرانه و صلاحیت مجدد تبدیل شود، زیرا سایش نازل مستقیماً پوشش را کاهش می دهد.
بدون نظارت مداوم بر رسانایی آبکشی در شستشوی نهایی، خطر پذیرفتن یک سیگنال تمیز را دارید که ناشی از یک سنبله رقت لحظه ای است نه حذف واقعی باقیمانده. فلات رسانایی برابر با کیفیت آب ورودی برای حداقل 30 ثانیه حداقل شواهد برای شستشوی کامل است.
هنگامی که مواد فعال دارویی در دستههای OEB 4 یا 5 قرار میگیرند، پروتکل اعتبار سنجی تمیز کردن باید همزمان از اپراتور محافظت کند و در عین حال ثابت کند که بقایای محصول پاک شده است. ترکیبی از فناوری جداسازی و ترکیبات قوی مجموعه منحصربفردی از نیازهای اعتبارسنجی را ایجاد میکند که پروتکلهای استاندارد OSD پاسخگو نیستند.
در داخل ایزولاتور یا غرفه جریان پایین، نمونه برداری تایید نظافت باید تحت فشار منفی، اغلب از طریق درگاه های دستکش انجام شود. این دسترسی محدود بر انتخاب سایت سواب تأثیر میگذارد، زیرا برخی از سطوح - مانند قسمت پشتی یک درگاه انتقال سریع - بدون نقض محدودیت غیرقابل دسترس میشوند. در چنین مواردی، ترکیبی از نمونه برداری شستشو و ارزیابی غیرمستقیم از طریق جانشین ردیاب فلورسنت در صورت توجیه در پروتکل قابل قبول است.
علاوه بر این، خود ماده تمیز کننده باید حاوی آن باشد. برای جلوگیری از آلودگی متقاطع حلقه CIP با باقیمانده های قوی، CIP در محل در تجهیزات با محدودیت بالا اغلب از شستشوهای تک گذری به جای چرخش مجدد استفاده می کند. بنابراین اعتبارسنجی باید نشان دهد که حجم آبکشی و زمان تماس برای دستیابی به حد انتقال هدف با وجود ناکارآمدی ذاتی جریانهای یکبار مصرف کافی است. آزمایشهای ردیاب فلورسنت با محلول ریبوفلاوین در زیر نور سیاه استاندارد طلایی برای تأیید پوشش اسپری و عدم وجود سایههای باقیمانده در داخل یک جداکننده مهر و موم شده در نظر گرفته میشود.
برای facilities using تجهیزات آزمایشگاهی با محدودیت بالا ، در طرح نمونه برداری باید سیستم تهویه نیز در نظر گرفته شود. اگر الگوی جریان هوا حاکی از تجمع احتمالی گرد و غبار باشد، تمیز کردن محفظه فیلتر HEPA یا فلنج RTP (درگاه انتقال سریع) ممکن است ضروری باشد. گزارش اعتبار سنجی تمیز کردن باید به آزمایشهای عملکرد محفظه ارجاع داده شود تا ثابت کند که هیچ باقیمانده آئروسل در طول چرخه تمیز کردن خارج نشده است.
اجراهای اعتبار سنجی اولیه یک عکس فوری هستند. نظارت مداوم اعتبار تمیز کردن را به یک برنامه چرخه عمر تبدیل می کند. مرحله 3، یا تأیید فرآیند ادامه دار، جایی است که بسیاری از تسهیلات دچار تزلزل می شوند - آنها وضعیت تأیید شده را ثابت تلقی می کنند و تغییرات تدریجی در وضعیت تجهیزات یا سبد محصولات را نادیده می گیرند.
معیارهای نظارتی اصلی که سلامت اعتبار سنجی تمیز کردن را حفظ می کنند عبارتند از:
هنگامی که یک محصول جدید باید روی تجهیزات غیر اختصاصی موجود اجرا شود، یک استراتژی براکتینگ می تواند دوباره کاری را به حداقل برساند. با ارزیابی حلالیت، قدرت و مشخصات جذب ترکیب جدید در برابر بدترین حالت موجود، ممکن است فقط نیاز به به روز رسانی طرح اصلی اعتبار سنجی تمیز کردن و انجام یک مطالعه سواب تاییدی به جای سه دسته کامل داشته باشید. با این حال، هر گونه تغییر در خود تجهیزات - مانند تغییر طراحی توپ اسپری یا اضافه کردن یک درگاه کشتی جدید - به طور خودکار هم IQ و هم OQ را باز میکند و با گسترش، پروتکل اعتبارسنجی تمیز کردن مرتبط با آن تجهیزات را باز میکند. پیوند بین صلاحیت و نظافت هرگز قطع نمی شود. فقط نیاز به نگهداری منظم دارد.
می خواهید به روز بمانید؟
از طریق آدرس ایمیل زیر با ما تماس بگیرید.
نگران هرزنامه نباشید. ما هم از آن متنفریم!
مشتری موبایل
حساب ویدیویی
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ایمیل:zy@zy-drying.com
شناسه وی چت
واتس اپ
حق چاپ 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. تمامی حقوق محفوظ است  تولید کننده تجهیزات دوز جامد خوراکی