




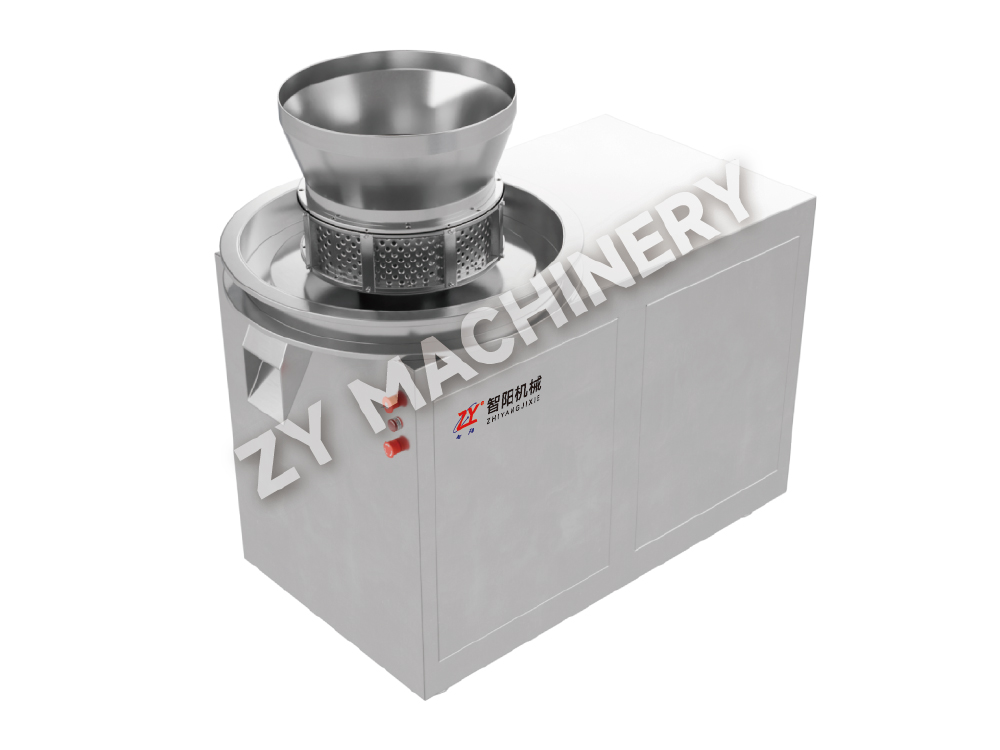
مخلوط کن اندازه سطل آزمایشگاه تحقیق و توسعه HSD
مخلوط کن سطل اندازه آزمایشگاه تحقیق و توسعه HSD از طریق چرخش سطل های جدا.....

یک نقص درپوش می تواند باعث رد کامل دسته شود، هزینه 50000 دلار یا بیشتر در مواد هدر رفته و زمان تولید از دست رفته. نقص های تبلت به ندرت جدا می شوند - آنها معمولاً نشان دهنده تعامل بین طراحی فرمولاسیون، تنظیم تجهیزات و پارامترهای فرآیند هستند. درمان هر نقص به عنوان یک مشکل مستقل منجر به عیب یابی مکرر می شود. در عوض، موفقترین سازمانها نقصها را به سه دسته ریشهای به هم پیوسته ترسیم میکنند: فرمولاسیون (ترکیب و خواص فیزیکی گرانول)، تجهیزات (شرایط پرس، هندسه ابزار، باقیماندههای تمیز کردن)، و فرآیند (نمایه نیروی فشردهسازی، سرعت، ماندگاری قبل از فشردهسازی).

به عنوان مثال، پوشش و لمینیت اغلب به ریزههای اضافی در دانهبندی بازمیگردد، اما این ریزهها ممکن است ناشی از یک مرحله دانهبندی خشک بیش از حد تهاجمی یا از پروفیل خشک کردنی باشد که سطح را شکننده میکند. از سوی دیگر، چسبندگی ممکن است ناشی از کمبود روان کننده باشد، اما محرک واقعی می تواند نوسان در باقی مانده های تمیز در محل (CIP) باشد که اصطکاک صورت پانچ را اصلاح می کند. بهترین مهندسان داروسازی یک ماتریس تشخیص عیب میسازند که متغیرهای فرمولاسیون مانند محتوای رطوبت (محدوده بهینه 1.5 تا 3.0٪ برای اکثر فرمولهای آزادسازی فوری)، نوع روانکننده و غلظت، و اندازه ذرات API را به نقص خاص مشاهدهشده متصل میکند. زیر 1.5٪ رطوبت، خطر درپوش به طور چشمگیری افزایش می یابد زیرا گرانول ها فاقد انعطاف پذیری برای ایجاد پیوندهای بین ذره ای قوی هستند. بیش از 5٪، چسبندگی بدون پیش گرم کردن یا مجموعه های فشرده سازی رطوبت تقریباً اجتناب ناپذیر می شود.
این مقاله از اصول کلی به دستههای نقص خاص و سپس به نقش روش دانهبندی، افزایش مقیاس و نظارت پیشرفته میپردازد. هر توصیهای مبتنی بر آستانههای قابل اندازهگیری و تنظیمات خاص تجهیزات است، بنابراین میتوانید در یک شیفت از تشخیص به اصلاح حرکت کنید.
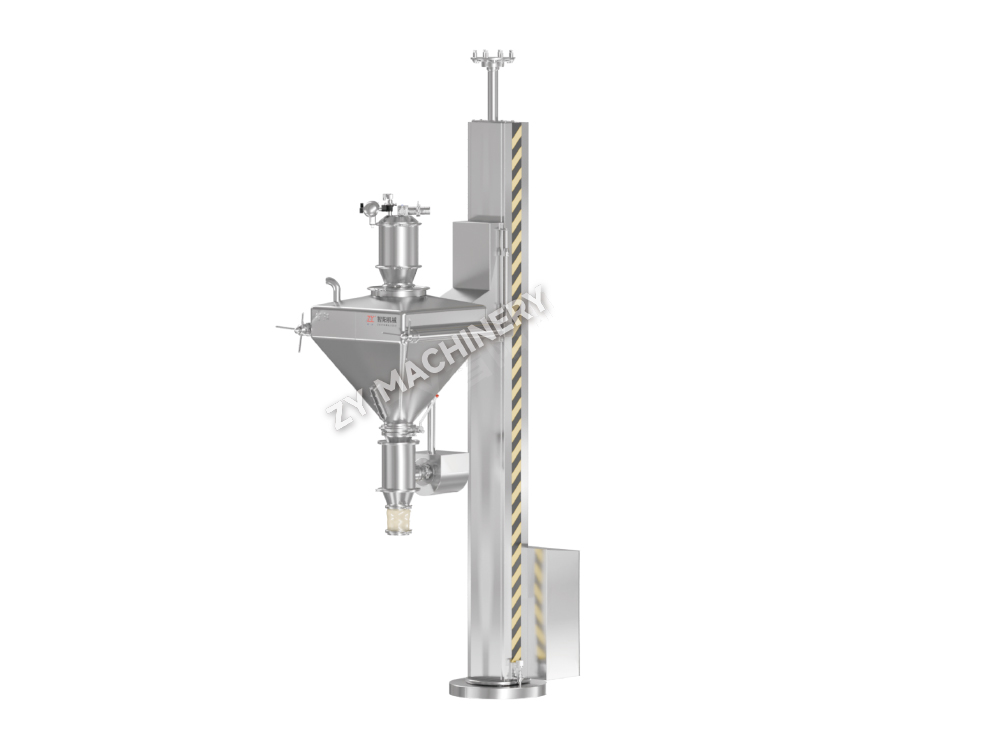
درپوش جداسازی افقی بالای تبلت (یا پایین) از بدنه اصلی است. لمینت شکستگی مشابهی است که می تواند در هر نقطه در امتداد محور افقی ظاهر شود. هر دو عیب نشان دهنده پیوند ضعیف بین لایه های تشکیل شده در طول فشرده سازی است. درایورهای اولیه در چهار سطل قرار می گیرند: ریزدانه های زیاد در گرانول، روان کننده بیش از حد، چسب ناکافی، و تنظیمات فشرده سازی نادرست. را تجهیزات اختلاط استفاده شده برای ترکیب روان کننده ها، شرایط را فراهم می کند: اگر استئارات منیزیم به دلیل اختلاط بیش از حد یا شرایط برشی اشتباه، ذرات را به شدت بپوشاند، حتی افزایش 0.5 درصدی بالاتر از 1.0 درصد وزنی اسمی می تواند سختی قرص را 30 تا 40 درصد کاهش دهد. پیشآمیختن روانکننده با بخش کوچکی از ریزدانهها قبل از افزودن به جرم اصلی میتواند این اثر روکش بیش از حد را بدون کاهش کل روانکننده کاهش دهد.
از نظر تراکم، نیروی پیش فشرده سازی کمتر از 5 کیلو نیوتن اغلب نمی تواند هوای کافی را قبل از فشرده سازی اصلی از قالب خارج کند. سپس هوای محبوس شده پس از خروج منبسط می شود و باعث ایجاد کلاهک می شود. تنظیم پیش فشرده سازی 8 تا 12 کیلو نیوتن، همراه با نیروی فشرده سازی اصلی 15 تا 25 کیلو نیوتن (برای یک قرص معمولی 200 میلی گرمی با سختی 7 تا 10 کیلو نیوتن)، به طور چشمگیری درپوش را کاهش می دهد. سرعت پرس نیز مهم است: در سرعت های بالاتر از 60 دور در دقیقه در یک پرس چرخشی، زمان تماس بین پانچ و قطرات گرانول که می تواند منجر به تشکیل پیوند ناقص شود. کاهش سرعت به 30 تا 45 دور در دقیقه با حفظ پیش فشرده سازی اغلب مشکل را بدون فرمول بندی مجدد حل می کند.
| علت | علامت | اقدام اصلاحی (با آستانه) |
|---|---|---|
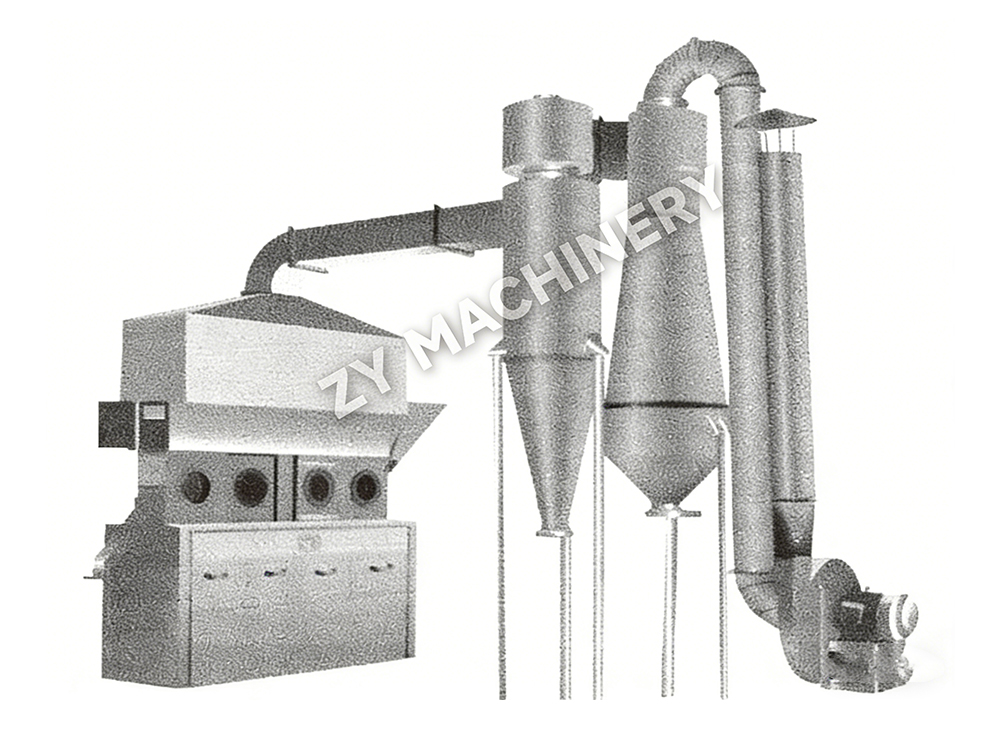
| جریمه های اضافی (بیش از 25٪ زیر 75 میکرومتر) | لمینیت با سختی کم | تراکم گرانول را از طریق زمان ماساژ مرطوب یا استفاده افزایش دهید خشک کردن بستر سیال برای حفظ جریمه ها در آگلومراها |
| رطوبت کم (<1.5% وزنی بر وزن) | درپوش شکننده در هنگام خروج | نقطه پایانی خشک کردن را به 2.0-2.5٪ LOD تنظیم کنید. تهویه پس از خشک شدن را در سطل های دربسته در نظر بگیرید |
| روان کننده بیش از حد (بیش از 2٪ MgSt) | درپوش ضعیف با شکستگی براق | MgSt را به 0.75-1.0٪ کاهش دهید. تغییر توالی ترکیب در صورت تداوم اثر آبگریز، به سدیم استئاریل فومارات تغییر دهید |
| پیش فشرده سازی ناکافی | درپوش گیر انداختن هوا با سرعت بالا | پیش فشرده سازی را روی 30% نیروی اصلی تنظیم کنید. زمان ماندن بیش از 50 میلی ثانیه را تأیید کنید |
یک تصور غلط رایج این است که افزایش نیروی فشار اصلی به تنهایی می تواند درپوش را رفع کند. در حقیقت، فشرده سازی بیش از حد (بالاتر از 30 کیلونیوتن برای پانچ مقعر استاندارد) می تواند باعث ایجاد تنش های بازیابی الاستیک شود که پوشش را بدتر می کند. یک رویکرد بهتر، ساختن یک پروفایل تراکم است: یک نمونه از گرانول را با افزایش نیرو فشرده کنید و گرایش درپوش قرص حاصل را در هر نیرو اندازه بگیرید. "نقطه شیرین" کمترین نیرویی است که سختی هدف را بدون ایجاد لمینیت به دست می آورد.
چسبندگی زمانی اتفاق میافتد که گرانول به صفحه پانچ میچسبد و سطح قرص خشن و حفرهدار باقی میماند. چیدن شکل موضعی تری است که در آن مواد، فرورفتگی های برجسته یا برجسته را پر می کند. دو عامل رایج عبارتند از رطوبت بالای 3.5 درصد و روانکاری ناکافی. اما یک عامل سوم کمتر آشکار وجود دارد: زبری میکروسکوپی روی صفحات پانچ ناشی از چرخه تمیز کردن مکرر. وقتی پانچ با مواد ساینده یا مواد شیمیایی تهاجمی تمیز میشود، سطح آن تحلیل میرود و حتی یک گرانول روغنی مناسب شروع به چسبیدن میکند. تأسیساتی که چندین محصول را در روز تغییر می دهند، اغلب شاهد افزایش شکایات ناشی از ساییدگی هستند، نه تغییر فرمول.
از نقطه نظر فرآیند، مرحله خشک کردن اولین اهرم شما است. در خشک کردن با خلاء اگر سرعت رمپ خلاء خیلی سریع باشد، رطوبت می تواند بین بالا و پایین سینی 0.5٪ تغییر کند. یک رمپ آهسته (10 تا 15 دقیقه تا خلاء کامل) گرادیان را یکنواخت می کند. برای دانه بندی مرطوب، LOD 2.0-3.0٪ را هدف قرار دهید، مگر اینکه فرمولاسیون رطوبت سنجی باشد. در آن صورت، یک مرحله اختلاط پس از خشک کردن با سیلیس کلوئیدی 0.5 درصد برای از بین بردن رطوبت سطح در نظر بگیرید.

انتخاب روانکار و مقدار آن به همان اندازه مهم هستند. برای چسباندن، اگر طرح مخلوط کن مناطق مرده را ترک کند، غلظت روانکاری موثر می تواند بسیار کمتر از آنچه در کارت فرمول آمده باشد. یک مخلوط کن V-یا با میله تقویت کننده که در 200 تا 300 دور در دقیقه به مدت 3 تا 5 دقیقه استفاده می شود، پوشش بهتری نسبت به یک چرخش ساده بدون تشدید دارد. را میکسر نوع V به ویژه برای API های با دوز پایین که توزیع روان کننده باید بی عیب و نقص باشد، موثر است. برای فرمولاسیون هایی که MgSt باعث کندی انحلال می شود، PEG 6000 در 1-2٪ اغلب چسبندگی را از بین می برد در حالی که تجزیه را در محدوده USP نگه می دارد.
یک چک لیست سریع هنگام چسبیدن ظاهر می شود:
تراشه به قطعات کوچکی گفته می شود که از لبه قرص جدا می شوند، اغلب پس از پوشش یا بسته بندی. این به شدت با سختی لبه قرص کم و چسبندگی پوشش ضعیف فیلم مرتبط است. قرصهایی با نیروی شکست کمتر از 5 kp و شکنندگی بالا (بیش از 0.8٪ در یک فریبلاتور استاندارد) کاندیدهای اصلی هستند. ترک به صورت شکاف روی سطح قرص یا درون پوشش ظاهر می شود، در حالی که پوسته پوسته شدن جدا شدن لایه پوشش از هسته است.
برای جلوگیری از بریدگی، هسته باید دارای استحکام مکانیکی کافی در لبه باشد. الف فرآیند دانه بندی که یک توزیع اندازه ذرات باریک با ریزدانههای کم ایجاد میکند، ناهماهنگیهای پرکننده قالب را به حداقل میرساند که لبههای ضعیف ایجاد میکند. طراحی ابزار نیز مهم است: یک پروفیل پانچ مقعر عمیق، تنش را در لبه نازک متمرکز می کند. تغییر به یک طرح مقعر یا لبه اریب کم عمق می تواند یکپارچگی لبه را تا 25 درصد یا بیشتر در اجراهای تجاری افزایش دهد. برای قرصهای روکششده، سرعت تشت پوششدهنده باید تنظیم شود تا قرصها در طول مرحله اسپری به شدت آبشاری نکنند، زیرا برخورد لبهها با سرعت بالا باعث ایجاد ریزترکهایی میشود که بعداً به تراشههای قابل مشاهده تبدیل میشوند.
انتخاب پلیمر پوشش مستقیماً بر ترک خوردگی و پوسته پوسته شدن تأثیر می گذارد. مقایسه پلیمرهای رایج در زیر نشان داده شده است.
| پلیمر | ویژگی کلیدی | خطر نقص معمولی | تنظیم توصیه شده |
|---|---|---|---|
| HPMC (هیدروکسی پروپیل متیل سلولز) | چسبندگی خوب، نفوذپذیری کم اکسیژن | ترک خوردن در دوچرخه سواری با رطوبت بالا | 10-15٪ PEG 400 را به عنوان نرم کننده اضافه کنید |
| PVA (پلی وینیل الکل) | انعطاف پذیری عالی، پرداخت براق | چسباندن در تابه با سرعت پاشش بالا | دمای هوای ورودی را 5 درجه سانتی گراد افزایش دهید |
| اتیل سلولز (EC) | رهاسازی کنترل شده، فیلم شکننده | پوسته پوسته شدن اگر نرم کننده <20٪ | استفاده از تری اتیل سیترات در 20-25٪ |
هنگامی که ترک در مدت کوتاهی پس از پوشش ظاهر می شود، یک علت اصلی رایج، رطوبت باقی مانده از فرآیند پوشش است که به هسته مهاجرت می کند و باعث تغییر ابعاد می شود. پیش گرم کردن بستر قرص در دمای 40 تا 45 درجه سانتیگراد به مدت 10 دقیقه قبل از اسپری کردن و حفظ دمای محصول 38 تا 42 درجه سانتیگراد در طول پوشش، این اثر را کاهش می دهد.
تکنیک دانه بندی یک "اثر انگشت" نقص را در هر دسته نشان می دهد. دانه بندی مرطوب گرانول هایی با تخلخل داخلی بالاتر و شکل های گردتر تولید می کند که عموماً به خوبی فشرده می شوند اما به رطوبت حساس هستند. دانه بندی خشک (تراکم غلتکی) نوارهایی ایجاد می کند که به قطعات نامنظم و متراکم و غنی از ریز خرد می شوند. این گرانول ها شکننده هستند و اغلب باعث ورقه ورقه شدن می شوند مگر اینکه یک مرحله باندینگ دقیق استفاده شود. دانه بندی بستر سیال توده های با چگالی کم و بسیار کروی با جریان عالی اما گاهی اوقات پیوند بین ذره ای ضعیف ایجاد می کند زیرا چگالی ظاهری پایین نقاط تماس تحت فشار را کاهش می دهد.
جدول زیر حساسیت به نقص هر روش را خلاصه می کند.
| روش دانه بندی | مورفولوژی ذرات | نقص های پرخطر | رویکرد کاهش |
|---|---|---|---|
| برش زیاد مرطوب | توزیع اندازه ذرات متراکم، گرد و گسترده | چسبیدن در صورت خیس شدن بیش از حد؛ در صورت عدم خشک شدن درپوش | کنترل LOD تا 0.3 ± 2.5% |
| تخت مایع | چگالی کم، بسیار کروی، یکنواخت | لمینیت با سرعت بالا؛ سختی کم | افزایش 15 درصد نیروی فشار اصلی |
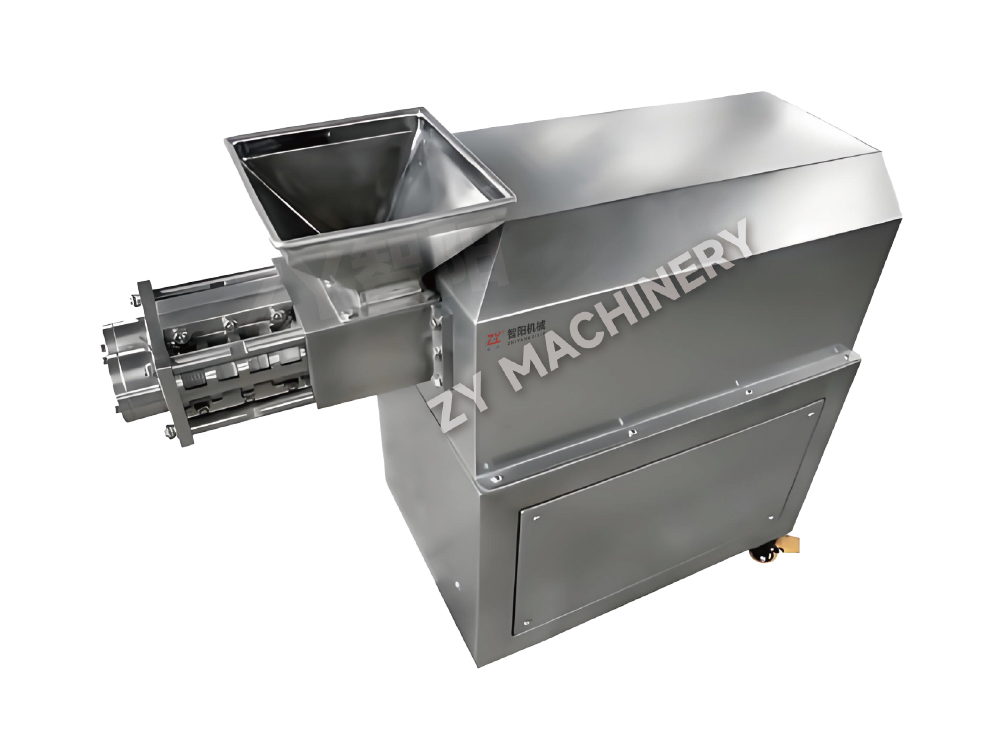
| خشک (تراکم غلتکی) | کسر نامنظم، زاویه دار، ریزه بالا | لمینیت، درپوش، تغییر وزن | از مرحله دوم مخلوط کردن بعد از آسیاب استفاده کنید. 1-2٪ چسب خشک مانند PVP اضافه کنید |
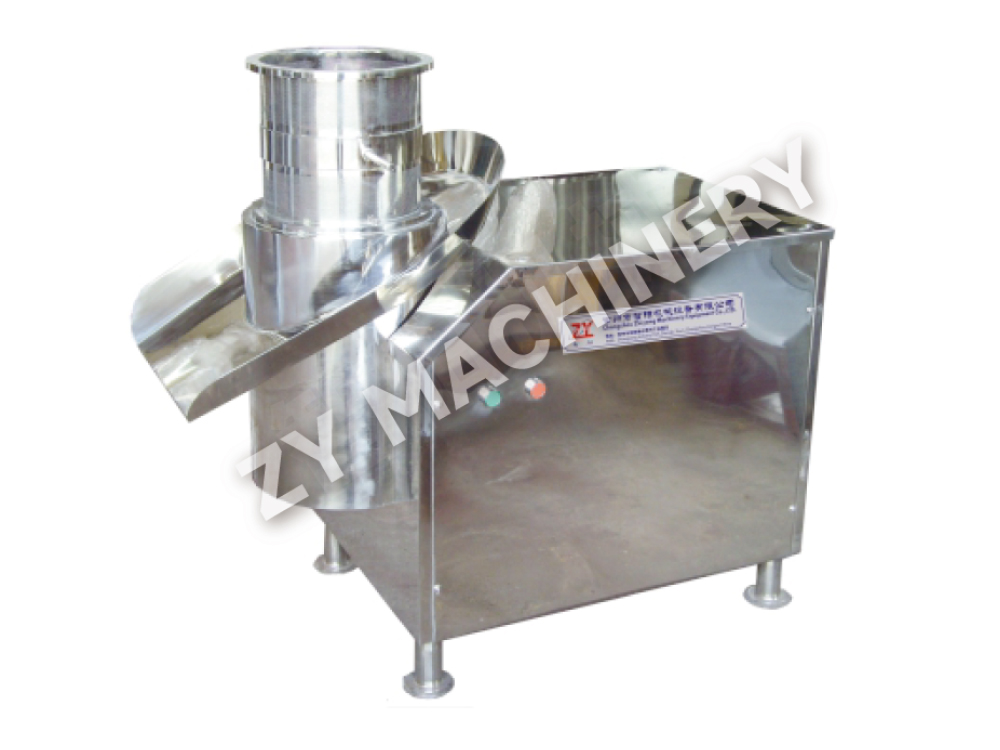
انتخاب تجهیزات دانه بندی مناسب می تواند این عیوب را از بین ببرد. هنگامی که یک فرمول به گرما و رطوبت حساس است، دانه بندی خشک از طریق تراکم غلتکی انتخاب منطقی است، اما تجهیزات باید شامل یک سیستم آسیاب چند غربالی باشد که تنها بخش کنترل شده ای از ریزدانه ها را به مرحله تراکم بازیافت کند. برعکس، برای فرمولاسیون هایی که تراکم پذیری در آنها مهم است، یک دانه بندی مرطوب با برش بالا و به دنبال آن خشک کردن بستر سیال گرانول هایی با تعادل ایده آل از قدرت و تراکم پذیری ایجاد می کند. قابلیت تنظیم سرعت پروانه و زمان جرم گیری مرطوب برای تنظیم تخلخل گرانول که از لمینیت جلوگیری می کند ضروری است.
نقایصی که در توسعه مقیاس آزمایشگاهی از بین میبرید، اغلب در طول افزایش مقیاس و به یک دلیل قابل پیشبینی دوباره ظاهر میشوند: زمان تماس فشردهسازی، قوام پر کردن قالب، و قرار گرفتن در معرض محیط با رشد تجهیزات تغییر میکند. یک دستگاه پرس آزمایشگاهی با سرعت 8000 قرص در ساعت با پانچ 10 میلیمتری صفحه صاف تقریباً سه برابر زمان ماندگاری یک دستگاه پرس تولیدی با سرعت 100000 قرص در ساعت با همان ابزار است. این کاهش در زمان ماندن به طور مستقیم خطر ایجاد درپوش و تغییر وزن را افزایش می دهد.
برای حفظ عملکرد بدون نقص در مقیاسها، این پروتکل تأیید پنج مرحلهای را دنبال کنید:
کنترل محیطی نیز در مقیاس حیاتی می شود. یک سطل 50 کیلوگرمی گرانول که در یک راهروی بدون قید و شرط ذخیره می شود، می تواند 0.5 درصد رطوبت را در طول شب جذب کند، که برای فشار دادن یک فرمول مرزی به قلمرو چسبنده کافی است. ظروف مهر و موم شده و زمان نگهداری کوتاه (زیر 8 ساعت) بین دانه بندی و فشرده سازی ضروری است.
عیبیابی واکنشی جای خود را به فناوری تحلیل فرآیند درون خطی (PAT) داده است. کاوشگرهای مادون قرمز نزدیک (NIR) نصب شده بر روی پرس میتوانند تغییرات چگالی تبلت را هر 20 تا 30 میلیثانیه تشخیص دهند و روند رو به رشد درپوش را مدتها قبل از ظاهر شدن نقص بینایی شناسایی کنند. طیفسنجی رامان، یکپارچه شده در لوله تخلیه، فرم چندشکلی را تأیید میکند و میتواند تغییرات ظریف در بلورینگی API را که قبل از چسبیدن است، تشخیص دهد. در یک مورد منتشر شده، یک سازنده پس از نصب یک سیستم NIR که بازخورد بلادرنگ را برای تنظیم خودکار نیروی پیش فشرده سازی ارائه می کرد، ردهای مربوط به دربندی را تا 62 درصد کاهش داد.
بهبودهای سمت تجهیزات به همان اندازه دگرگون کننده هستند. فرمولاسیون های بسیار قوی یا سیتوتوکسیک فرآوری شده در سیستم های مهار با خطرات نقص منحصربهفرد مواجه میشوید: تجمع بار استاتیک در داخل جداکنندهها، ذرات ریز را از قالب دور میکند و باعث تغییر وزن میشود. نوسانات رطوبت در محفظه مهر و موم شده می تواند شرایط گرانول چسبنده ای را ایجاد کند که تا زمانی که نقص ظاهر شود، مورد توجه قرار نمی گیرد. طراحیهای جداساز مدرن شامل کنترل رطوبت فعال و میلههای یونیزه میشوند که استاتیک را خنثی میکنند و این مسائل را به حداقل میرسانند.
سیستمهای CIP (تمیز در محل) برای سطلها و پرسها اکنون نقش مستقیمی در پیشگیری از نقص دارند. شستشوی دستی ناسازگار ردی از سورفکتانت ها یا باقیمانده های فلزی به جا می گذارد. یک سطل که به خوبی آبکشی نشده باشد می تواند با تغییر انرژی سطح پانچ باعث چسبندگی کل دسته شود. خودکار تجهیزات نظافتی کمکی یک چرخه تمیز کردن معتبر و قابل تکرار را با نظارت بر رسانایی شستشوی نهایی ارائه می دهد و اطمینان می دهد که هیچ باقیمانده ای به دسته بعدی منتقل نمی شود. این امر به ویژه برای سازندگان قراردادی که اغلب بین محصولات جابجا می شوند، مهم است.
از بین بردن عیوب تبلت به معنای یافتن یک «اصلاح» واحد نیست، بلکه ساختن سیستمی است که فرمولبندی، تجهیزات و دادههای پردازش را در یک مدل پیشبینیکننده به هم مرتبط میکند. هنگامی که یک روند درپوش جدید ظاهر می شود، مهندسی که می تواند آن را به تغییر 0.2٪ در یکنواختی روان کننده یا رانش سرعت پرس 5 دور در دقیقه ردیابی کند، کسی است که آن را در چند ساعت حل می کند، نه هفته ها. انعطافپذیرترین عملیات، پروتکلهای پاسخ به نقص را حول آستانههای کمیشده استاندارد میکنند، روی تجهیزات دانهبندی که ویژگیهای ذرات ثابتی را ارائه میدهند سرمایهگذاری میکنند، و از نظارت در زمان واقعی برای تبدیل نقصها از غافلگیری به سیگنالهای فرآیند قابل کنترل استفاده میکنند. با ابزارها و چارچوب هایی که در اینجا ذکر شده است، این سطح از کنترل کاملاً در دسترس است.
می خواهید به روز بمانید؟
از طریق آدرس ایمیل زیر با ما تماس بگیرید.
نگران هرزنامه نباشید. ما هم از آن متنفریم!
مشتری موبایل
حساب ویدیویی
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
ایمیل:zy@zy-drying.com
شناسه وی چت
واتس اپ
حق چاپ 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. تمامی حقوق محفوظ است  تولید کننده تجهیزات دوز جامد خوراکی