1. تعریف مبنای طراحی: محصول، مقیاس و هدف تنظیمی
یک تیم پروژه یک بار هشت ماه را بر روی طرح تاسیسات صرف کردند تا در طول مهندسی اولیه کشف کنند که ساختمان آبشارهای فشار مورد نیاز برای یک بلوک با مهار بالا را پشتیبانی نمی کند. علت اصلی ساده بود: آنها قبل از تکمیل یک طراحی رسمی شروع به کشیدن دیوارها کردند. برای تولید دوز جامد خوراکی (OSD)، هر طراحی گیاهی موفق با سه پاسخ غیرقابل مذاکره شروع میشود: شکلهای دوز دقیق و ویژگیهای محصول، خروجی سالانه مورد نظر بر حسب کیلوگرم یا قرص، و حوزههای قانونی اولیه (FDA، EMA، NMPA، و غیره). بدون این موارد، اندازه تجهیزات، طبقه بندی اتاق تمیز و حتی عرض راهروها حدس و گمان باقی می مانند.
یک سند مبتنی بر طراحی باید بیش از نام مولکول پرفروش باشد. باید باند مواجهه شغلی API (OEB)، حساسیت آن به رطوبت و گرما، محدوده اندازه دسته، و اینکه آیا این فرآیند شامل حلالهایی است که منطقهبندی ATEX را تحریک میکنند را مشخص کند. اگر کارخانه هر دو قرص انتشار فوری و انتشار اصلاح شده را مدیریت کند، تأسیسات باید خطوط دانه بندی جداگانه یا حداقل مراحل تمیز کردن معتبر بین کمپین ها را در خود جای دهد. کارخانههای چند منظوره انعطافپذیری را اضافه میکنند، اما تلاشهای اعتبارسنجی را چند برابر میکنند - مبادلهای که نیاز به تعیین کمی دارد.
| فرم دوز | حداقل نمره اتاق تمیز | شرایط ویژه HVAC معمولی | مواد کلیدی تجهیزات | خطر مهار |
|---|---|---|---|---|
| تبلت های استاندارد OSD | D | کنترل رطوبت عمومی 40-55٪ RH | قطعات تماس محصول از جنس فولاد ضد زنگ 316L | کم (OEB 1-2) |
| قرص جوشان | D با سوئیت کم رطوبت | نقطه شبنم <10 درجه سانتیگراد، اتاق مهر و موم شده | 316L، آب بندی ویژه | کم تا متوسط |
| استنشاق پودر خشک | C | کنترل دقیق ذرات، رطوبت کم | فولاد ضد زنگ درجه دارویی | متوسط (OEB 2-3) |
| OSD قوی (هورمون ها، سیتوتوکسیک ها) | D (حاوی) | آبشارهای فشار منفی، هوای تک گذر | 316 لیتر، پولیش الکتریکی، دارای قابلیت CIP | بالا (OEB 4-5) |
پس از قفل شدن اساس طراحی، گام بعدی این است که حرکت مواد را به اصل سازماندهی کل طرح تبدیل کنید. این تغییر در تفکر از یک اشتباه رایج جلوگیری می کند: طراحی یک ساختمان و سپس فشرده کردن فرآیند در داخل.
2. جریان مواد به عنوان درایور اصلی چیدمان تسهیلات
در یک کارخانه OSD که به خوبی طراحی شده است، فاصله ای که یک پودر بین مجموعه توزیع کننده و دستگاه فشرده سازی طی می کند نه تنها بهره وری بلکه خطر آلودگی متقابل را نیز تعیین می کند. هر 10 متر کاهش در فاصله انتقال دستی، احتمال پراکندگی مواد فعال در هوا را تقریباً 15٪ کاهش می دهد و نزدیک به 8٪ کاهش ساعت کار مستقیم در هر دسته را کاهش می دهد. به همین دلیل است که نمودار جریان مصالح باید قبل از ترسیم اولین خط معماری تهیه شود.
جریان معمولی برای خط قرص - توزیع، دانه بندی مرطوب یا خشک، خشک کردن، کاهش اندازه، ترکیب، فشرده سازی، پوشش و بسته بندی - مناطق عملکردی طبیعی را ایجاد می کند. این مناطق باید یک مسیر یک طرفه و بدون عقب نشینی را دنبال کنند. قفل های هوای پرسنل و مواد هر منطقه را ایزوله می کنند و میکسرهای لیوانی با ستون های بالابر میتواند نیاز به حمل سطلها را از طریق راهروها با انتقال مستقیم IBC از ترکیب به فشردهسازی از طریق کانالهای گرانشی یا وسایل نقلیه هدایتشونده خودکار برطرف کند. این رویکرد فقط ناب نیست. تعداد آبشارهای فشار مورد نیاز را کاهش می دهد و منطقه بندی HVAC را ساده می کند.

سوئیتهای گرانوله و فشردهسازی معمولاً توسط دیواری با یک سیستم انتقال نیمه خودکار یا گذرا از هم جدا میشوند. اگر محصول حساس به رطوبت باشد، ستون فقرات مواد نیز ممکن است شامل الف باشد فشرده ساز غلتکی دانه بندی خشک به جای بستر سیال، هم زمان خشک شدن و هم خطر هیدرولیز را کاهش می دهد. طرح باید افزایش ظرفیت آینده را نیز در نظر بگیرد. باقی گذاشتن یک فضای پوسته آینه ای در طرف مقابل ستون فقرات مرکزی، امکان دو برابر شدن ظرفیت را بدون تغییر مسیر جریان مواد فراهم می کند.

3. انتخاب تجهیزات: فرآیند تطبیق با سخت افزار
انتخاب تجهیزات دانه بندی اساساً تصمیمی در مورد اندازه دسته، مهار و شیمی فیزیکی فرمول است. مولکولی که در مجاورت آب تجزیه می شود، هرگز از یک دانه بندی مرطوب با برش بالا عبور نمی کند. متعلق به یک تراکم کننده غلتکی یا یک خط فشرده سازی مستقیم است. با این حال، بسیاری از زمانبندی پروژهها به تأخیر میافتند، زیرا فهرست تجهیزات قبل از تکمیل مشخصات پایداری فرمولنویسی نوشته میشود. ماتریس زیر تصمیم را روشن می کند.
| پارامتر | دانه بندی مرطوب با برش بالا | گرانوله بستر مایع | دانه بندی خشک (تراکم کننده غلتکی) |
|---|---|---|---|
| CapEx (نسبی) | پایه | 20-30٪ | 10-15٪ |
| زمان چرخه دسته ای | 30-60 دقیقه (به علاوه خشک کردن) | 45-90 دقیقه (خشک کردن یکپارچه) | 15-30 دقیقه |
| خطر مهار گرد و غبار | متوسط (ترشح باز) | کم (انتقال یکپارچه) | کم (سیستم بسته) |
| پاکسازی (امکان سنجی CIP) | متوسط؛ برخی از قطعات به COP نیاز دارند | خوب؛ بسیاری از مدل ها WIP را ارائه می دهند | خوب؛ سطوح مرطوب محدود |
| بهترین برای ویژگی های API | پایدار در برابر رطوبت، تراکم پذیری ضعیف | حساس به رطوبت ممکن است، جریان خوب | بسیار حساس به رطوبت یا با قدرت بالا |
| پیچیدگی اعتبارسنجی | متوسط (کنترل نقطه پایانی خشک کردن) | متوسط (فناوری تحلیلی فرآیند آماده) | کم (چند پارامتر فرآیند حیاتی) |
فراتر از دانه بندی، تجهیزات ترکیبی باید از نظر ریسک تفکیک ارزیابی شود. مخلوطکنهای سطل با سیستمهای بالابر نسبت به مخلوطکنهای V ثابت ترجیح داده میشوند زیرا مراحل انتقال را به حداقل میرسانند و اعتبارسنجی آن برای یکنواختی محتوا آسانتر است. در تأسیساتی که ترکیبات OEB 4/5 را هدف قرار می دهند، کل قطار ترکیب، فشرده سازی و پوشش باید در داخل ایزولاتورها یا تحت محفظه های فشار منفی حرکت کند. این امر محاسبات انتخاب تجهیزات را به سمت سیستمهای فشرده و کاملاً یکپارچه با رابطهای کنترل معتبر تغییر میدهد.
4. کنترل ترکیبات با محدودیت بالا و قوی
هنگامی که ماده دارویی فعال دارای محدودیت قرار گرفتن در معرض شغلی زیر 1 میکروگرم بر متر مکعب (OEB 4 یا 5) است، طراحی تسهیلات از حفاظت از محصول به حفاظت از اپراتور به عنوان منطق غالب حرکت می کند. استراتژی جداسازی به ستون فقرات معماری تبدیل میشود: هر مرحله فرآیند مهر و موم میشود و اتاق اطراف آن در یک فشار منفی نسبت به راهروهای مجاور نگهداری میشود، معمولاً با اختلاف فشار هدف حداقل 15 Pa و یک سیستم انتقال هوای اختصاصی یک بار عبور که به نواحی عمومی چرخش نمیکند.
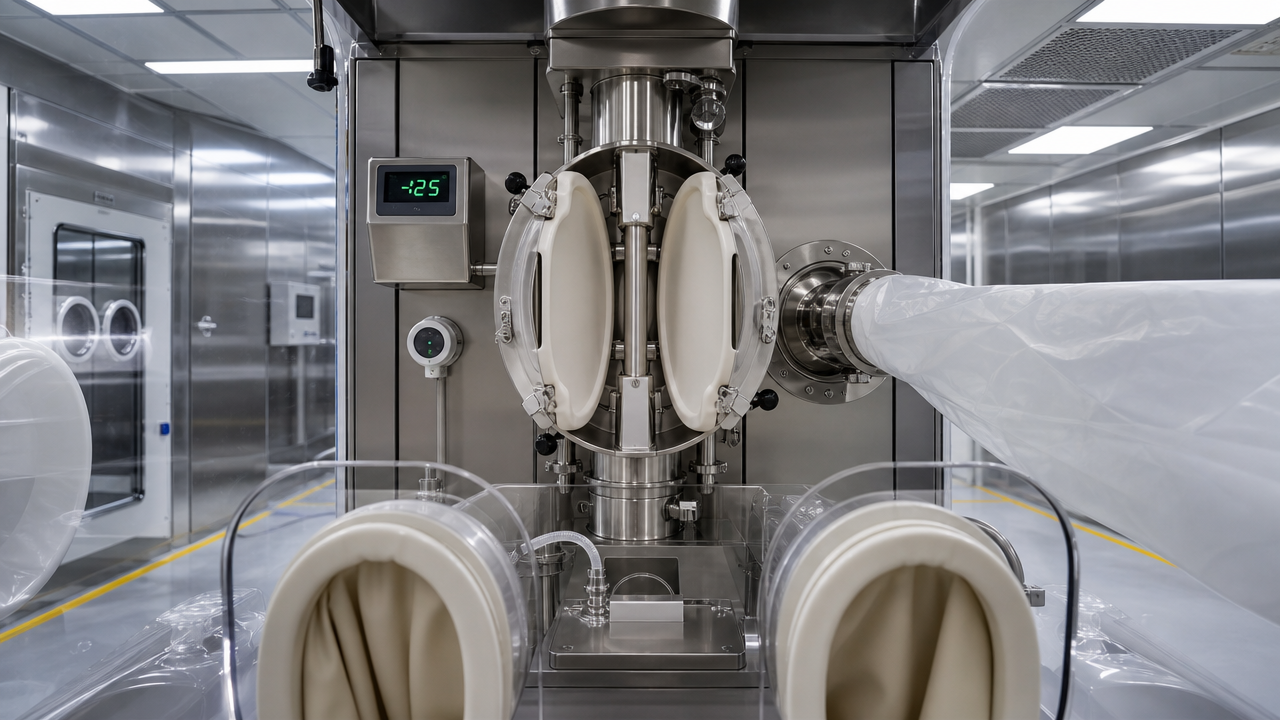
یک شیر پروانه ای تایید شده (SBV) باید در طول انتقال مواد بین IBC و ورودی پرس قرص، به نرخ نشتی کمتر از 1 میکروگرم بر متر مکعب دست یابد. فیلتراسیون HEPA جداکننده باید دارای رتبه H14 با مجوز تست DOP مستند باشد. در زیر حداقل چک لیست بسته های تجهیزات OEB 4/5 آمده است:
- پوسته ایزولاتور: فولاد ضد زنگ 316 لیتری، درزهای کاملاً جوش داده شده، تست نشتی طبق ISO 10648-2 کلاس 3.
- یکپارچگی دستکش: دستکش Hypalon یا CSM، تست معمول سوراخ سوزن قبل از هر کمپین.
- رابط انتقال: شیر پروانه ای شکاف با مهر و موم باد شونده، اثبات مهار بر اساس راهنمای عمل خوب ISPE.
- یکپارچه سازی CIP: توپ های اسپری ثابت در داخل ایزولاتور، توالی شستشو با آزمایش پوشش ریبوفلاوین تأیید شده است.
- تهویه مطبوع: هوای یکبار عبور، منبع HEPA و اگزوز دوگانه HEPA، محفظه های فیلتر کیسه ای ورودی/کیسه ای.
طبقهبندی اتاق اطراف هنوز معمولاً درجه D (ISO 8) در حالت استراحت است، اما آبشار فشار، جریانی از هوا را از راهرو عمومی (اتمسفر) به داخل قفل هوای ترکیبی قوی (منهای 7.5 Pa) و سپس به اتاق فرآیند (منهای 15 Pa یا بیشتر) تحمیل میکند و یک جاروی مداوم به داخل ایجاد میکند که از اپراتور محافظت میکند. طرحهای مدرن اغلب یک اتاقک با دوش هوا با فیلتر HEPA اضافه میکنند تا مانع از خروج ذرات در حین جابجایی مواد شوند.
5. طبقه بندی HVAC، Utilities و Cleanroom
گرمایش، تهویه و تهویه مطبوع 40 تا 60 درصد از هزینه های عملیاتی یک کارخانه داروسازی را تشکیل می دهند. اشتباه گرفتن آبشار فشار منجر به مشاهدات نظارتی یا هزینه های بیش از حد انرژی می شود. ضمیمه 1 اتحادیه اروپا GMP و راهنمای آسپتیک FDA پارامترهای زیست محیطی مورد نیاز را هدایت می کنند. برای امکانات OSD، هدف حفظ شرایط درجه D در اتاقهای پردازش اشغالی است، اما با کنترل رطوبت دقیقتر برای محصولات جوشان یا حساس به رطوبت. جدول زیر نقاط تنظیم بحرانی HVAC را خلاصه می کند.
| درجه | کلاس ISO (در حالت استراحت) | تغییرات هوا در ساعت | اختلاف فشار در مقابل درجه پایین مجاور | محدودیت ذرات (≥0.5 میکرومتر، در حالت استراحت) | محدودیت های قابل اجرا (cfu/m³، عملیاتی) |
|---|---|---|---|---|---|
| الف (برای استریل) | 5 | تعریف نشده (سرعت 0.45 متر بر ثانیه) | قابل اجرا نیست | 3,520 | <1 |
| B | 5-7 | 40-60 | 15 Pa تا C | 3,520 | 10 |
| C | 7-8 | 20-40 | 12.5 Pa تا D | 352000 | 100 |
| D (استاندارد OSD) | 8 | 15-20 | 12.5 Pa تا طبقه بندی نشده | 3,520,000 | 200 |
حداقل 12.5 Pa یک پیشنهاد نیست. این یک نقطه تنظیم طراحی است که باید در حین باز شدن درها و عملیات تجهیزات حفظ شود. هشدارهای سیستم نظارت فعال و مدیریت ساختمان باید زمانی فعال شوند که دیفرانسیل به زیر 10 Pa می رسد. برای نیروگاه های OSD، یک نقطه خرابی رایج سیستم استخراج گرد و غبار است که برای جلوگیری از عدم تعادل منفی باید با منبع HVAC قفل شود. وقتی یک خشک کن بستر سیال در حالت دمیدن و استخراج است، کنترل فشار اتاق باید حجم زیاد اگزوز را جبران کند.

6. صلاحیت و اعتبار سنجی تجهیزات (URS به PQ)
اعتبارسنجی یک فعالیت پس از نصب نیست. از لحظه ای که مشخصات مورد نیاز کاربر پیش نویس می شود شروع می شود. یک URS با ساختار خوب که مواد ساختمانی، پرداخت سطح (Ra ≤ 0.4 میکرومتر برای سطوح تماس با محصول)، قابلیت تخلیه و روش تمیز کردن را تعریف می کند، 70٪ از انحرافات را که بعداً در طول IQ/OQ یافت می شوند، از بین می برد. در یک جدول زمانی پروژه معمولی، اجرای یک آزمون کامل پذیرش کارخانه، تلاش راه اندازی سایت را تا 30 درصد کاهش می دهد. زیرا اکثر اشکالات مکانیکی و نرم افزاری قبل از خروج تجهیزات از فروشگاه فروشنده برطرف می شوند.
- URS: تمام الزامات از جمله GMP، توان عملیاتی، مهار و CIP را مشخص می کند. تایید شده توسط مهندسی، کیفیت و تولید.
- صلاحیت طراحی (DQ): نشان می دهد که طرح پیشنهادی مطابق با URS است. همه انحرافات در یک ماتریس ردیابی ردیابی می شوند.
- آزمون پذیرش کارخانه (FAT): عملکرد، آلارم ها و ابعاد بحرانی را در سایت فروشنده تأیید می کند. حداقل پوشش تست: 100% قفل های ایمنی.
- آزمون پذیرش سایت (SAT): تست های مکرر پس از نصب برای تایید عدم آسیب در حین حمل و نقل.
- صلاحیت نصب (IQ): تأیید مستند که تجهیزات با نقشهها مطابقت دارند، تجهیزات برقی به درستی متصل شدهاند، و کالیبراسیون در محل است.
- صلاحیت عملیاتی (OQ): تجهیزات را در محدوده های عملیاتی بالا و پایین به چالش می کشد. شامل تست زنگ هشدار، توسعه چرخه، و تأیید توالی تمیز کردن است.
- صلاحیت عملکرد (PQ): سه دسته موفق متوالی تحت شرایط تولید معمول، با تجزیه و تحلیل کامل برای یکنواختی محتوا، انحلال، و تخریب.
برای تسهیلات چند محصولی، طرح اصلی اعتبارسنجی باید شامل یک استراتژی براکتینگ باشد که محصولات را بر اساس حلالیت و قدرت گروه بندی می کند تا تعداد دفعات اعتبار سنجی تمیز کردن را به حداقل برساند. آزمایش ریبوفلاوین و مطالعات بازیابی سواب، مبنایی برای معیارهای پذیرش نهایی تمیز کردن است.
7. برآورد هزینه و بازگشت سرمایه: مدولار در مقابل ساخت سنتی
یک کارخانه سبز که با استفاده از لغزشهای فرآیند مدولار از پیش تأیید شده ساخته میشود، میتواند از نظر مکانیکی 3 تا 6 ماه سریعتر از مشابه ساخته شده با چوب تکمیل شود، اما هزینه مهندسی اولیه معمولاً 10 تا 15 درصد بیشتر است زیرا طراحی شدید جلویی مورد نیاز برای منجمد کردن لولهها و مکانهای ابزار است. با این حال، این حق بیمه اغلب با ورود زودتر به بازار بازیابی می شود: راه اندازی یک محصول عمومی چهار ماه زودتر می تواند 8 تا 12 درصد از سهم بازار اضافی را قبل از اینکه رقبا قیمت گذاری را کاهش دهند، به خود اختصاص دهد. مقایسه زیر از یک تسهیلات OSD فرضی 2 میلیارد تبلت در سال استفاده می کند.
| پارامتر | مدولار/مبتنی بر لغزش | سایت سنتی ساخته شده |
|---|---|---|
| کل مدت زمان پروژه (طراحی به PQ) | 22-28 ماه | 28-36 ماه |
| مخارج سرمایه ای (نسبی) | 10-15٪ | پایه |
| تلاش برای اعتبارسنجی | 20-30٪ lower (pre-validated modules) | اعتبار سنجی کامل سایت از ابتدا |
| مقیاس پذیری آینده | انعطاف پذیر؛ لغزش های موازی اضافه کنید | نیاز به تغییرات ساختاری دارد |
| تنوع کیفیت ساخت و ساز | کم (کنترل کارخانه) | بالاتر (وابسته به سایت) |
| ردپای معمولی اتاق تمیز | 15-20% smaller (optimized piping) | بزرگتر به دلیل مسیریابی در محل |
فراتر از زمان و هزینه، رویکرد ماژولار انتقال فناوری را ساده میکند، زیرا میتوان همان طرح لغزش را در چندین جغرافیا با حداقل اعتبار مجدد تکرار کرد. با این حال، اگر انتظار می رود سبد محصول ظرف پنج سال به طور قابل توجهی تغییر کند، یک ساختمان سنتی با فاصله ستون های وسیع تر و کاهش امکانات عمومی ممکن است آزادی بیشتری در پیکربندی مجدد ارائه دهد. انتخاب نهایی به قطعیت خط لوله محصول بستگی دارد.
8. تصحیح آینده: دیجیتالی سازی، PAT، و ساخت انعطاف پذیر
نسل بعدی کارخانه های OSD برای انتشار با کیفیت به نمونه برداری دوره ای متکی نخواهد بود. حسگرهای فناوری تحلیلی فرآیند - پروبهای NIR نصب شده در مخلوطکنها و خشککنها، آنالایزرهای اندازه ذرات بر روی تخلیههای گرانولاتور - امکان نظارت در زمان واقعی ویژگیهای کیفیت حیاتی را فراهم میکنند. هنگامی که با یک سیستم اجرای تولید از طریق بزرگراه های داده OPC UA ادغام می شود، این سیگنال ها می توانند توجیهی برای انتشار بلادرنگ ارائه دهند و روزهای ذخیره قرنطینه را حذف کنند. یک کارخانه آماده دیجیتال به نقاط ادغام زیر نیاز دارد که از روز اول طراحی شده اند:
- گذرگاه ابزار دقیق: OPC UA یا ستون فقرات Profinet که همه کنترلکنندههای تجهیزات اولیه را به یک مورخ مرکزی متصل میکند.
- یکپارچگی داده: انطباق مسیر حسابرسی به ازای 21 CFR قسمت 11، با همگام سازی زمانی خودکار از طریق NTP.
- اتوماسیون CIP: چرخه های تمیز کردن بر اساس دستور العمل با نظارت بر هدایت و TOC برای تأیید آب شستشو.
- اندازه های دسته ای انعطاف پذیر: درایوهای با سرعت متغیر و کشتی های چند منظوره که می توانند 30٪ تا 100٪ اندازه نامی دسته را بدون تغییرات مکانیکی پردازش کنند.
- تقسیمبندی امنیت سایبری: VLANهای جداگانه برای کنترل فرآیند، مدیریت ساختمان و سیستمهای سازمانی برای جلوگیری از آلودگی متقابل شبکههای حیاتی.
تنظیمکنندهها انتظار دارند که سوابق الکترونیکی جایگزین دفترچههای گزارش کاغذی شوند، اما همچنین انتظار دارند که این سیستم برای تشخیص دستکاری دادهها تایید شود. شامل PAT و ادغام دیجیتال در طرح اعتبار سنجی اولیه مدل V تقریباً 12٪ از کل بودجه کنترل پروژه را هزینه می کند، اما هزینه مداوم نظارت بر کیفیت را تا حدود 20٪ سالانه از طریق کاهش تست های آزمایشگاهی و ساعات بررسی سوابق دسته ای کاهش می دهد. گیاهانی که بدون آمادگی دیجیتالی طراحی شدهاند، در طول اولین توسعه، با سه برابر هزینه اولیه، مقاومسازی میشوند.