در سال 2026، بیش از 70 درصد از کاندیداهای خط لوله انکولوژی به عنوان APIهای پرقدرت (HPAPIs) طبقه بندی می شوند - ترکیباتی با حد قرار گرفتن در معرض شغلی (OEL) زیر 10 میکروگرم در متر مکعب. یک میلی گرم از برخی از HPAPI ها می تواند اثرات درمانی را در یک بیمار 70 کیلوگرمی ایجاد کند، اما همان دوز استنشاق یا جذب شده توسط اپراتور تولید می تواند صدمات جبران ناپذیری ایجاد کند. این ماهیت دوگانه - قدرت استثنایی همراه با سمیت شدید - هر تصمیمی را در طراحی تأسیسات، انتخاب تجهیزات و اعتبار سنجی تمیز کردن مجبور میکند مبتنی بر دادهها و وزندهی به ریسک باشد.
تولید HPAPI راه حل های عمومی را تحمل نمی کند. یک راکتور درب باز 200 لیتری در فرآیندی که یک ذره معلق در هوا می تواند از حد متوسط نوردهی وزنی 8 ساعته در زمان تجاوز کند، جایی ندارد. این راهنما فناوریهای مهار، پروتکلهای افزایش مقیاس و استراتژیهای پاکسازی را تشریح میکند که خطوط تولید موفق HPAPI را از خطوط خطرناک جدا میکند - با ماتریسهای تصمیمگیری، مقایسههای تجهیزات، و یک مطالعه موردی در دنیای واقعی که یک ترکیب سیتوتوکسیک را از دستههای بالینی 10 کیلوگرمی به عرضه تجاری 500 کیلوگرمی بدون یک حادثه قرار گرفتن در معرض اپراتور منتقل کرد.
چه چیزی یک API با قدرت بالا را تعریف می کند؟
API با قدرت بالا هر ترکیب دارویی است که پاسخ بیولوژیکی را با دوز کمتر از 10 میلی گرم در روز ایجاد می کند یا دارای OEL در یا کمتر از 10 میکروگرم بر متر مکعب به عنوان میانگین وزنی 8 ساعته است. آژانس دارویی اروپا (EMA) طبقهبندی HPAPI را با قرار گرفتن در معرض روزانه قابل قبول (ADE) مرتبط میکند، که در آن مقادیر کمتر از 10 میکروگرم در روز یک ترکیب را بهعنوان قوی معرفی میکند، در حالی که پیشنویس دستورالعمل FDA ایالات متحده در مورد ایمنی ترکیبات قوی به باندهای OEL و فعالیت دارویی تکیه دارد. تعاریف نظارتی متفاوت است، اما صنعت تا حد زیادی در مورد باندهای کنترل نوردهی مبتنی بر عملکرد (ECB) استاندارد شده است.
اکثر تولیدکنندگان از یک سیستم باندینگ چهار یا پنج لایه استفاده می کنند که اغلب OEB 1 تا OEB 5 نامیده می شود تا سمیت ترکیب را به الزامات مهار مرتبط کند. هرچه عدد OEB بیشتر باشد، غلظت مجاز هوا پایینتر است - و کنترلهای مهندسیشدهتر اجباری میشوند.
- OEB 1 (OEL > 1000μg/m³): ترکیبات کم قدرت؛ تهویه استاندارد و تهویه اگزوز محلی کافی است.
- OEB 2 (OEL 100-1000μg/m³): نسبتاً قوی؛ افزایش تهویه اتاق و نقل و انتقالات بسته توصیه می شود.
- OEB 3 (OEL 10-100μg/m³): قوی؛ حمل و نقل هوایی اختصاصی، شیرهای پروانه ای تقسیم شده و نمونه برداری شامل.
- OEB 4 (OEL 1-10μg/m³): بسیار قوی؛ جداسازها یا محفظههای دیواری صلب با مناطق فشار منفی.
- OEB 5 (OEL < 1μg/m³): بسیار قوی؛ مهار کامل از طریق جداکنندههای با یکپارچگی بالا، جعبههای دستکش و بالهای اختصاصی تسهیلات.
ترکیبات OEB 5 معمولی شامل محموله های آنتی بادی-دارو مزدوج (ADC) و سیتوتوکسیک های خاص مانند مونومتیل اوریستاتین E (MMAE) می باشد. این مواد به محلولهای مهاری نیاز دارند که به غلظتهای کمتر از 0.1 میکروگرم بر متر مکعب در هوا برسند - رژیمی که در آن آزمایش یکپارچگی دستکش، نظارت مداوم هوا، و قفلهای هوای مواد اختیاری نیستند و به ستون فقرات ایمنی اپراتور تبدیل میشوند.
خطرات کلیدی در تولید HPAPI: سمیت، مهار و آلودگی متقابل
سه ریسک به هم پیوسته تولید HPAPI را تعریف می کنند. اول، سمیت مستقیم برای اپراتورها - حاد و تجمعی - در صورت شکست کنترل های مهندسی. دوم، نقض محدودیتها که گرد و غبار یا بخارات قوی را در مجموعههای تولیدی آزاد میکند و پرسنل را در طول کارهای معمولی مانند نمونهبرداری، توزیع یا تمیز کردن در معرض دید قرار میدهد. سوم، آلودگی متقابل به محصولات غیرقوی تولید شده در تاسیسات مشترک، که می تواند باعث رد دسته های پرهزینه شود یا در صورت عدم دستگیری به بیماران آسیب برساند. این خطرات تئوری نیستند: در یک نامه هشدار FDA، یک مرکز پس از پاک کردن نمونهها از یک خط غیرقوی، بقایای سیتوتوکسیک از یک فرآیند HPAPI مجاور را نشان داد.
| منبع ریسک | شعاع ضربه | کاهش |
|---|---|---|
| سمیت اپراتور | تیمی انفرادی و فوری | عایقهای مهار، ماسکهای تصفیهکننده هوا (PAPRs)، نظارت بر زمان واقعی هوا |
| شکست مهار | سوئیت گسترده، چند دسته ای | تجهیزات با محدودیت بالا (OEB 4/5)، گذرگاه های دو درب، آبشارهای فشار |
| آلودگی متقابل | کل امکانات، محصولات متعدد | مجموعه های اختصاصی، پروتکل های تمیز کردن تایید شده، محدودیت های انتقال 10 پی پی ام، حساسیت روش تحلیلی |
کاهش ریسک با خود تجهیزات شروع می شود. انتقال باز - برداشت دستی پودر از یک درام به یک گرانولاتور یا میکسر - فراتر از OEB 2 غیرقابل قبول است. درگاه های انتقال بسته باید یک محیط مهر و موم شده ایجاد کند که در آن تمام تماس مواد در پشت سیستم های مانع معتبر اتفاق می افتد. این تغییر از اتکای صرفاً تجهیزات حفاظت شخصی (PPE) به مهار مهندسی شده، تنها تأثیرگذارترین تصمیمی است که سازنده هنگام حرکت به سمت تولید HPAPI می گیرد.

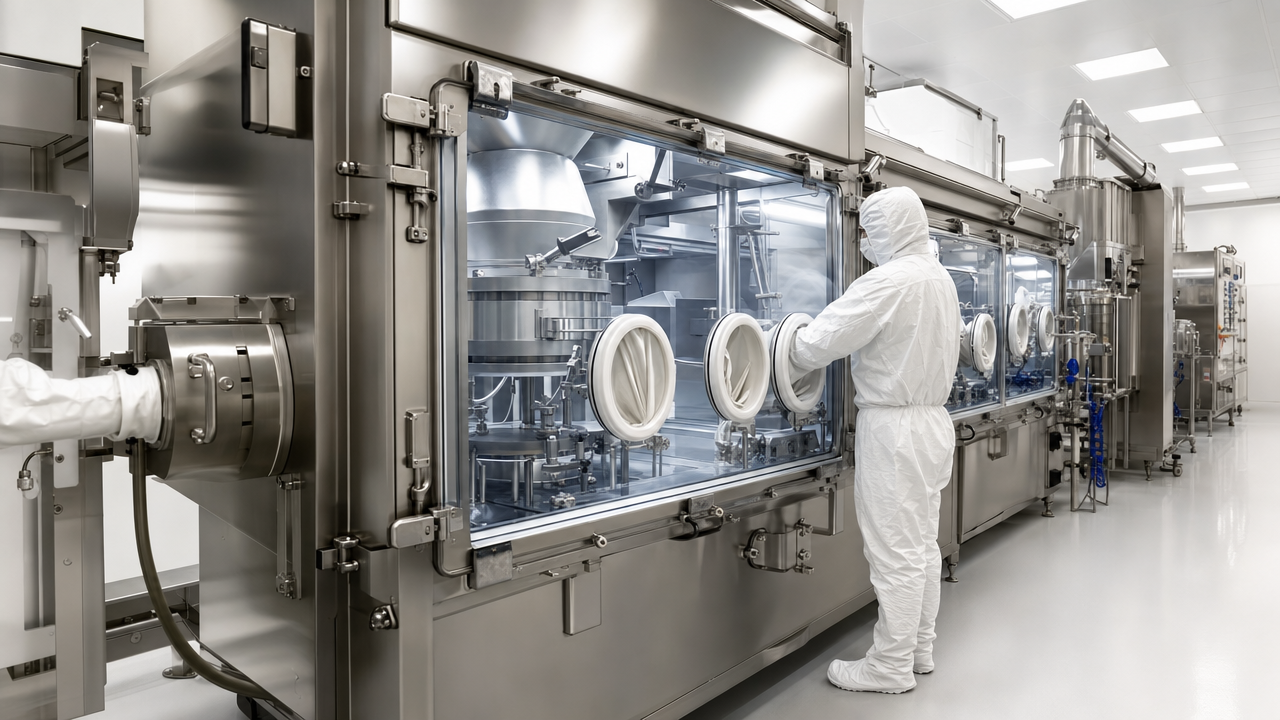
انتخاب تجهیزات نگهدارنده برای فرم های دوز جامد خوراکی HPAPI
اشکال خوراکی جامد (OSD) - قرص ها و کپسول ها - سهم فزاینده ای از محصولات HPAPI را تشکیل می دهند. با این حال، تولید آنها به طور ایمن نیاز به فلسفه مهار متفاوتی نسبت به تزریقی های استریل دارد. فرآیندهای OSD شامل دانه بندی، اختلاط، فشرده سازی و پوشش، گرد و غبار قابل توجهی تولید می کنند که اغلب در اندازه ذرات زیر 100 میکرون است که ساعت ها در هوا باقی می ماند. انتخاب صحیح تجهیزات این خطر را از یک تهدید ثابت به یک رویداد کنترل شده تبدیل می کند.
سه عملیات واحد بر خطوط OSD HPAPI غالب است: دانه بندی مرطوب یا خشک، اختلاط و مخلوط کردن، و پوشش قرص. هر کدام دارای انواع خاصی با محدودیت بالا هستند. به عنوان مثال، یک میکسر با محتوی بالا، باید در طول شارژ و تخلیه، معمولاً از طریق شیرهای پروانه ای شکاف یا لاینرهای پیوسته، به آب بندی هوادهی دست یابد. یک روکش با محدودیت بالا به محفظه هایی با فشار منفی با اگزوز با فیلتر HEPA و قابلیت شستشو در محل (WIP) نیاز دارد تا از مداخلات تمیز کردن دستی جلوگیری شود. دانهبندیها، فشردهترین مرحله گرد و غبار، باید با عملکرد OEL قابل تأیید با نظارت بهداشت صنعتی، نه فقط وعدههای فروشنده انتخاب شوند.
ماتریس تصمیم زیر، دستههای تجهیزات کلیدی را برای یک فرآیند OSD HPAPI معمولی با هدف قرار دادن OEB 4 (1 تا 10 میکروگرم بر متر مکعب) مقایسه میکند. اندازه های دسته ای یک خط تجاری با حجم متوسط را فرض می کنند.
| نوع تجهیزات | OEL معمولی قابل دستیابی | قابلیت CIP/WIP | محدوده دسته ای (کیلوگرم) | ویژگی کلیدی |
|---|---|---|---|---|
| گرانولاتور با محدودیت بالا (مرطوب) | 0.5-5 میکروگرم در متر مکعب | پاک کردن دستی WIP | 5-500 | کاسه و تخلیه یکپارچه ایزولاتور |
| گرانولاتور با محتوی بالا (خشک) | 1-10 میکروگرم در متر مکعب | محدود، خطر گرد و غبار بالا | 2-200 | فشرده سازی غلتکی با فرز محتوی |
| مخلوط کن با محتوی بالا | 0.3-3 میکروگرم در متر مکعب | از طریق توپ های اسپری پاک کنید | 10-1000 | اتصال شیر تقسیم برای IBC |
| روکش قرص با محتوی بالا | 0.5-5 میکروگرم در متر مکعب | کاملا CIP | 50-600 | مهر و موم درام فشار منفی |
اتصال این عملیات واحد به سیستم های انتقال مواد محتوی نیاز دارد. ظروف حجیم متوسط (IBC) با شیرهای تقسیم آلفا-بتا بر تنظیمات OEB 3-4 غالب هستند، در حالی که آسترهای پیوسته غیرفعال (PCLs) برای OEB 5 کشش پیدا می کنند زیرا رابط شیر به شیر را که یک نقطه نشتی رایج است حذف می کنند. این انتخاب به اعتبار نظافت نیز منجر میشود: خطوط مبتنی بر IBC به ایستگاههای تمیزکننده جداگانه نیاز دارند، در حالی که PCLها یکبار مصرف هستند و بار تأیید نظافت را به طور کامل حذف میکنند - اما با هزینه مصرفی بالاتر.
یک توالی انتخاب عملی با مرحله پرخطر شروع می شود - معمولا دانه بندی. اگر گرانولاتور نتواند هدف OEL خود را نگه دارد، حتی یک روکش پایین دست کامل نیز مجموعه را نجات نخواهد داد. به همین دلیل، بسیاری از امکانات سرمایه گذاری تجهیزات HPAPI خود را با یک شروع می کنند خط گرانولاتور با محدودیت بالا ، سپس وارد مرحله شود سیستم های اختلاط و در نهایت یک روکش با مشخصات بالا.
افزایش مقیاس فرآیندهای HPAPI: از آزمایشگاه تا تولید تجاری
مقیاس کردن یک فرآیند HPAPI از یک راکتور آزمایشگاهی 1 لیتری به یک خط تجاری 500 کیلوگرمی فقط یک مشکل مهندسی نیست - این یک مشکل مهار است که با هر مرتبه افزایش شدت می یابد. یک هود دود آزمایشگاهی که با وزن 50 گرم کار می کند، در وزن 50 کیلوگرم محافظت صفر می کند، جایی که انتقال پودر غلظت هایی را در هوا ایجاد می کند که می تواند 1000 برابر در حین ریختن کیسه یا اسکوپ زدن افزایش یابد.
مسیر افزایش مقیاس باید به سه رژیم مهار متمایز تقسیم شود که هر کدام مجموعه تجهیزات و الزامات تأیید خاص خود را دارند.
- مقیاس آزمایشگاهی (0.1-5 کیلوگرم): جداکننده های روی نیمکت یا جعبه های دستکش با فشار منفی؛ مجاری با فیلتر HEPA؛ آسترهای یکبار مصرف برای تمام سطوح تماس مواد. پایش محیطی بر روی نمونه گیری هوای ساکن و شخصی در طول هر کمپین تمرکز دارد.
- ترازو خلبان (5-50 کیلوگرم): مجموعه محفظه اختصاصی با آبشار فشار (50- Pa نسبت به راهرو). جداکنندههای دیوار صلب یا سیستمهای مانع دسترسی محدود (RABS) برای دانهبندی و ترکیب. انتقال بسته واسطه ها از طریق IBC در این مرحله، یک برنامه نظارت جایگزین با استفاده از لاکتوز یا ناپروکسن سدیم، عملکرد مهار را قبل از معرفی HPAPI واقعی تایید میکند.
- مقیاس تجاری (50-500 کیلوگرم): خط جداساز کامل با حمل خودکار مواد؛ شمارش ذرات بلادرنگ در مناطق تنفسی؛ نظارت بر کربن کل آلی (TOC) آنلاین برای تأیید تمیز کردن؛ مطالعات تایید شده قرار گرفتن در معرض اپراتور (OES) با استفاده از تجزیه و تحلیل متابولیت ادرار یا دادههای پاکسازی سطحی برای اثبات عملکرد تسهیلات زیر حد مجاز ADE.
یک فعالیت مهم افزایش مقیاس، ارزیابی قابلیت کنترل است. هر عملیات باز - شارژ، نمونهبرداری، تخلیه، تغییرات فیلتر - را به یک محلول مهاری ترسیم میکند و ریسک باقیمانده را پس از کنترلها ارزیابی میکند. برای یک HPAPI سیتوتوکسیک که از 10 کیلوگرم تا 500 کیلوگرم مقیاس شده است، ارزیابی قابلیت نگهداری پنج مرحله پرخطر را شناسایی کرد که از این میان سه مرحله اصلاحات مهندسی (افزودن یک پورت نمونهگیری شامل، ارتقا به ایستگاه اتصال IBC دو سوپاپ، و نصب یک کیسهشکن خودکار) لازم بود. پس از اجرا، نمونههای هوای شخصی از میانگین هندسی 12 نانوگرم در متر مکعب به 0.8 نانوگرم در متر مکعب کاهش یافت - یک پیشرفت 15 برابری که محدودیت هشدار مبتنی بر OEL را پاک کرد.
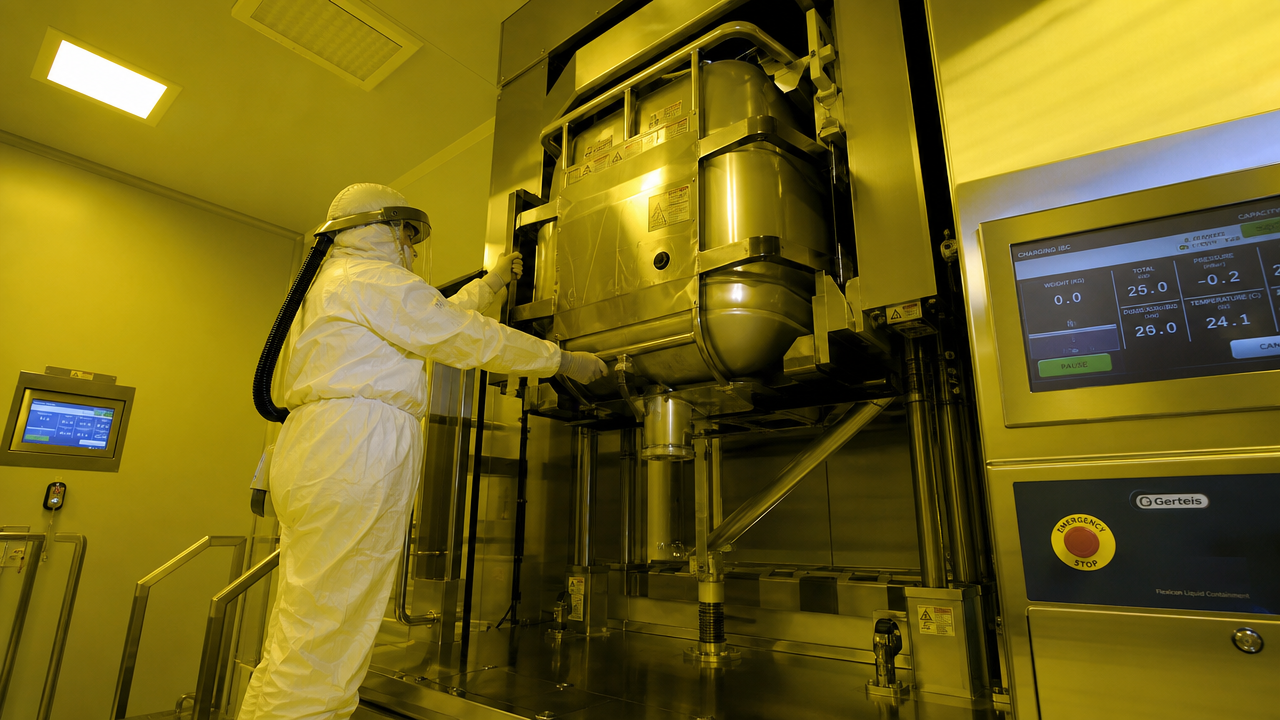
اعتبار سنجی تمیز کردن برای تجهیزات HPAPI: بهترین روش های CIP
هیچ خط HPAPI بدون اعتبار سنجی تمیز کردن ایمن نیست که حذف باقیمانده های قوی را تا سطوحی که خطر آلودگی متقابل برای محصول بعدی را به همراه نداشته باشد، ثابت کند. معیار پایه، حد مواجهه مبتنی بر سلامت (HBEL) است که اغلب به صورت قرار گرفتن در معرض مجاز روزانه (PDE) یا ADE بیان می شود. یک حد معمول انتقال 10 پی پی ام محصول قبلی در حداکثر دوز روزانه بعدی است، اما برای HPAPI ها، این رقم 10 پی پی ام اغلب مرتبه های بزرگی است. برای ترکیبی با ADE 1 میکروگرم در روز، انتقال 10 پی پی ام به یک قرص 500 میلی گرمی 5 میکروگرم - پنج برابر حد مجاز را تحویل می دهد. بنابراین، محدودیت های تمیز کردن باید به طور خاص برای هر ترکیب محاسبه شود، نه اینکه از برنامه های غیر قوی قرض گرفته شود.
استراتژی تمیز کردن به تمیز کردن خودکار در محل (CIP) و تمیز کردن دستی تقسیم می شود. CIP بر تجهیزات HPAPI غالب است زیرا قرار گرفتن در معرض اپراتور در هنگام تمیز کردن را حذف می کند. توپ های اسپری، سرهای جت چرخان و نازل های پر سرعت بدون شکستن محفظه به سطوح داخلی می رسند. با این حال، CIP به تنهایی نمیتواند تمام باقیماندهها را از مهر و موم، واشر و پایههای مرده پاک کند – این موارد نیاز به پاک کردن دستی دارند که باید در داخل جداکنندهها یا از طریق پورتهای دستکش با PPE کامل انجام شود.
| روش نمونه گیری | مزایا | محدودیت ها | بهترین برنامه |
|---|---|---|---|
| پاک کردن سطح (سواب) | به طور مستقیم باقیمانده ها را روی سطوح تجهیزات اندازه گیری می کند. می تواند بدترین مکان ها را هدف قرار دهد | بازیابی وابسته به تکنیک؛ نمی توان از مناطق غیرقابل دسترسی نمونه برداری کرد | تأیید پس از CIP سطوح بحرانی (کاسه، لوله تخلیه) |
| نمونه برداری آب را شستشو دهید | ادغام باقی مانده از سطوح بزرگ. غیر مزاحم | باید انحلال یکنواخت را فرض کند. ممکن است بقایای نامحلول را از دست بدهد | شستشوی نهایی مخازن، مخلوط کن ها و خطوط انتقال |
| نظارت بر TOC آنلاین | داده های زمان واقعی؛ چرخش آزمایشگاهی را کاهش می دهد. قابل روند | ترکیب خاص نیست. مثبت کاذب از عوامل تمیز کننده | بررسی مداوم چرخه های شستشو و بازگشت آب CIP |
معیارهای پذیرش در سطح PDE تنظیم میشوند که به حداکثر انتقال مجاز (MAC) در هر سطح ترجمه میشود. برای گرانولاتور 500 لیتری با سطح داخلی 12 متر مربع و MAC کل 1 میلی گرم، حد مجاز در هر منطقه 0.083 میلی گرم در 100 سانتی متر مربع است. نمونه های پاک کن باید با اعمال فاکتورهای بازیابی، بقایای کمتر از این حد را نشان دهند. هر گشت و گذار باعث تجزیه و تحلیل علت ریشه می شود - اغلب به پای مرده ای اشاره می کند که اسپری CIP با آن تماس پیدا نکرده است، یا واشر که API را به دام می اندازد. طراحی مجدد آن نواحی به گونه ای که قابل تخلیه و صاف باشند (Ra < 0.8 میکرومتر) از عود جلوگیری می کند.
یک برنامه تأیید اعتبار پاکسازی موفق HPAPI حداقل سه اجرای موفقیت آمیز متوالی را اجرا می کند، هم شامل بازرسی بصری و هم آزمایش تحلیلی می شود و هر زمان که اندازه دسته، پارامترهای تمیز کردن یا پیکربندی تجهیزات تغییر کند، مجدداً تأیید می شود. سایتهایی که نظارت بر TOC آنلاین را پس از CIP ادغام میکنند، بار آزمایش سواب آزمایشگاهی خود را 40 تا 60 درصد کاهش میدهند و سرعت انتشار دسته را بدون به خطر انداختن ایمنی، تسریع میکنند.
مطالعه موردی: افزایش موفقیت آمیز HPAPI با تجهیزات با محدودیت بالا
برای آزمایش این اصول، یک CDMO با اندازه متوسط، یک HPAPI سیتوتوکسیک BCS کلاس II را از تولید بالینی در مراحل پایانی (دسته ای 10 کیلوگرمی) به مقیاس تجاری (دسته ای 500 کیلوگرمی) در یک دوره 18 ماهه برد. این ترکیب دارای OEL 0.3 میکروگرم بر مترمربع بود - کاملاً در قلمرو OEB 5 - و خط آزمایشی موجود، با استفاده از جداکنندههای جلوی باز و انتقال دستی IBC، سطوح قرار گرفتن در معرض شخصی را بهطور متوسط 1.5 نانوگرم در متر مکعب ثبت کرد، اما در طول تعویض فیلتر، به 22 نانوگرم در متر مکعب رسید.
طراحی افزایش مقیاس، مرحله شارژ دستی را با یک کیسه شکن خودکار در داخل یک جداکننده با یکپارچگی بالا جایگزین کرد. مرحله دانه بندی مرطوب به a منتقل شد حاوی دانه بندی با برش بالا با تخلیه کاسه سوپاپ شکاف که مستقیماً روی یک میکسر 500 کیلوگرمی IBC متصل می شود. روکش به یک واحد فشار منفی با قابلیت CIP ارتقا یافت و تمام محفظههای فیلتر برای تعویض کیسهای/کیسهای (BIBO) با محتوی لاینر مداوم دوباره طراحی شدند.
پس از راه اندازی، نظارت محیطی میانگین هندسی قرار گرفتن در معرض شخصی 0.09 نانوگرم بر متر مکعب را نشان داد که 85 درصد کاهش نسبت به داده های آزمایشی است. صفر گشت و گذار بالاتر از حد هشدار 0.3 نانوگرم در متر مکعب در 22 دسته تجاری رخ داد. اعتبار سنجی تمیز کردن سه دوره متوالی را با نتایج آب شستشو زیر MAC مشتق شده از PDE انجام داد و میانگین بازیابی سواب برای ترکیب هدف 92٪ بود. کل سرمایهگذاری 4.2 میلیون دلار بود، اما این پروژه 9 ماه زودتر از زمانبندی به بازده تجاری رسید، زیرا شکستهای مهار - که باعث دو تعطیلی 6 هفتهای در طول کمپینهای آزمایشی شده بود - کاملاً از بین رفت.
تجزیه و تحلیل هزینه-فایده: مهار در مقابل تجهیزات باز برای HPAPI
بسیاری از مدیران عملیات به تجهیزات با محدودیت بالا به عنوان یک مرکز هزینه نگاه می کنند. این دیدگاه هزینههای پنهان حمل و نقل باز را نادیده میگیرد: نرخ سوختن تجهیزات محافظ شخصی، گشتوگذارهای نظارت بر محیطزیست، تلفات دستهای ناشی از آلودگی متقابل و زمان از کار افتادگی نظارتی. مقایسه هزینه کل مالکیت (TCO) طی یک دوره 5 ساله برای یک خط 200 کیلوگرمی OEB 4 HPAPI یک وارونگی قابل توجه را نشان می دهد: هزینه خط مهار 18٪ بیشتر سرمایه دارد اما هزینه های عملیاتی سالانه را 37٪ کاهش می دهد.
| دسته هزینه | خط مهار | باز کردن خط |
|---|---|---|
| نصب تجهیزات سرمایه ای | 3200 | 2600 |
| PPE سالانه و مواد مصرفی | 80 | 340 |
| اعتبار سنجی تمیز کردن سالانه (سواب، آزمایشگاه) | 45 | 120 |
| خرابی سالانه (شکست های مهار) | 0 (پیش بینی شده) | 210 |
| کل هزینه 5 ساله (با احتساب سرمایه) | 3,825 | 5950 |
بزرگترین صرفه جویی ناشی از جلوگیری از خرابی است. عملیات خط باز به طور متوسط 14 روز در سال را صرف بررسی و اصلاح گشت و گذارهای مهار می کند، در حالی که کنترل های مهندسی شده خط بسته خطرات سفر را در منبع حذف می کند. هزینه مواد مصرفی یکبار مصرف برای سیستم های انتقال محتوی - مانند لاینرهای پیوسته غیرفعال - به طور کامل با کاهش 65 درصدی مصرف PPE و کاهش 60 درصدی حجم تست سواب جبران شد. برای یک سازنده قراردادی که 2000 دلار در هر ساعت تولید صورتحساب میکند، 14 روز تولید اضافی به بیش از 670000 دلار بازیابی درآمد سالانه تبدیل میشود.
هزینه تسهیلات بعد دیگری است. یک خط محدود با جداسازی فشار منفی میتواند بطور منطقی یک ساختمان را با عملیات غیرقوی بدون نیاز به تفکیک فیزیکی کامل به اشتراک بگذارد. یک خط HPAPI باز به طور معمول نیاز به یک بال اختصاصی با HVAC، روپوش و جریان مواد جداگانه دارد - با افزودن 1.5 تا 2 میلیون دلار به سرمایه تسهیلات، که محاسبه TCO در بالا قبلاً در رقم سرمایه خط باز جمع میشود. نتیجه: مهار یک گزینه ممتاز نیست، بلکه یک استراتژی بهینهسازی هزینه بلندمدت برای هر محصول HPAPI است که بیش از سه سال عرضه تجاری دارد.